


اخبار
- ▶ پیش از خرید میله آلیاژی برای تجهیزات تحت فشار چه مواردی را باید بررسی کرد
- ▶ ساختار دانهای میله آلیاژی چگونه بر مقاومت در برابر خستگی تأثیر میگذارد
- ▶ زمانی که میله آلیاژی در سرویس کلریدی از فولاد زنگنزن عملکرد بهتری دارد
- ▶ چه سوابق ردیابی برای میله آلیاژی مورد استفاده در کاربردهای ایمنیبحرانی لازم است
- ▶ نحوه مقایسه پیشنهادهای قیمت میله آلیاژی با اضافهطولهای متفاوت
پیام
ساختار دانهای میله آلیاژی چگونه بر مقاومت در برابر خستگی تأثیر میگذارد
چگونه ساختار دانهای میله آلیاژی بر مقاومت خستگی تأثیر میگذارد
یک قطعه ممکن است الزامات استحکام کششی خود را برآورده کند و همچنان در حین کار زودهنگام دچار خرابی شود. این الگوی آشنا و ناامیدکننده در شفتها، بستها، تجهیزات توربین، ساقههای شیر، تکیهگاههای مبدل حرارتی و سایر قطعاتی که در معرض بارگذاری تکراری قرار دارند، دیده میشود. برای تیمهای کیفیت و ایمنی، دلیل اغلب زیر سطح قرار دارد: ساختار دانهای میله آلیاژی که قطعه از آن ساخته شده است.
خستگی تنها توسط یک ویژگی کنترل نمیشود. دامنه تنش اعمالشده، پرداخت سطح، خوردگی، تنش پسماند، هندسه، دما و شرایط مونتاژ همگی اهمیت دارند. بااینحال، ساختار دانهای داخلی بهطور چشمگیری بر محل آغاز ترک خستگی، سرعت عبور آن از ماده و میزان هشدار پیش از شکست نهایی اثر میگذارد. ازاینرو، ارزیابی دانهها یک نقطه کنترل عملی است، نه صرفاً یک بررسی متالورژیکی.
مرزدانهها: موانع، نقاط ضعف و مسیرهای ترک
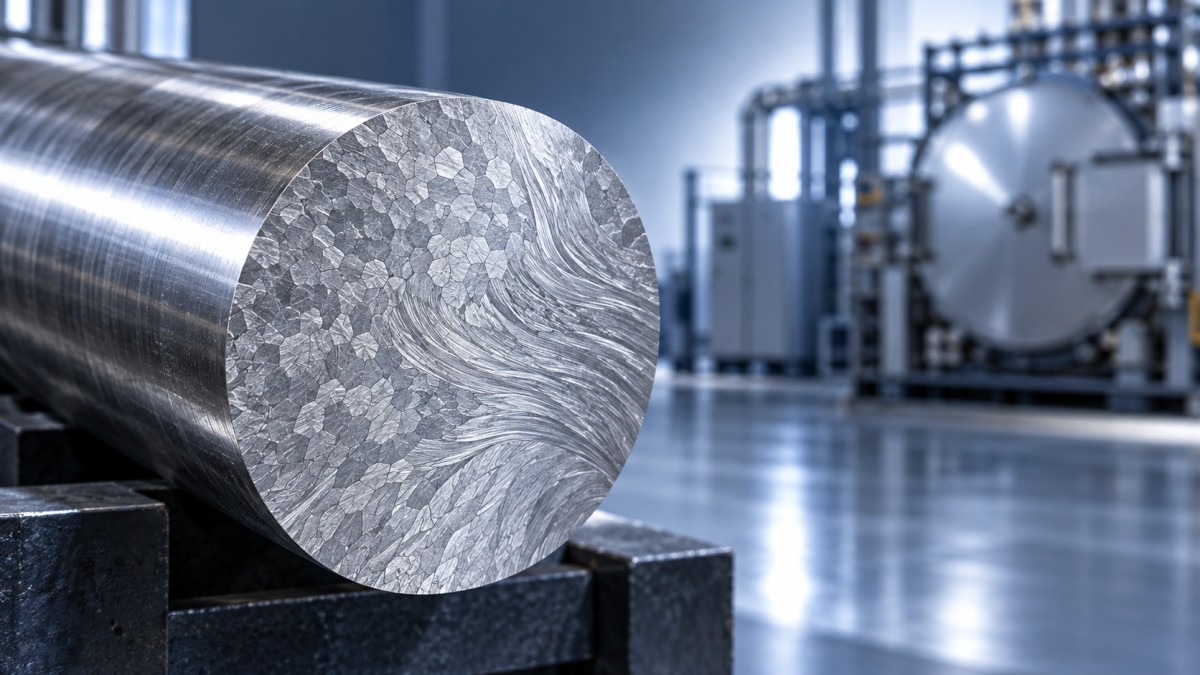
دانههای فلزی نواحی دارای جهتگیریهای بلورشناختی متفاوت هستند. مرزهای آنها حرکت لغزش را درون ماده قطع میکنند. در بسیاری از سامانههای آلیاژی، ساختار دانهای نسبتاً ریز و یکنواخت میتواند مقاومت در برابر شروع ترک خستگی را افزایش دهد، زیرا تغییر شکل بهجای تمرکز در چند دانه بزرگ، در مرزهای بیشتری توزیع میشود.
این به آن معنا نیست که «ریزتر همیشه بهتر است». در دمای بالا، مرزدانهها میتوانند به محل آسیب خزش، حمله ناشی از اکسیداسیون یا لغزش مرزدانهای تبدیل شوند. بنابراین، آلیاژهای پایه نیکل برای دمای بالا ممکن است بهسمت شرایط دانهای فرآوری شوند که رفتار خستگی در دمای محیط را با استحکام خزش و پایداری حرارتی متعادل میکند. ساختار مناسب برای یک قطعه دوار در دمای محیط، لزوماً برای قطعهای در ناحیه احتراق که مدت طولانی تحت حرارت کار میکند مناسب نیست.
دانههای درشت، بهویژه هنگامی که تنش چرخهای زیاد است، شایسته توجه هستند. یک دانه بزرگ امکان ایجاد نوارهای لغزش طولانیتر را فراهم میکند. در محل تقاطع این نوارهای لغزش با سطح، ممکن است یک ویژگی تغییرشکل پایدار کوچک شکل بگیرد و به منشأ ترک تبدیل شود. این سازوکار در یک نمونه آزمایشگاهی صیقلی میتواند آشکار باشد؛ اما در یک قطعه صنعتی، اغلب با آثار ماشینکاری، حفرههای خوردگی یا تمرکز تنش موضعی در رزوهها و شیارهای کلید در تعامل است.
یکنواختی از یک عدد میانگین اندازه دانه مهمتر است
نتیجه میانگین اندازه دانه میتواند یک مسئله موضعی جدی را پنهان کند. اندازه دانه مختلط، رشد غیرعادی دانه و ریزساختارهای نواری ممکن است نواحیای ایجاد کنند که به بارگذاری چرخهای واکنش متفاوتی دارند. یک میله ممکن است در یک میدان متالوگرافی محدود قابلقبول به نظر برسد، اما ناحیهای درشتتر نزدیک خط مرکزی یا در مجاورت تغییر مقطع داشته باشد. این یکی از دلایلی است که محل نمونهبرداری باید پیش از بازرسی، بهویژه برای مواد با قطر بزرگ، توافق شود.
برای کاربردهای حساس به خستگی، کارکنان کیفیت باید بررسی کنند که آیا وضعیت دانهها از سطح تا مغز و از یک دسته عملیات حرارتی تا دسته بعدی یکنواخت است یا خیر. پرسش فقط این نیست که «اندازه دانه چقدر است؟»، بلکه این است که «کجا اندازهگیری شده، تا چه حد نماینده است و آیا با مسیر آهنگری یا ماشینکاری موردنظر مطابقت دارد؟»
جهتداری نیز شایسته توجه است. نورد گرم و آهنگری، دانهها، آخالها و الگوهای جدایش را در امتداد جهت کار کشیده میکنند. هنگامی که بار کاری موازی محور میله است، این جهتگیری ممکن است نسبت به شرایط بارگذاری عرضی رفتار متفاوتی داشته باشد. بنابراین، قطعهای که از یک میله آلیاژی ماشینکاری شده است باید در جهت بارگذاری واقعی بررسی شود، نه فقط در برابر یک توصیف عمومی از ماده.
آخالها و جدایش اغلب منشأ مشکل واقعی هستند
ساختار دانهای از تمیزی ماده جداییناپذیر است. آخالهای غیرفلزی، تجمعهای کاربیدی، تخلخل و جدایش شیمیایی، تفاوتهای موضعی در سختی و استحکام ایجاد میکنند. تحت تنش تکراری، این ناپیوستگیها میتوانند تمرکز تنش میکروسکوپی را افزایش دهند و نقطه شروع آسانتری برای ترک فراهم کنند. این خطر زمانی آشکارتر میشود که قطعه با ارتعاش، نوسان فشار، چرخه حرارتی یا محیط خورنده مواجه باشد.
برای مواد پایه نیکل، پایه آهن، تیتانیوم، حاوی کبالت و مقاوم به خوردگی، نگرانی دقیق با شیمی آلیاژ و مسیر ساخت تغییر میکند. برای مثال، کاربیدها ممکن است عمداً برای استحکام در دمای بالا کنترل شوند، اما مورفولوژی و توزیع آنها همچنان اهمیت دارد. یک شبکه مرزدانهای درشت یا پیوسته ممکن است مانند ذرات تقویتکننده با پراکندگی ریز رفتار نکند. هنگامی که خرید فقط بر گرید اسمی آلیاژ متمرکز است، نادیده گرفتن این تفاوت آسان است.
نتیجه عملی روشن است: گواهی شیمیایی، ترکیب را در محدوده توافقشده تأیید میکند، اما بهتنهایی ریزساختار آماده برای خستگی را نشان نمیدهد. بررسی متالوگرافی، ردیابیپذیری فرایند و آزمون غیرمخرب مناسب، هر یک بخشهای متفاوتی از خطر را پوشش میدهند.
عملیات حرارتی میتواند عملکرد خستگی را بهبود دهد یا فرآوری خوب را بیاثر کند
عملیات انحلالی، آنیل، پیرسازی، تنشزدایی، نرخ سردکردن و صافکاری پس از آن، همگی بر وضعیت نهایی یک میله آلیاژی تأثیر میگذارند. یک چرخه عملیات حرارتی کنترلشده میتواند فازهای نامطلوب را حل کند، توزیع رسوبات را ریز یا پایدار سازد، تنش پسماند را کاهش دهد و خواص مناسب کاربرد را ایجاد کند. یک چرخه نامناسب ممکن است رشد بیشازحد دانه، انحلال ناقص، حساسشدن در آلیاژهای مستعد یا خواص ناهمگون در سراسر مقطع را ایجاد کند.
تنش پسماند نیازمند احتیاط ویژه است. تنش پسماند فشاری در سطح میتواند شروع ترک خستگی را به تأخیر بیندازد، درحالیکه تنش پسماند کششی میتواند اثر معکوس داشته باشد. بااینحال، ماشینکاری، سوختگی ناشی از سنگزنی، جوشکاری، گرمایش موضعی و صافکاری شدید میتوانند این وضعیت را پس از عملیات حرارتی کارخانه تغییر دهند. بنابراین، یک میله خوب ممکن است بر اثر فرآوریهای پاییندستی به قطعهای با عملکرد خستگی ضعیف تبدیل شود.
وقتی پیامدهای خرابی سنگین است، کل مسیر را بررسی کنید: روش ذوب، نسبت کاهش در موارد مرتبط، عملیات حرارتی، اضافهبار ماشینکاری، وضعیت نهایی سطح و هرگونه مواجهه حرارتی مورد انتظار در حین کار. بررسی صرف گواهی میله تأمینشده بهندرت کافی است.
پیش از تأیید ماده برای کارکرد چرخهای چه مواردی را بررسی کنیم
یک برنامه بازرسی متمرکز معمولاً از یک چکلیست عمومی طولانی مفیدتر است. برای میله آلیاژی موردنظر برای قطعات حساس به خستگی، موارد زیر معمولاً شواهد معناداری فراهم میکنند:
- گرید آلیاژ، شکل محصول، وضعیت، ابعاد و ردیابیپذیری ذوب یا دسته موردنیاز را تأیید کنید.
- جهت بارگذاری بحرانی را تعیین کنید و اطمینان یابید نمونهبرداری متالوگرافی بازتابدهنده آن جهتگیری است.
- اندازه دانه را از نظر یکنواختی بررسی کنید، نه فقط انطباق با یک مقدار میانگین واحد.
- کربنزدایی سطحی، پوسته اکسیدی، تاخوردگیها، درزها، آسیب سنگزنی و دیگر عیوبی را بررسی کنید که میتوانند بر شروع ترک غالب شوند.
- روشهای آزمون غیرمخرب و معیارهای پذیرش را با پیامد خرابی قطعه و عمق ماشینکاری نهایی تطبیق دهید.
- ارزیابی کنید که آیا عملیات حرارتی مشخصشده پس از جوشکاری، خمکاری، ماشینکاری یا مواجهه با دمای بالا همچنان مناسب است یا خیر.
اگر آزمون خستگی لازم باشد، شرایط آزمون باید تا حد عملی ممکن به خطر واقعی شباهت داشته باشد. نسبت تنش، وضعیت سطح، دمای آزمون، محیط، حساسیت به شیار و جهتگیری نمونه میتوانند نتیجه را بهطور قابلتوجهی تغییر دهند. نباید فرض شود که یک مقدار خستگی از نمونه محوری صیقلی نماینده قطعهای رزوهدار، تحت بار عرضی و در معرض خوردگی است.
کاربردهای دمای بالا به بحث متفاوتی نیاز دارند
در توربینها، بویلرها، راکتورها، سامانههای بخار و تجهیزات فرآوری شیمیایی، خستگی ممکن است با گرادیانهای دمایی، اکسیداسیون، خزش و رسوبات خورنده همراه شود. در اینجا، ساختار دانهای باید در کنار پایداری فازی و مقاومت محیطی ارزیابی شود. آلیاژهای دمای بالای حاوی نیکل، کروم، مولیبدن، کبالت و آهن دقیقاً به این دلیل انتخاب میشوند که میتوانند استحکام و مقاومت به اکسیداسیون را در شرایط دشوار حفظ کنند، اما پنجره فرآوری آنها قابل جایگزینی با یکدیگر نیست.
همین انضباط متالورژیکی زمانی اعمال میشود که مواد میلهای به قطعات مجاور تحت فشار یا انتقالدهنده سیال تبدیل شوند. برای کاربردهای شامل سامانههای Inconel، Hastelloy، Incoloy یا Waspaloy، لولههای آلیاژی دمای بالا ممکن است بسته به انتخاب آلیاژ و شرایط واقعی بهرهبرداری، برای کارکرد از 650°C تا 1000°C مشخص شوند. ابعاد لوله، ضخامت دیواره، فرایندهای اتصال و چرخه حرارتی باید بهعنوان بخشی از ارزیابی خستگی در سطح مونتاژ بررسی شوند، نه اینکه تصمیمهای خریدی جداگانه تلقی گردند.
شرکت Shandong Titanium Nickel Special Steel Co., Ltd. با آلیاژهای ویژه پایه نیکل و پایه آهن، همچنین آلیاژهای مقاوم به خوردگی، آلیاژهای دقیق، تیتانیوم، زیرکونیوم، مس-نیکل، Monel، INCONEL، INCOLOY، Hastelloy، هافنیوم و دیگر خانوادههای مواد کار میکند. برای این دامنه گسترده از مواد، نقطه شروع مفید یک هدف جهانی برای اندازه دانه نیست. بلکه بیان روشن دمای کارکرد، بار چرخهای، محیط، هندسه قطعه و شواهد بازرسی قابلقبول است.
تصمیم تأیید ماده باید از حالت خرابی پیروی کند
مطمئنترین تصمیمها درباره خستگی، ریزساختار را به حالت خرابی واقعی قطعه مرتبط میکنند. اگر انتظار میرود ترکها از سطح ماشینکاریشده آغاز شوند، یکپارچگی سطح ممکن است بیش از اندازه دانه حجمی نیازمند بررسی باشد. اگر قطعه ضخیم، پربار و در معرض دمای بالا باشد، ساختار مغزی، جدایش و نفوذ عملیات حرارتی تأثیرگذارتر میشوند. اگر خستگی ناشی از خوردگی محتمل باشد، حفرهها و سازگاری محیطی ممکن است پیش از رسیدن به حد خستگی اسمی، نتیجه را کنترل کنند.
بنابراین، ساختار دانهای صرفاً موردی برای علامتزدن در گزارش بازرسی نیست. این ساختار شاهدی از نحوه فرآوری ماده و نشانهای از چگونگی واکنش احتمالی آن هنگامی است که بارگذاری تکراری ضعیفترین ویژگی موضعی آن را آشکار میکند. برای قطعات آلیاژی حساس به ایمنی، این شواهد باید پیش از آنکه نخستین ترک فرصتی برای تبدیل شدن به یک بررسی خرابی پیدا کند، بازبینی شوند.
