

اخبار
- ▶ نوار آلیاژ نیکل برای مبدلهای حرارتی: مقاومت در برابر خوردگی و شکلپذیری
- ▶ تأثیر نورد سرد و تابکاری بر خواص نوار آلیاژ نیکل
- ▶ نوار آلیاژ پایه نیکل در برابر نوار فولاد ضدزنگ: تفاوتهای کلیدی
- ▶ نوارهای آلیاژی پایهنیکل: گریدهای مناسب برای کار در دمای بالا
- ▶ قیمت نیکل و مولیبدن: تأثیر آنها بر هزینههای Inconel 625
پیام
نوار آلیاژ نیکل برای مبدلهای حرارتی: مقاومت در برابر خوردگی و شکلپذیری
نوار آلیاژ نیکل میتواند گزینه مناسبی برای اجزای مبدل حرارتی باشد که در معرض سیالات خورنده قرار دارند، اما مقاومت در برابر خوردگی بهتنهایی برای اثبات مناسببودن آن کافی نیست. گرید انتخابشده باید روشهای شکلدهی، اتصال و بازرسی مورد استفاده در ساخت مبدل را نیز تحمل کند. مادهای که در آزمونهای ورق تخت در محیط عملیاتی سالم میماند، ممکن است در یک شکاف، جوش یا صفحهای که بهشدت شکلدهی شده است همچنان دچار شکست شود.
بنابراین، تصمیمگیری با بررسی کامل شرایط کاری و ساخت آغاز میشود: هر دو جریان فرایندی، مواد شیمیایی پاککننده، حداکثر دمای فلز، فشار، هندسه قطعه و روش ساخت مورد نظر. اصطلاح «نوارهای فولادی آلیاژی پایه نیکل» موادی با ترکیب و رفتار بسیار متفاوت را در بر میگیرد و نباید آن را یک مشخصه واحد در نظر گرفت.
مقاومت در برابر خوردگی را با شرایط واقعی تماس تطبیق دهید
مسئله خوردگی در مبدلهای حرارتی پیچیدهتر از آن است که یک جدول ساده سازگاری سیال نشان میدهد. نوار ممکن است در هر طرف با یک سیال تماس داشته باشد، درحالیکه رسوبات، گسکتها و اتصالات شرایط موضعی متفاوتی از جریان اصلی ایجاد میکنند. راهاندازی، خاموشکردن و پاکسازی نیز میتوانند محیطهایی ایجاد کنند که از شرایط کار عادی شدیدتر هستند.
کلریدها به توجه ویژهای نیاز دارند، زیرا میتوانند به خوردگی موضعی و در شرایط مستعد، به ترکخوردگی تنشی ناشی از خوردگی منجر شوند. اثر آنها به غلظت، دما، اسیدیته، دسترسی به اکسیژن و آلیاژ مورد استفاده بستگی دارد. رسوبات میتوانند گونههای خورنده را متمرکز کنند یا تبادل اکسیژن را محدود سازند و در نتیجه، نقاط تماس صفحات و نواحی دارای گسکت را نسبت به سطوح باز آسیبپذیرتر کنند.
در کاربردهای اسیدی، نوع و غلظت اسید بهاندازه نام آن اهمیت دارد. محیطهای اکسیدکننده و کاهنده ممکن است به ترکیبهای شیمیایی متفاوتی از آلیاژ نیاز داشته باشند و آلودگی نیز میتواند پاسخ خوردگی را تغییر دهد. آلیاژهای غنی از نیکل-مولیبدن اغلب برای محیطهای کاهنده دشوار بررسی میشوند، درحالیکه آلیاژهای نیکل-کروم-مولیبدن تعادل متفاوتی از مقاومت در محیطهای ترکیبی ارائه میدهند. هیچیک از این دستهها راهحلی همگانی نیستند؛ گرید پیشنهادی باید با ترکیب شیمیایی واقعی و دامنه دمایی تطبیق داده شود.
در سمت خنککننده، آب راکد، رسوبات و مواد شیمیایی مورد استفاده برای تصفیه آب ممکن است تعیینکننده باشند، حتی اگر سیال فرایندی بهخوبی مشخص شده باشد. ارزیابی باید هر دو طرف دیواره و شرایط قابلتصور خارج از حالت عادی را پوشش دهد، نه فقط مشخصات اسمی فرایند را.
شکلپذیری به وضعیت عرضهشده ماده بستگی دارد، نه فقط به نام آلیاژ
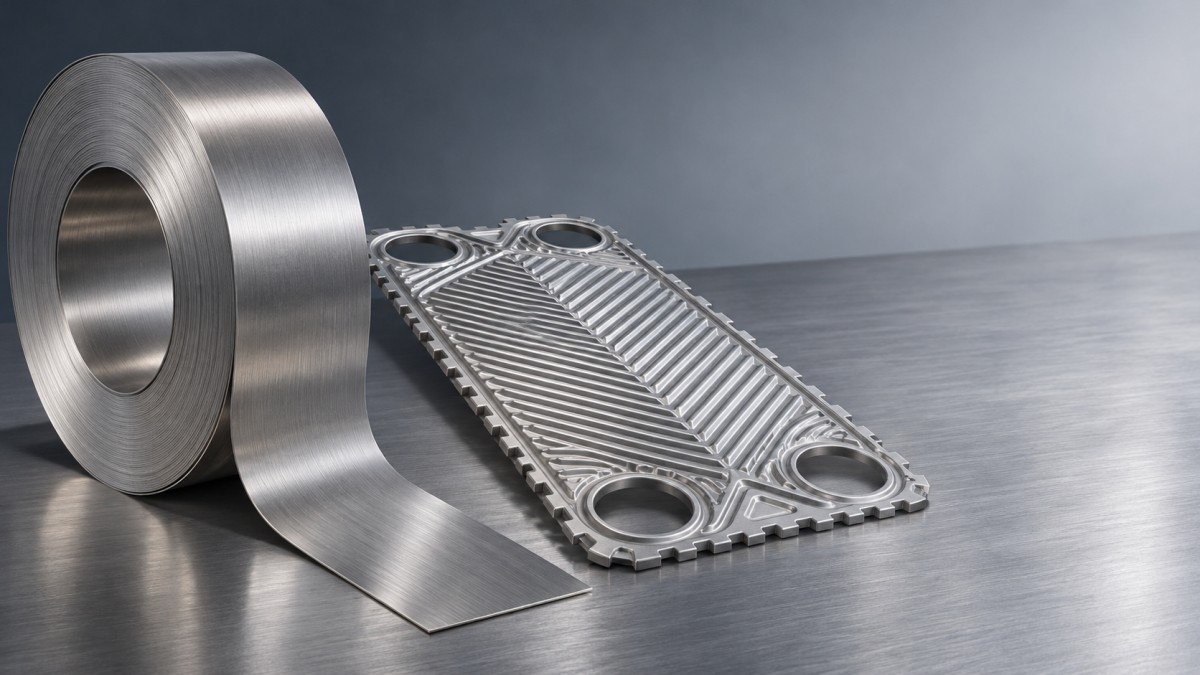
نوار مورد استفاده در مبدل حرارتی صفحهای ممکن است به شکل موجها، کانالها و نقاط تماس پرس شود تا انتقال حرارت افزایش یابد و بارهای فشاری تحمل شوند. این ویژگیها کرنشهای موضعی ایجاد میکنند که بسیار بیشتر از تغییر شکل متوسط در سراسر صفحه است. شعاعهای انحنای کم، کشش عمیق و تغییرات هندسی پیچیده، خطر نازکشدن، چروکیدگی یا ترکخوردگی را افزایش میدهند.
رفتار یک آلیاژ یکسان میتواند با توجه به ضخامت، جهت نورد، کار سرد قبلی و وضعیت عملیات حرارتی آن متفاوت باشد. وضعیت سختتر ممکن است استحکام بیشتری فراهم کند، اما حاشیه تحمل کمتری برای عملیات شکلدهی دشوار داشته باشد. ساختار دانهای و کیفیت سطح نیز اهمیت دارند: عیوب سطحی یا آسیب لبه میتوانند هنگام کشیدهشدن ماده به نقاط آغاز ترک تبدیل شوند.
آزمایشهای شکلدهی باید با مواد و ابزار تولیدی نماینده انجام شوند، بهویژه زمانی که هندسه جدید است یا طرح حاشیه محدودی برای تحمل کرنش دارد. بازرسی باید ویژگیهایی را که بیشترین تغییر شکل را تجربه میکنند، از جمله کاهش ضخامت موضعی و ترکخوردگی، بررسی کند و تنها به ظاهر صفحه نهایی متکی نباشد. اگر بازپخت میانی پیشنهاد شود، اثر آن بر هزینه، زمانبندی، ابعاد و خواص نهایی باید در برنامه ساخت لحاظ شود.
اصطلاحات ورق و نوار نیز میتوانند هنگام خرید باعث ابهام شوند. ممکن است یک ورق آلیاژی دقیق برای انبساط کنترلشده یا خواص مغناطیسی مشخص شده باشد، نه برای مقاومت در برابر خوردگی در مبدل حرارتی. دقت ابعادی آن بهتنهایی ثابت نمیکند که آلیاژ، ضخامت یا وضعیت عرضهشده برای اجزای شکلدادهشده و تحت فشار مناسب است.
خوردگی و ساخت را بهعنوان یک تصمیم واحد در نظر بگیرید
افزایش مقاومت در برابر خوردگی از طریق تغییر گرید آلیاژ میتواند بارهای شکلدهی، رفتار سختشوندگی کرنشی و الزامات اتصال را تغییر دهد. برعکس، مادهای که به دلیل شکلپذیری آسان انتخاب شده است ممکن است در دمای مورد نظر یا در محلول پاککننده غلیظ، مقاومت کافی نداشته باشد. گزینه مطلوب، سادهترین ماده و روش ساختی است که بهطور اثباتشده هر دو دسته الزامات را برآورده کند، نه اینکه لزوماً پرآلیاژترین گزینه باشد.
مجموعه صفحات جوششده، سطح تماس دیگری ایجاد میکند. جوشکاری میتواند ریزساختار موضعی را تغییر دهد و رنگ حرارتی، آلودگی یا ویژگیهای هندسیای بر جای بگذارد که بر عملکرد خوردگی اثر میگذارند. انتخاب فلز پرکننده، آمادهسازی اتصال، ورودی حرارت و پاکسازی پس از جوشکاری باید برای آلیاژ و شرایط کاری مشخص ارزیابی شوند. در صورت استفاده از لحیمکاری سخت، ماده لحیم و اتصال نیز باید در برابر سیالات و دماهای مربوطه مقاومت داشته باشند؛ نوار پایه مقاوم به خوردگی، مقاومت کل مجموعه در برابر خوردگی را تضمین نمیکند.
شکلدهی میتواند تنشهای پسماند، بهویژه پیرامون ویژگیهای با شعاع انحنای کم، بر جای بگذارد. اگر محیط کاری خطر معقولی از ترکخوردگی تنشی ناشی از خوردگی ایجاد کند، ارزیابی باید وضعیت شکلدادهشده و متصلشده را در نظر بگیرد، نه اینکه صرفاً به دادههای ماده تخت بازپختشده متکی باشد. هرگونه عملیات پیشنهادی برای تنشزدایی باید با گرید و طراحی قطعه سازگار باشد؛ نباید فرض کرد که این عملیات برای هر آلیاژی مفید است.
انتخاب را به مشخصات اجرایی پروژه تبدیل کنید
درخواست اطلاعات مواد باید افزون بر آلیاژ، قطعه مورد نظر و روش ساخت آن را نیز مشخص کند. این درخواست باید شرایط عادی و خارج از حالت عادی را از هم تفکیک کند، هر دو جریان سیال و مواد پاککننده را مشخص سازد و حداکثر دمای طراحی و فشار را بیان کند. اگر غلظتها در حین کار تغییر میکنند، ارائه دامنه مربوطه از ذکر یک مقدار اسمی منفرد مفیدتر است.
بسته مستندات ساخت باید ضخامت و تلرانس نوار، عرض، الزامات سطح، وضعیت عرضهشده و در صورت لزوم جهت شکلدهی را تعیین کند. همچنین باید فرایند اتصال مورد انتظار و هرگونه محدودیت مربوط به آلودگی سطح را بیان کند. برای هندسههای حساس، یک آزمون شکلدهی نماینده یا نمونه تأیید صلاحیت میتواند پیش از آزادسازی کامل مواد، ابهامها را برطرف کند.
مستندات مواد باید هر محموله تحویلی را به گرید، ترکیب شیمیایی، وضعیت و نتایج آزمونهای مربوطه پیوند دهد. استاندارد مواد و کد تجهیزات تحت فشار قابلاعمال به شکل محصول آلیاژی، طراحی مبدل و حوزه قضایی پروژه بستگی دارد؛ استانداردی که برای آلیاژ یا شکل محصول دیگری ذکر شده است، لزوماً مناسب نیست. توافق بر سر الزامات بازرسی و معیارهای پذیرش پیش از سفارش، خطر دریافت مادهای را کاهش میدهد که از نظر فنی منطبق است اما نمیتوان آن را به قطعات قابلقبول شکل داد.
اگر دادههای منتشرشده خوردگی، ترکیب شیمیایی، دما و شرایط شکافیِ موجود را بازتاب ندهند، ممکن است انجام آزمون در محیطی نماینده موجه باشد. آزمون باید شرایط تماس مهم را بازسازی کند و در صورت تعیینکننده بودن، جوشها یا نواحی شکلدادهشده را نیز در بر گیرد. هدف آن رفع یک ابهام مشخص در انتخاب ماده است، نه صرفاً تولید نرخ خوردگی مطلوب برای نمونههای تخت و بدون اتصال.
از تصمیم در مراحل ساخت و تحویل محافظت کنید
حتی آلیاژ مناسب نیز ممکن است در صورت آلودگی یا آسیبدیدگی سطح پیش از مونتاژ، عملکرد ضعیفی داشته باشد. روشهای برش، شکلدهی و جابهجایی باید از ورود ذرات ابزار، خراشها و باقیماندههایی که عملکرد خوردگی یا اتصال را مختل میکنند جلوگیری کنند. صفحات نهایی نیز باید در زمان انبارش و حملونقل از تغییر شکل و آسیب سطحی محافظت شوند.
برنامهریزی زمانبندی باید فرصت کافی برای توافق بر سر گرید و وضعیت دقیق، تأیید صلاحیت شکلدهی در صورت نیاز و بررسی گواهیهای مواد پیش از تعهد به تولید را در نظر بگیرد. آلیاژ جایگزین یا تغییر در حالت تمپر میتواند بر ابزار، تأیید صلاحیت اتصال و فرضیات خوردگی اثر بگذارد؛ چنین تغییری باید بهعنوان تغییر طراحی ارزیابی شود، نه اینکه صرفاً به دلیل شباهت ترکیب اسمی پذیرفته شود.
بهترین انتخاب، از شرایط کاری تا قطعه نهایی قابلردیابی است: گرید، سازوکارهای محتمل خوردگی را پوشش میدهد؛ نوار عرضهشده را میتوان به هندسه مورد نیاز شکل داد؛ و اتصالات و برنامه بازرسی عملکرد آن را در مبدل مونتاژشده حفظ میکنند.
