

اخبار
پیام
جلوگیری از آلودگی سطح هنگام برش ورق آلیاژی
حتی آلودگی جزئی سطح در حین برش میتواند مقاومت به خوردگی، ظاهر و عملکرد بعدی ورق آلیاژی را تحت تأثیر قرار دهد. برای اپراتورهایی که با آلیاژهای پایه نیکل، مواد فولاد زنگنزن یا تیتانیوم کار میکنند، منابع آلودگی ممکن است شامل ابزارهای مشترک، ذرات آهن فرو رفته در سطح، سیالات برش و جابهجایی نامناسب باشند. شناخت این خطرات نخستین گام برای محافظت از ورق در تمام مراحل ساخت است. این راهنما اقدامات احتیاطی کاربردی درباره انتخاب ابزار، آمادهسازی محل کار، برش و پاکسازی پس از برش را توضیح میدهد تا به حفظ کیفیت سطح و دستیابی به نتایج قابل اتکا کمک کند.
آلودگی از کجا وارد فرایند برش میشود
ورقی که ظاهراً تمیز است، میتواند مدتها پیش از تماس ابزار برش با آن، از روی میز آلودگی جذب کند. براده فولاد کربنی که زیر ورق گیر کرده است، ممکن است زیر فشار گیره در سطح فرو برود. سنگ سایشی که پیشتر برای فولاد کمکربن استفاده شده، میتواند آهن را به سطح مقاوم در برابر خوردگی منتقل کند. حتی یک دستکش تمیز نیز اگر بهتازگی قطعهای روغنکاریشده را لمس کرده باشد، میتواند روغن را پخش کند.
پیامدها به آلیاژ و شرایط کاری آن بستگی دارند. آهن آزاد روی فولاد زنگنزن یا مواد پایه نیکل ممکن است باعث ایجاد لکههای زنگزدگی شود و در محیط خورنده خوردگی موضعی را آغاز کند. روغن باقیمانده ممکن است در جوشکاری یا پوششدهی اختلال ایجاد کند. آلودگی سطحی در تیتانیوم، بهویژه پیش از عملیات دما بالا، اهمیت زیادی دارد؛ زیرا آلایندهها میتوانند بر کیفیت اتصال یا سطح نهایی اثر بگذارند.
تمایز قائل شدن میان مواد منتقلشده و آسیب ناشی از برش مفید است. ذرات فرو رفته، بقایای سیال، خراشها، رنگپریدگی حرارتی و مواد بازریختهشده ممکن است همزمان دیده شوند، اما لزوماً به یک روش اصلاحی نیاز ندارند. برای مثال، پاک کردن یک لکه بهتنهایی ثابت نمیکند که آهن فرو رفته در سطح نیز برداشته شده است.
سطوح تماس را آماده کنید، نه فقط دستگاه را
پیش از بردن ورق به ایستگاه برش، برادههای سست را بردارید و میز، تکیهگاهها، گیرهها و تجهیزات بالابری را بررسی کنید. به شیارها و سوراخهای فیکسچر که برادهها در آنها جمع میشوند توجه کنید. یک جداکننده غیر فلزی تمیز و قابل تعویض یا تکیهگاه اختصاصی میتواند تماس مستقیم با سطوح آلوده را کاهش دهد؛ مشروط بر آنکه برای روش برش مناسب باشد و خطر آتشسوزی ایجاد نکند.
اگر از یک دستگاه هم برای فولاد کربنی و هم برای آلیاژهای مقاوم به خوردگی استفاده میشود، اجرای روش تعویض و پاکسازی اهمیت بیشتری از یک جاروکشی سریع دارد. نقاط تماس را تمیز کنید، خردهمواد را از ناحیه کار بردارید و بررسی کنید که آیا سامانه مکش میتواند گردوغبار را دوباره به سمت ورق بازگرداند یا خیر. گیرهها و ابزارهای اختصاصی را مشخص کنید و جدا از تجهیزات معمول کار با فولاد نگه دارید.
در صورت امکان، فیلم محافظ را در جای خود نگه دارید، اما محدودیتهای تعیینشده از سوی تأمینکننده فیلم و فرایند برش را بررسی کنید. حرارت ممکن است فیلم را بسوزاند یا نزدیک محل برش بقایای چسب بر جای بگذارد. در صورت نیاز، فیلم را بهصورت موضعی بردارید یا ببرید و از گیر افتادن برادهها بین فیلم و سطح جلوگیری کنید.
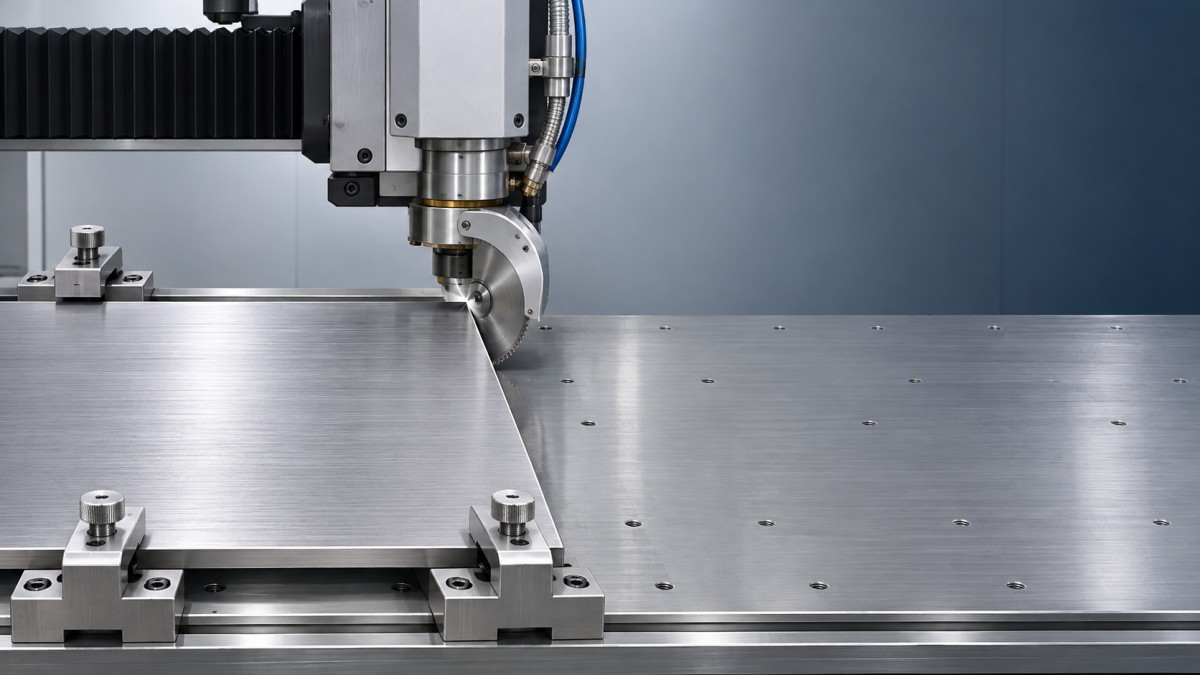
ابزار و روش برش را با در نظر گرفتن عملیات بعدی انتخاب کنید
تیغهها، قیچیها، ابزارهای پلیسهگیری و برسهای اختصاصی به جلوگیری از آلودگی متقاطع کمک میکنند. برس سیمی فولاد زنگنزن باید فقط برای گروه مواد مربوط به خود استفاده شود و هرگز ابتدا برای فولاد کربنی به کار نرود. مواد ساینده را متناسب با آلیاژ و کاربرد انتخاب کنید؛ صرفاً به این دلیل که یک دیسک هنوز قابلیت برش دارد، از استفاده دوباره آن خودداری کنید.
فرایند برش تعیین میکند چه مواردی باید بازرسی شوند:
- قیچیکاری: وضعیت تیغه و لقی آن را با توجه به ضخامت ورق و دستورالعملهای دستگاه بررسی کنید. ابزار کند یا آلوده میتواند روی سطح اثر بگذارد و پلیسههایی ایجاد کند که جابهجایی بیشتری را لازم دارند.
- ارهکاری و برش مکانیکی: از تیغه و سیال برش مناسب برای گرید مورد نظر استفاده کنید. مراقب تجمع براده و داغشدن بیش از حد باشید؛ هر دو میتوانند به پرداخت سطح آسیب برسانند یا پاک کردن بقایا را دشوارتر کنند.
- برش لیزری یا پلاسما: لبه متأثر از حرارت، سرباره و هرگونه ماده بازریختهشده را با توجه به الزامات عملیات بعدی بررسی کنید. انتخاب گاز کمکی، تنظیمات و آمادهسازی بعدی لبه به آلیاژ و عملیات مورد نظر بستگی دارد.
- برش با واترجت ساینده: مناسب بودن آب و ماده ساینده را بررسی کنید و احتمال گیرکردن ذرات ساینده در لبه یا سطح را در نظر بگیرید. قطعهای که قرار است جوشکاری یا پوششدهی شود، ممکن است به پاکسازی بیشتر لبه نیاز داشته باشد.
هیچ روشی بهطور خودکار عاری از آلودگی نیست. حتی یک برش لیزری که از نظر ظاهری تمیز است ممکن است پیش از جوشکاری به آمادهسازی لبه نیاز داشته باشد؛ در حالی که لبه حاصل از برش مکانیکی، در صورت برآورده کردن مشخصات کار، میتواند قابل قبول باشد. برای کارهای حساس، پیش از برش یک دسته کامل، درباره وضعیت مورد نیاز لبه توافق کنید.
سیالات، جابهجایی و ذرات معلق در هوا را کنترل کنید
سیالات برش باید با آلیاژ سازگار باشند و با روش پاکسازی تأییدشده قابل زدودن باشند. اطلاعات محصول را از نظر وجود موادی که در الزامات کار محدود شدهاند بررسی کنید؛ بهویژه در مواردی که کاربری در دمای بالا، جوشکاری یا عملکرد در برابر خوردگی مطرح است. سیالی که برای یک ماده مناسب است، ممکن است روی مادهای دیگر بقایای نامطلوب بر جای بگذارد.
سامانه سیال را نیز در کنار خود سیال نگهداری کنید. مخازن کثیف و خطوط مشترک میتوانند برادهها یا بقایای کارهای قبلی را منتقل کنند. اگر اطمینان ندارید، روش پاکسازی را روی یک قطعه برشخورده نمونه آزمایش کنید و پیش از فرآوری مواد تولیدی، نتیجه را بررسی کنید.
قطعات بریدهشده را با دستکش تمیز و تجهیزات بالابری محافظتشده جابهجا کنید. سطوح پرداختشده را روی میز نکشید و ورقها را در حالی که برادههای سست بین آنها قرار دارد روی هم نچینید. اگر قطعات باید روی هم چیده شوند، از جداکنندههای تمیزی استفاده کنید که با پرداخت سطح و شرایط نگهداری سازگار باشند. قابلیت ردیابی شناسهها را حفظ کنید و از نشانگرها یا چسبهایی که طبق الزامات کار ممنوع هستند استفاده نکنید.
همین اصل جداسازی در تأسیساتی که با پودرهای فلزی نیز کار میکنند، کاربرد دارد. موادی مانند پودرهای مولیبدن، تنگستن یا آلیاژ نیکل که در ساخت افزایشی و عملیات سطحی استفاده میشوند، به کنترلهای جابهجایی مختص خود نیاز دارند. برای مثال، پودرهای فلزات دیرگداز برای کاربرد در دماهای فوقالعاده بالا موادی را برای فرایندهایی مانند روکشکاری لیزری و پاشش حرارتی معرفی میکند؛ نباید اجازه داد بقایای پودر به ناحیه برش ورق یا آمادهسازی جوش منتقل شوند.
پیش از تأیید قطعه، آن را تمیز و بازرسی کنید
برادههای سست را بدون کشیدن آنها روی سطح بردارید. سپس از شوینده تأییدشده و دستمالهای تمیز و بدون پرز استفاده کنید و بهمحض کثیف شدن دستمالها، آنها را عوض کنید. اگر آبکشی لازم است، از آبی با کیفیت تعیینشده برای کار استفاده کنید و قطعه را خشک کنید تا از ایجاد لکه یا رسوب آب جلوگیری شود. انتخاب حلال، تهویه و دفع آن باید مطابق دستورالعمل ایمنی محصول و رویههای محل کار باشد.
هر دو روی قطعه، محلهای گیرهگذاری و لبه برشخورده را در نور مناسب بررسی کنید. به دنبال خراش، لکه، پلیسه، ذرات فرو رفته در سطح و بقایای فیلم یا چسب باشید. برای قطعات حساس و مقاوم به خوردگی، بازرسی چشمی بهتنهایی ممکن است برای تشخیص آهن آزاد کافی نباشد. مشخصات ساخت ممکن است انجام آزمونی مناسب، مانند آزمون آهن آزاد، را لازم بداند و معیارهای پذیرش و پاکسازی بعدی باید از پیش تعریف شوند.
تصور نکنید که پسیواسیون هر سطح آلوده یا آسیبدیدهای را اصلاح میکند. مواد فرو رفته در سطح، رنگپریدگی حرارتی یا لبه برشخورده نامطلوب ممکن است پیش از هرگونه عملیات شیمیایی مشخصشده، با روشی تأییدشده برای آلیاژ برداشته شوند. پاکسازی شیمیایی و پسیواسیون نیز به کنترلهای مناسب نیاز دارند و باید طبق روش اجرایی مربوطه انجام شوند.
پیش از آغاز کار، الزامات سطح را تعیین کنید
سطح کنترل مورد نیاز به عملیات پس از برش بستگی دارد. ورقی که برای سطح معماری قابل مشاهده در نظر گرفته شده، با قطعه تیتانیومی که قرار است جوشکاری شود یا قطعه آلیاژ نیکل برای کار در محیط خورنده، ملاحظات متفاوتی دارد. پیش از تولید، گرید، ضخامت، فیلم محافظ، روشهای علامتگذاری مجاز، وضعیت لبه، روش پاکسازی و الزامات بازرسی را تأیید کنید.
شرکت Shandong Titanium Nickel Special Steel Co., Ltd. با طیفی از آلیاژهای ویژه، از جمله مواد پایه نیکل، تیتانیوم و مواد مقاوم به خوردگی کار میکند. هنگام تعیین مشخصات ورق برای ساخت، اعلام روش برش مورد نظر و شرایط کاری بعدی در کنار گرید ماده کمک میکند پرسشهایی شناسایی شوند که باید پیش از قرار گرفتن نخستین ورق روی میز برش پاسخ داده شوند.
