

اخبار
پیام
چرا اتصالات لولهای آلیاژی نشتی دارند: دلایل و مراحل بازرسی
نشتی در یک اتصال لولهای آلیاژی میتواند عملیات را مختل کند، هزینههای نگهداری را افزایش دهد و ایمنی سیستم را به خطر بیندازد. برای تیمهای تعمیر و نگهداری پس از فروش، شناسایی سریع علت برای انتخاب تعمیر مؤثر و جلوگیری از تکرار خرابی ضروری است.
از نصب نامناسب و آسیبدیدگی آببند گرفته تا خوردگی و ناسازگاری مواد، عوامل مختلفی میتوانند باعث نشتی اتصال آلیاژی شوند. این راهنما رایجترین علتها را توضیح میدهد و مراحل بازرسی کاربردی را برای ارزیابی مشکل و برنامهریزی اقدامات اصلاحی ارائه میکند.
ابتدا با ایمنسازی سیستم، مسیر واقعی نشتی را پیدا کنید. فرض نکنید که خود اتصال خراب شده است؛ ممکن است واشر آسیبدیده، جوش مجاور یا لولهای که تحت بار بیش از حد قرار گرفته، علت باشد.
تیمهای تعمیر و نگهداری ابتدا باید کجا را بررسی کنند؟
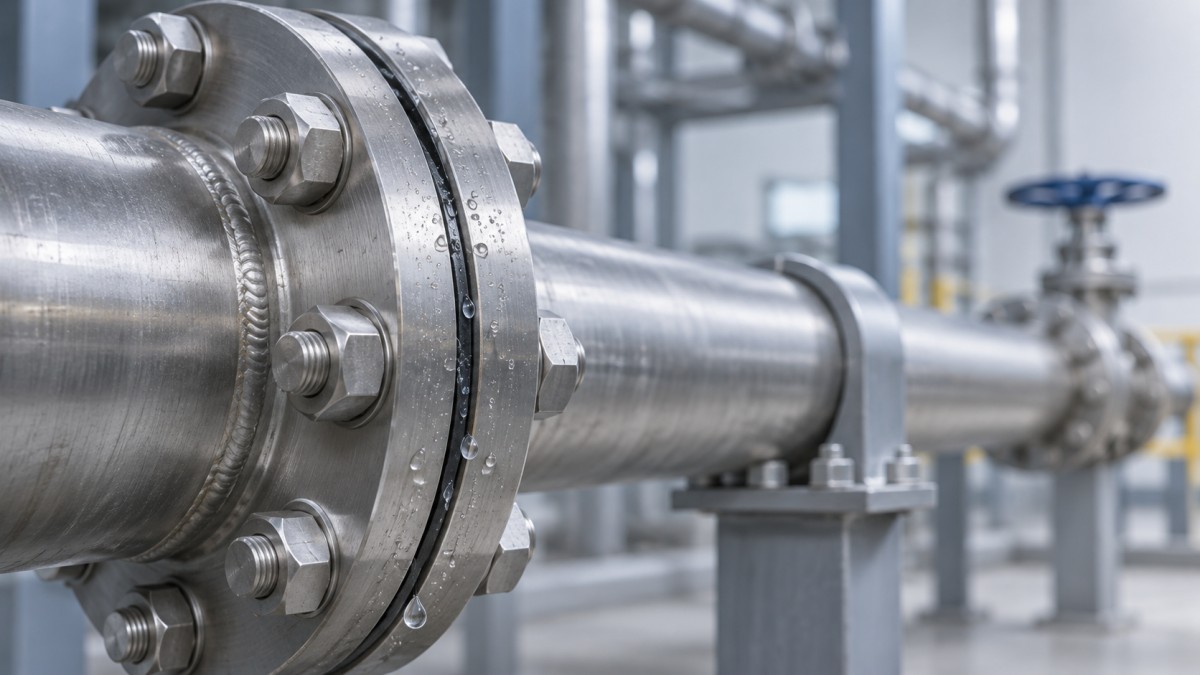
محل نشتی، فشار و دمای عملیاتی، سیال و سوابق اخیر تعمیر و نگهداری را ثبت کنید. یادداشت کنید که نشتی بهطور مداوم، هنگام راهاندازی یا فقط پس از رسیدن سیستم به دمای عملیاتی رخ میدهد.
این مشاهدات به تشخیص نقص دائمی آببندی از مشکلی ناشی از انبساط حرارتی، ارتعاش یا تغییر فشار کمک میکنند. شرایط فعلی را با محدودههای طراحی و عملیاتی تأییدشده مقایسه کنید.
پیش از نزدیک شدن به تجهیزات، رویههای محل کار برای سیالات خطرناک را رعایت کنید و مطمئن شوید که آیا تخلیه محل، پایش از راه دور یا کمک متخصص لازم است یا خیر.
چه عواملی معمولاً باعث نشتی اتصال آلیاژی میشوند؟
خطاهای نصب و مونتاژ
ناهمراستایی لولهها میتواند مانع قرارگیری صحیح سطوح جفتشونده شود و تنش اضافی به اتصالات وارد کند. استفاده از نیروی بیش از حد برای بههمرساندن اجزا ممکن است پس از شروع به کار باعث نشتی شود.
سفتکردن نادرست نیز میتواند اتصال را دچار مشکل کند. نیروی ناکافی پیچ ممکن است شکافهایی بر جای بگذارد، درحالیکه سفتکردن بیش از حد یا غیریکنواخت میتواند به واشرها آسیب بزند، فلنجها را تغییر شکل دهد یا رزوهها را خراب کند.
در اتصالات فشاری، آمادهسازی نادرست لوله، استفاده از اجزای ناسازگار یا مونتاژ نامناسب حلقه فرول میتواند مانع آببندی شود. برای مونتاژ و هرگونه بازسازی مجاز، از دستورالعملهای سازنده اتصال پیروی کنید.
آببندهای آسیبدیده یا ناسازگار
واشرها و سایر اجزای آببندی ممکن است در اثر دما، فشار یا تماس شیمیایی نامناسب سخت، دچار خزش، متورم یا ترکخورده شوند. خراشیدگی سطوح آببندی، حتی با وجود واشر نو، میتواند مسیر نشتی ایجاد کند.
بررسی کنید که جنس، ابعاد و رتبهبندی فشار-دمای آببند با شرایط سرویس مطابقت داشته باشد. قطعه جایگزینی که ظاهری یکسان دارد، ممکن است در حضور مواد شیمیایی یا چرخههای حرارتی عملکرد متفاوتی داشته باشد.
خوردگی و ناسازگاری مواد
آلیاژها برای محیطهای مشخصی انتخاب میشوند و در برابر همه انواع خوردگی مقاوم نیستند. کلریدها، اسیدها، رطوبت، رسوبات و تغییرات دما، هنگامی که شرایط از توانایی ماده فراتر رود، میتوانند موجب خوردگی موضعی شوند.
اطراف جوشها، رزوهها و محل تماس واشر را از نظر خوردگی حفرهای، خوردگی شکافی و ترکخوردگی بررسی کنید. رسوبات ممکن است آسیب را پنهان کنند؛ بنابراین پس از ایزولهسازی و مطابق رویههای تأییدشده، تمیزکاری را انجام دهید.
فلزات غیرهمجنس در صورت اتصال الکتریکی در یک سیال رسانا ممکن است دچار خوردگی گالوانیکی شوند. پیش از نسبتدادن آسیب به یک قطعه، ترکیب کامل مواد و شرایط محیطی را بررسی کنید.
حرکت، ارتعاش و چرخههای حرارتی
ارتعاش پمپ، وزن لولههای بدون تکیهگاه و گرمشدن یا سردشدن مکرر میتوانند اتصالات را شل کنند یا موجب ایجاد ترکهای خستگی شوند. نشتیهایی که پس از سفتکردن مجدد تکرار میشوند، اغلب نیازمند ارزیابی مکانیکی گستردهتری هستند.
تکیهگاهها، مهارها و تمهیدات انبساطی مجاور را بررسی کنید. ممکن است اتصال محل قابل مشاهده نشتی باشد، درحالیکه علت اصلی، حرکت بیش از حد در نقطهای دیگر است.
نقص جوش یا قطعه
تخلخل، ذوب ناقص، ترک یا نازکشدگی ممکن است باعث خروج سیال از جوش یا بدنه اتصال شود. احتمال وجود نقص ساخت را باید در نظر گرفت، اما آسیبهای ایجادشده حین سرویس نیز باید بررسی شوند.
پیش از سفارش قطعه جایگزین، منبع نشتی را تأیید کنید. سیال ممکن است در امتداد عایق، سطوح لوله یا خطوط جوش حرکت کند و در فاصلهای از محل واقعی نشتی ظاهر شود.
چگونه اتصال آلیاژی نشتیدار را با ایمنی بازرسی کنیم؟
1. ایزولهسازی و تأیید
رویههای ایزولهسازی و قفلگذاری محل کار را رعایت کنید. فشار را تخلیه کنید، تجهیزات را خالی کنید و اجازه دهید به دمای ایمن برسند؛ پیش از بازکردن اتصال، نبود انرژی را تأیید کنید و سیال محبوس را تخلیه کنید.
از تجهیزات حفاظت فردی و سامانههای پایش لازم متناسب با سیال استفاده کنید. هرگز اتصال تحت فشار را شل نکنید و برای اطمینان از ایزولهسازی، تنها به بستهبودن شیر اتکا نکنید.
2. مستندسازی اتصال
از مجموعه عکس بگیرید و نوع اتصال، نشانهگذاریها، جهت قرارگیری، اجزای مجاور و رسوبات قابل مشاهده را ثبت کنید. در صورت دسترسی، نقشهها، گواهیهای مواد، سوابق نصب و سوابق تعمیرات قبلی را بررسی کنید.
آلیاژ شناساییشده و رتبهبندی فشار-دمای آن را با مشخصات فنی مقایسه کنید. نشانهگذاریهای ناخوانا یا مفقود را موضوعی برای راستیآزمایی بدانید، نه دلیلی بر نادرستبودن ماده.
3. بررسی وضعیت بیرونی
به دنبال خوردگی، تغییر شکل، ترک، رزوههای آسیبدیده، فاصلههای غیریکنواخت فلنج و نشانههای حرکت باشید. تکیهگاهها و تجهیزات مجاور را از نظر ارتعاش یا باری که ممکن است بر اتصال اثر بگذارد بررسی کنید.
از روشهای تأییدشده تشخیص نشتی متناسب با سیال و شرایط محل استفاده کنید. برای پیدا کردن نشتیهای پرفشار از دست استفاده نکنید؛ این کار میتواند موجب آسیب جدی ناشی از تزریق سیال به بدن شود.
4. بررسی سطوح آببندی داخلی
پس از بازکردن ایمن، واشر، حلقههای فرول، رزوهها، انتهای لوله و سطوح جفتشونده را در صورت لزوم بررسی کنید. پیش از تمیزکردن یا از بین بردن شواهد، از وضعیت اولیه آنها عکس بگیرید.
به دنبال بیرونزدگی، فشردگی غیریکنواخت، خراش، خوردگی حفرهای یا ناهمراستایی باشید. نواحی آسیبدیده را با معیارهای پذیرش سازنده مقایسه کنید و قطعاتی را که از حدود مجاز فراتر میروند تعویض کنید.
5. انتخاب آزمونهای تکمیلی
در صورت احتمال وجود ترک سطحی، کارکنان واجد صلاحیت میتوانند با رعایت الزامات مربوط به جنس ماده، تمیزی و رویه، از روش مناسب آزمون سطحی مانند آزمون مایع نافذ استفاده کنند.
در صورت احتمال کاهش ضخامت دیواره یا وجود نقص جوش، اندازهگیری ضخامت با امواج فراصوت، رادیوگرافی یا سایر آزمونها ممکن است مناسب باشند. روش و معیارهای پذیرش را با مهندس مسئول انتخاب کنید.
آیا باید اتصال را دوباره سفت کنید، تعمیر کنید یا تعویض کنید؟
سفتکردن مجدد فقط زمانی مناسب است که تجهیزات بهطور ایمن ایزوله شده باشند و رویه سازنده آن را مجاز بداند. این کار خوردگی، ترکخوردگی قطعات، آسیب سطوح آببندی یا تنش بیش از حد لوله را برطرف نمیکند.
آببندها یا اتصالات آسیبدیده را با قطعاتی تعویض کنید که سازگاری آنها با سیال، فشار، دما، ابعاد و مشخصات قابلاعمال تأیید شده باشد. از ترکیب قطعات اتصالات فشاری خودداری کنید، مگر آنکه سازنده صراحتاً قابلیت تعویضپذیری آنها را مجاز دانسته باشد.
در صورت وجود نقص جوش یا آسیب سازهای، پیش از تعمیر تأییدیه مهندسی بگیرید. ممکن است رویه به جوشکار واجد صلاحیت، فیلر سازگار، ورودی حرارتی کنترلشده و آزمون پس از تعمیر نیاز داشته باشد.
مواد آلیاژی تخصصی میتوانند برای کاربردهای دشوار در دمای بالا مناسب باشند، اما شکل محصول اهمیت دارد.پودرهای سوپرآلیاژی پایه آهن برای کاربردهایی مانند تولید افزایشی و روکشکاری مقاوم در برابر سایش عرضه میشوند، نه بهعنوان جایگزین اتصالات لوله.
بسته به ماده و کاربرد، حداکثر دمای استفاده پیوسته برخی گریدهای ذکرشده تا 780°C است. انتخاب پودر یا تعمیر با روکشکاری نیازمند ارزیابی مهندسی و رویههای واجد صلاحیت است.
چگونه میتوان تعمیر را تأیید کرد و از تکرار مشکل جلوگیری کرد؟
اتصال را با استفاده از اجزای تأییدشده و مطابق ترتیب و الزامات سفتکردن سازنده دوباره مونتاژ کنید. پیش از سفتکردن، ناهمراستایی و مشکلات تکیهگاهی را برطرف کنید و اتصال را با زور در جای خود قرار ندهید.
آزمون نشتی یا فشار مشخصشده را با رویه، سیال آزمون و کنترلهای ایمنی تأییدشده انجام دهید. سرویس را بهتدریج از سر بگیرید و اتصال را در جریان تغییرات مرتبط دما و فشار عملیاتی پایش کنید.
علت، کار انجامشده، جزئیات قطعات جایگزین، نتایج آزمون و مشاهدات پیگیری را مستند کنید. در صورت تکرار خرابی، تغییرات شرایط عملیاتی، ارتعاش، سازگاری مواد و شیوههای تعمیر و نگهداری را با تیم مهندسی بررسی کنید.
تعمیر قابلاعتماد هم مسیر نشتی و هم علت زمینهای آن را برطرف میکند. اگر شواهد قطعی نیستند، قطعات خرابشده را نگه دارید و از سازنده یا متخصص واجد صلاحیت مواد کمک بگیرید.
