

اخبار
پیام
بازرسی ورق آلیاژی: ضخامت، پرداخت سطح و قابلیت ردیابی
یک ورق آلیاژی تنها زمانی برای پذیرش آماده است که ابعاد اندازهگیریشده، وضعیت سطح و سوابق مواد آن با الزامات تعیینشده برای سفارش و ساخت موردنظر مطابقت داشته باشند. ممکن است ورقی تمیز به نظر برسد، اما بیش از حد نازک باشد، شناسه ذوب نادرستی داشته باشد یا دارای عیب سطحیای باشد که هنگام شکلدهی به ترک تبدیل شود. پیش از آزادسازی مواد برای استفاده، بازرسی باید همه این موارد را در کنار هم بررسی کند.
با سفارش خرید، نقشه و مشخصات مواد مربوطه شروع کنید. این اسناد گرید آلیاژ، شکل محصول، ضخامت، پرداخت سطح، الزامات آزمون و هرگونه شرط اضافی مشتری را مشخص میکنند. ضخامت اسمی بهتنهایی معیار پذیرش نیست: تغییرات مجاز به الزامات مربوطه و در برخی موارد به ابعاد ورق و شرایط ساخت بستگی دارد.
پیش از اندازهگیری، معیارهای پذیرش را تعیین کنید
مشخصات مواد و استاندارد تلرانس ابعادی ممکن است اهداف متفاوتی داشته باشند. یکی میتواند ترکیب شیمیایی، خواص مکانیکی و شرایط تحویل را تعریف کند و دیگری تغییرات ابعادی مجاز را تعیین کند. سفارش خرید یا نقشه نیز ممکن است الزامات اضافی داشته باشد. مشخص کنید کدام اسناد برای گرید، شکل محصول و شرایط دقیق ورق اعمال میشوند، سپس از ویرایشهای مشخصشده و هرگونه الزامات تکمیلی توافقشده استفاده کنید.
پیش از باز کردن بسته، طرح بازرسی را ثبت کنید. این طرح باید مشخص کند ورقها چگونه انتخاب میشوند، اندازهگیریها در چه نقاطی انجام میگیرند، از چه ابزارهایی استفاده میشود و نتایج چگونه ثبت خواهند شد. اگر سفارش روش نمونهبرداری را مشخص نکرده است، درباره روشی متناسب با کاربرد و ریسک توافق کنید. نمونهبرداری میتواند به تصمیمگیری هنگام دریافت کالا کمک کند، اما ثابت نمیکند که همه نقاط اندازهگیرینشده یا همه ورقها منطبق هستند.
به الزامات حداقل ضخامت برای قطعاتی که شکلدهی یا ماشینکاری میشوند یا در معرض خوردگی قرار میگیرند، توجه ویژه داشته باشید. حتی اگر ورق تلرانس خرید را برآورده کند، چنانچه مقدار مجاز فرایند ساخت یا حداقل طراحی هنگام سفارش مواد در نظر گرفته نشده باشد، ممکن است برای کاربرد مناسب نباشد.
ضخامت را در نقاطی اندازهگیری کنید که تغییرات اهمیت دارند
از ابزار کالیبرهشده با دامنه و تفکیکپذیری اندازهگیری مناسب استفاده کنید. برای لبهها و سطوح قابلدسترسی ورق معمولاً از میکرومتر استفاده میشود؛ در صورت محدودیت دسترسی، اندازه یا اقتضای طرح بازرسی، روشهای دیگر نیز ممکن است مناسب باشند. پیش از استفاده ابزار را بررسی کنید، سطوح اندازهگیری را تمیز نگه دارید و از وارد کردن نیروی بیش از حد که میتواند مواد نازک را تغییر شکل دهد یا بر قرائت اثر بگذارد، خودداری کنید.
قرائتها را در نقاط تعیینشده در قواعد تلرانس مربوطه و طرح بازرسی انجام دهید؛ در صورت دسترسی، نقاطی در عرض و طول ورق را نیز دربر بگیرید. اندازهگیری از لبه مفید است، اما ممکن است ضخامت مرکز یک ورق عریض را نشان ندهد. نقاط اندازهگیری را صرفاً برای بهدستآوردن نتیجه قابلقبول به داخل یا بیرون جابهجا نکنید: برخی الزامات ابعادی مشخص میکنند اندازهگیری در چه نقاطی معتبر است.
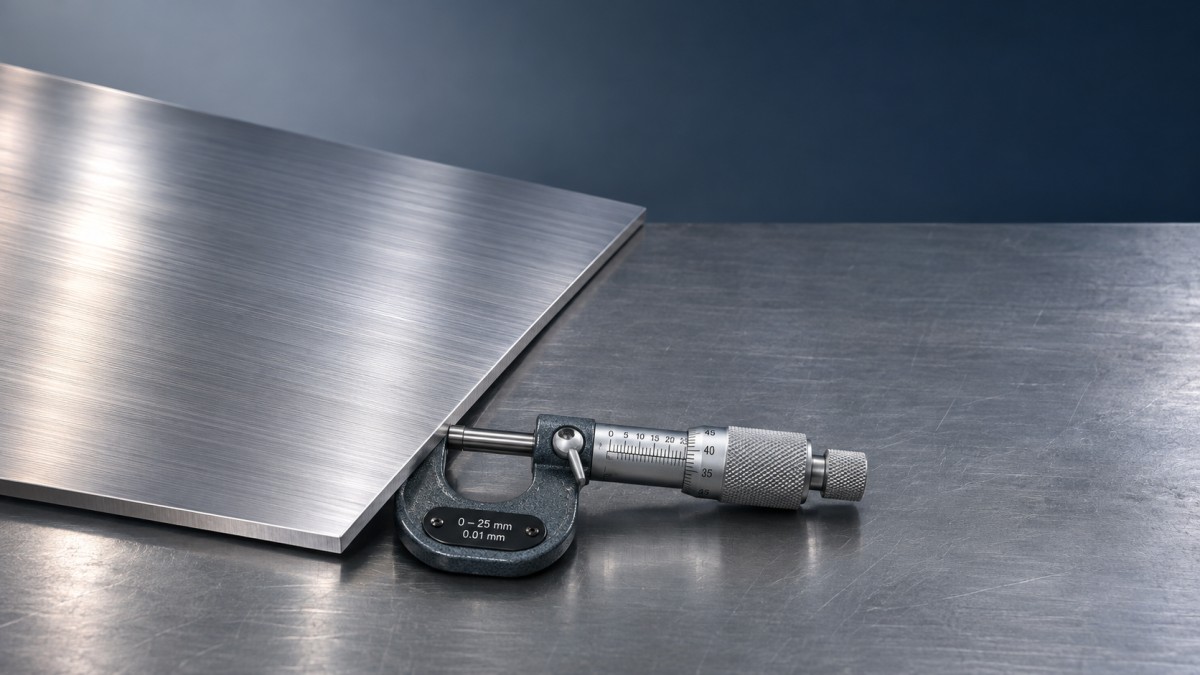
قرائتهای جداگانه و محل آنها را ثبت کنید، نه فقط میانگین را. میانگینی که در محدوده تلرانس قرار دارد میتواند یک قرائت موضعی پایین را پنهان کند. هر قرائت مربوطه را با حدود مجاز مقایسه کنید و بین قرائتی که خارج از تلرانس است و قرائتی که به حد نزدیک اما همچنان منطبق است، تمایز بگذارید. هنگامی که نتیجه نزدیک به مرز است، عدمقطعیت اندازهگیری و وضعیت ابزار اهمیت دارند؛ بهجای گرد کردن مقدار مرزی بهمنظور پذیرش، از قاعده تصمیمگیری توافقشده پیروی کنید.
اگر نقطهای با ضخامت کم پیدا شد، محل آن را علامتگذاری کنید و مواد مربوطه را نگه دارید. وجود پلیسه، ذرات خارجی یا اشکال در ابزار را بررسی کنید، سپس با روش تأییدشده اندازهگیری را تکرار کنید. برای یکنواخت نشان دادن ناحیه، آن را سنگزنی نکنید: برداشتن مواد میتواند مشکل ضخامت را بدتر کند و شواهد لازم برای تعیین تکلیف را از بین ببرد.
پرداخت سطح را با توجه به کاربرد موردنظر ارزیابی کنید
هر دو روی ورق را زیر نوری بررسی کنید که تغییرات بافت و بازتاب نور را نمایان کند. بسته به پرداخت سطح مشخصشده و شرایط کار، موارد مربوط میتوانند شامل خراش، فرورفتگی، حفره، درز، لایهلایهشدگی، پوسته، تغییر رنگ و آلودگی نفوذکرده باشند. محل، گستره و ظاهر هر ناحیه مشکوک را ثبت کنید تا بتوان آن را با معیارهای پذیرش مربوطه ارزیابی کرد.
هر نشانه قابلمشاهدهای الزاماً عیب مردودکننده نیست. ممکن است اثر سطحی ناشی از جابهجایی روی سطحی غیرحساس طبق سفارش قابلقبول باشد، درحالیکه نشانهای مشابه روی سطح آببندی یا ورقی که قرار است بهشدت شکلدهی شود، به بررسی دقیقتری نیاز داشته باشد. از سوی دیگر، ظاهر براق و یکنواخت ثابت نمیکند که سطح عاری از ناپیوستگیهای زیانآور است.
اگر زبری سطح مشخص شده است، آن را با پارامتر و روش موردنیاز اندازهگیری کنید. مقایسه بصری بهتنهایی انطباق با حد عددی زبری را اثبات نمیکند. جهت اندازهگیری نیز اهمیت دارد: بافت نورد و خراشها میتوانند هم بر اندازهگیری و هم بر قطعه نهایی اثر بگذارند؛ بنابراین از جهت اندازهگیری و الزامات گزارشدهی مشخصشده پیروی کنید.
فیلم محافظ، روغن و بستهبندی میتوانند آسیب را پنهان کنند. در صورت نیاز، محافظ را برای بازرسی بردارید یا کنار بزنید، بیآنکه خراش یا آلودگی جدیدی ایجاد شود؛ سپس محافظت مناسب را برای انبارش دوباره برقرار کنید. ترکهای مشکوک، حفرههای عمیق یا نشانههای شبیه لایهلایهشدگی ممکن است به بررسی بیشتر طبق روشی توافقشده نیاز داشته باشند. هرگونه تعمیر یا هموارسازی باید مجاز و کنترلشده باشد و در صورت برداشته شدن مواد، پس از آن ضخامت بررسی شود.
ردیابیپذیری باید همراه ورق فیزیکی باقی بماند
ردیابیپذیری، یک قطعه ماده را به هویت و سوابق پشتیبان آن پیوند میدهد. هنگام دریافت، علامتگذاری ورق یا بسته را با سفارش خرید، اسناد بستهبندی و گواهی آزمون مواد مقایسه کنید. گرید یا شناسه UNS، شماره ذوب، شکل محصول، ابعاد، شرایط تحویل و نتایج آزمون مشخصشده را بررسی کنید. گواهی باید با الزامات واقعی سفارش تطبیق داده شود؛ صرف وجود آن انطباق را ثابت نمیکند.
بررسی کنید که نتایج شیمیایی و مکانیکی گزارششده با الزامات مشخصشده مطابقت داشته باشند و هر آزمون یا بازرسی الزامی مستند شده باشد. نوع گواهی، مرجع بازرسی و سوابق پشتیبان باید همان مواردی باشند که در قرارداد درخواست شدهاند. برای مثال، فرض نکنید گواهی ISO مربوط به یک سیستم مدیریتی جایگزین شواهد آزمون مختص محصول میشود.
پس از باز شدن بستهها و برش ورقها، ردیابیپذیری بیش از هر زمان دیگری در معرض خطر قرار میگیرد. پیش از برداشتن علامتگذاری اصلی، شناسه را به ورقهای جداگانه و قطعات باقیمانده منتقل کنید؛ از روشی استفاده کنید که برای ماده و کاربرد مجاز باشد. سوابقی نگه دارید که هر شناسه جدید را به ذوب اصلی و اسناد بازرسی مربوطه پیوند دهد. قطعات فاقد شناسه را تا زمانی که وضعیت آنها طبق رویه مربوطه مشخص شود، جدا از سایر مواد نگه دارید.
شناسایی مثبت مواد میتواند به تشخیص اشتباه در گرید کمک کند، اما دامنه آن اهمیت دارد. ممکن است ابزار برخی عناصر آلیاژی را شناسایی کند، بیآنکه همه حدود ترکیب شیمیایی، شرایط عملیات حرارتی یا خواص مکانیکی را تأیید کند. بنابراین، نتیجه منطبق به شناسایی کمک میکند؛ اما جایگزین گواهی الزامی نمیشود و ثابت نمیکند ورق متعلق به ذوب مشخصی است.
الزامات ورق و لوله را جداگانه در نظر بگیرید
محصولات آلیاژی مرتبط ممکن است نام گرید مشترکی داشته باشند، اما تابع الزامات متفاوتی برای شکل محصول باشند. برای مثال، لولههای آلیاژ مونل در گریدهای Monel 400 و Monel K-500 برای کاربردهایی از جمله تجهیزات دریایی و شیمیایی عرضه میشوند. ابعاد و الزامات بازرسی لوله را نباید جایگزین الزامات مشخصشده برای ورق کرد و نباید این دو گرید را صرفاً به این دلیل که هر دو نام Monel را دارند، قابلجایگزینی دانست.
آزادسازی، نگهداشت یا رد
مواد را تنها پس از تکمیل بررسیهای ابعادی، سطحی و مستندات موردنیاز و رفع هرگونه مغایرت آزاد کنید. شناسههای مواد بازرسیشده، نتایج، معیارهای پذیرش مربوطه و تعیین تکلیف را ثبت کنید تا پس از ورود ورق به تولید نیز دلیل تصمیم روشن بماند.
اگر الزامی برآورده نشده یا هویت ماده نامشخص است، مواد مربوطه را برای جلوگیری از استفاده ناخواسته جدا و علامتگذاری کنید. بسته به موضوع و قرارداد، تعیین تکلیف ممکن است شامل بازرسی بیشتر، اصلاح توسط تأمینکننده، انحراف مجاز یا رد مواد باشد. مجوز انحراف باید مواد مربوطه و انحراف مشخص را تعیین کند؛ این مجوز نباید معیارهای پذیرش باقیمانده سفارش را بیسروصدا تغییر دهد.
