


اخبار
- ▶ تأثیر اندازه میلگرد آلیاژی بر بازده مواد در ماشینکاری
- ▶ کدام استاندارد بازرسی اولتراسونیک برای میلگرد آلیاژی حساس کاربرد دارد؟
- ▶ چرا میله آلیاژی ممکن است در حین آهنگری گرم دچار ترک شود
- ▶ پیش از خرید میله آلیاژی برای تجهیزات تحت فشار چه مواردی را باید بررسی کرد
- ▶ ساختار دانهای میله آلیاژی چگونه بر مقاومت در برابر خستگی تأثیر میگذارد
پیام
تأثیر اندازه میلگرد آلیاژی بر بازده مواد در ماشینکاری
یک قیمتگذاری ماشینکاری ممکن است رقابتی به نظر برسد تا زمانی که تراز مواد بررسی شود. یک قطعه ممکن است کوچک باشد، اما یک میلگرد اولیه بیشازحد بزرگ میتواند حلقه بزرگی از براده ایجاد کند، زمان برش را افزایش دهد و مقدار آلیاژ باارزشی را که هرگز به قطعه نهایی نمیرسد، بالا ببرد. انتخاب برعکس نیز میتواند مشکلساز باشد: میلگردی که بسیار نزدیک به ابعاد نهایی انتخاب شود، ممکن است برای حذف پوسته، سطح کربنزداییشده، بیضیشدگی یا آسیبهای ناشی از جابهجایی، بار ماشینکاری کافی نداشته باشد.
پاسخ عملی این است که اندازه میلگرد آلیاژی از طریق سه عامل مرتبط بر بازده تأثیر میگذارد: نسبت حجم قطعه نهایی به حجم مواد اولیه، بار مواد موردنیاز فرایند، و تلفات ناشی از انتهای میلگرد، برش اره و طولهای باقیمانده. بهترین اندازه صرفاً کوچکترین قطر موجود نیست. بلکه کوچکترین قطر و طول واجد شرایطی است که همچنان ماشینکاری، فیکسچربندی، بازرسی و ردیابی مواد قابلاعتماد را پشتیبانی کند.
بازده پیش از آغاز ماشینکاری کجا از دست میرود
بازده مواد اغلب بهصورت درصدی از مواد خریداریشده که به قطعه نهایی تبدیل میشود، مطرح میگردد. در عملیات تراشکاری، اتلاف اصلی معمولاً اختلاف میان قطر مواد اولیه و بزرگترین قطر خارجی نهایی است. از آنجا که حجم میلگرد گرد با مجذور قطر افزایش مییابد، افزایش اندک در قطر اولیه میتواند افزایش نامتناسبی در مواد برداشتهشده ایجاد کند.
برای مثال، یک قطعه استوانهای با قطر خارجی نهایی نسبتاً کوچک ممکن است از میلگرد استاندارد بسیار بزرگتری ماشینکاری شود، زیرا همان اندازه بهراحتی در دسترس است. مواد اضافی تنها به براده تبدیل نمیشوند؛ بلکه به پاسهای خشنتراشی بیشتر نیاز دارند، اینسرتها را مصرف میکنند، ساعت کار ماشین را افزایش میدهند و ممکن است خطر تغییرشکل را در موادی که کارسخت میشوند یا تنش پسماند دارند، بالا ببرند. آلیاژهای پایه نیکل، پایه کبالت، تیتانیوم و مقاوم در برابر خوردگی این اثر را از نظر تجاری مهمتر میکنند، زیرا هم ارزش مواد اولیه و هم دشواری ماشینکاری آنها از فولاد کربنی معمولی بیشتر است.
طول نیز به همان اندازه مهم است، اما نادیدهگرفتن آن آسانتر است. یک میلگرد بلند ممکن است قیمت واحد پایینتری داشته باشد، اما برنامهریزی نامناسب برش میتواند باقیماندههای کوتاهی ایجاد کند که به سفارش دیگری قابل تخصیص نیستند. هر برش نیز عرض برش اره را مصرف میکند و عملیات کفتراشی از هر دو انتهای هر بلنک ماده برمیدارد. هنگامی که تعداد سفارش محدود است، این تلفات ثابت میتواند سهم قابلتوجهی از طول خریداریشده را تشکیل دهد.
انتخاب قطر: ایجاد تعادل میان بار ماشینکاری و حجم براده
ارزیابی باید با حداکثر قطر ماشینکاریشده قطعه آغاز شود، نه فقط قطر اسمی آن. هر فلنج، شانه، ویژگی ناپیوسته یا وضعیت لنگی را که محدوده واقعی اولیه را تعیین میکند، شناسایی کنید. سپس بار موردنیاز برای حذف سطح تأمینشده و ایجاد یک قطر مرجع پایدار را تعیین کنید.
بار ماشینکاری به وضعیت تحویلی میلگرد بستگی دارد. مواد گرمکاریشده ممکن است نسبت به مواد پرداخت سرد یا سنگخورده دقیق، به تمیزکاری بیشتری نیاز داشته باشند. تلرانس قطر، راستی، وضعیت سطح و مسیر ماشینکاری موردنظر، همگی پاسخ را تغییر میدهند. قطعهای که خشنتراشی و پرداختتراشی خواهد شد، میتواند وضعیت اولیه متفاوتی را نسبت به قطعهای تحمل کند که پیش از رزوهزنی یا فرزکاری فقط به پرداخت سبک نیاز دارد.
یک رویکرد تجاری مفید این است که قطرهای کاندید را بر اساس جرم خالص قابلاستفاده به ازای هر قطعه نهایی مقایسه کنید، نه صرفاً قیمت هر کیلوگرم. محاسبه باید بار ماشینکاری مورد انتظار، بازه واقعی تلرانس میلگرد و هندسه نهایی را دربر بگیرد. همچنین باید ضایعات قابلبازیافت را از اتلاف غیرقابلبازیافت متمایز کند. برادههای تراشکاری ممکن است مقداری ارزش بازیافتی داشته باشند، اما این ارزش بهندرت معادل میلگرد دارای گواهی و قابلیت ردیابی است.
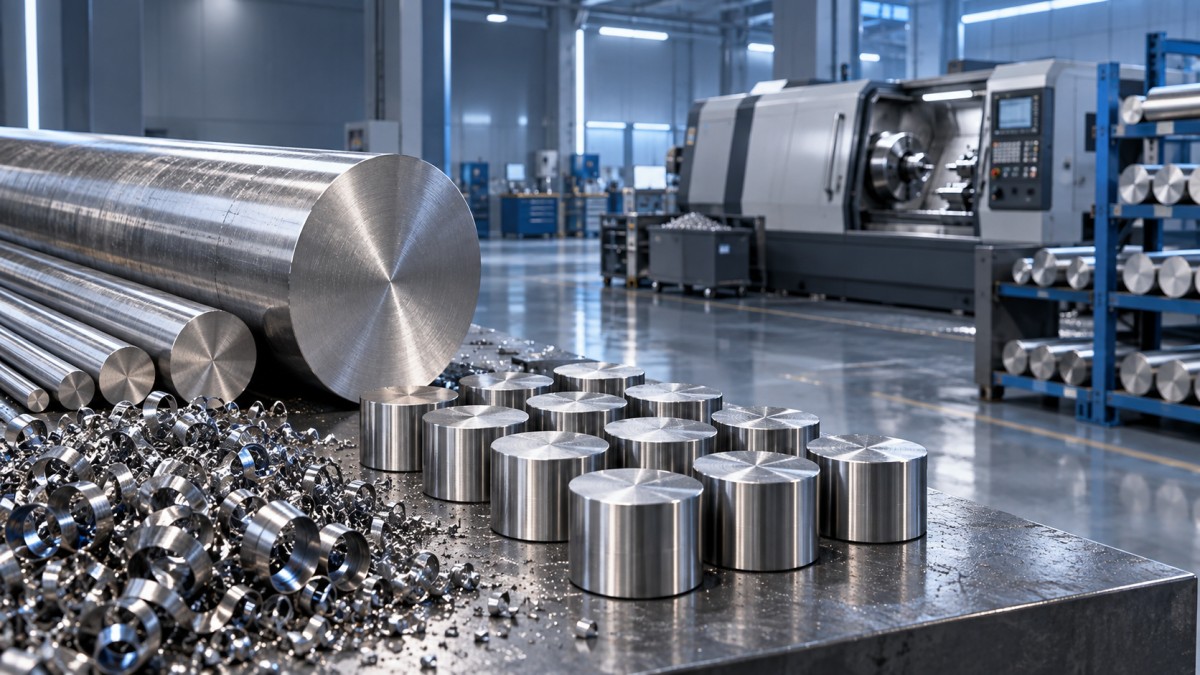
برنامهریزی طول میتواند بیش از انتظار بر قیمتگذاری تأثیر بگذارد
یک کارگاه ممکن است میلگرد را در طولهای استاندارد کارخانه دریافت کرده و سپس آن را به بلنکها برش دهد. بنابراین طول ایدهآل خرید با طول بلنک، عرض برش اره، بار کفتراشی، بار گیرهگیری و تعداد قطعاتی که از هر میلگرد بهدست میآید، مرتبط است. اختلاف یک قطعه در هر میلگرد میتواند استفاده از مواد را بهطور محسوسی تغییر دهد، بهویژه هنگامی که سفارش شامل آلیاژهای گرانقیمت یا قطعات نسبتاً کوتاه باشد.
پیش از تأیید برنامه مواد، الگوی برش را ترسیم کنید، نه اینکه از نسبت ساده طول خریداریشده به طول قطعه استفاده کنید. موارد زیر را لحاظ کنید:
- طول بلنک، شامل ماده کفتراشی و هر مقدار لازم برای گرفتن سهنظام یا کولت؛
- عرض برش اره برای هر برش جداسازی؛
- بخش غیرقابلاستفاده در ابتدا و انتهای میلگرد؛
- طول از دسترفته در محلهایی که باید علائم شناسایی، عیوب سطحی یا آسیب انتهایی حذف شوند؛
- حداقل طول باقیماندهای که کارگاه واقعبینانه میتواند دوباره استفاده کند.
میلگردهای بلندتر معمولاً نسبت اتلاف انتهایی را کاهش میدهند، اما میتوانند نگرانیهایی درباره جابهجایی و راستی ایجاد کنند. همچنین ممکن است برای ماشینآلات با ظرفیت محدود تغذیه میلگرد عملی نباشند. بلنکهای برشخورده کوتاه، پیچیدگی جابهجایی را کاهش میدهند و میتوانند برای مراکز ماشینکاری مناسب باشند، اما افزایش تعداد برشهای اره و تنظیمات مجزا ممکن است بخشی از مزیت مواد را خنثی کند. انتخاب درست به مسیر تولید وابسته است، نه صرفاً سفارش خرید مواد.
تلرانسها فقط الزام کیفی نیستند، بلکه یک متغیر بازده هستند
قطر اسمی تمام واقعیت را نشان نمیدهد. تلرانس مثبت گسترده ممکن است ماشینکار را وادار کند تا ماده بیشتری از آنچه محاسبه اسمی نشان میدهد بردارد. برعکس، میلگردی که به سمت حد پایین تلرانس خود متمایل است، ممکن است روی ویژگیهایی که باید با سطح اصلی مواد اولیه هممرکز باشند، بار تمیزکاری کافی باقی نگذارد. راستی و گردی نیز به همین دلیل اهمیت دارند: میلگردی که اندکی خمیده یا خارج از گردی باشد، ممکن است پیش از ایجاد یک مبنای ماشینکاری یکنواخت به برداشت مواد اضافی نیاز داشته باشد.
هنگام ارزیابی قیمت پیشنهادی تأمینکننده، وضعیت واقعی تأمین و تلرانس ابعادی را همراه با اندازه اسمی درخواست کنید. میلگرد ارزانتر با تلرانسهای گسترده میتواند نسبت به اندازه کنترلشدهتری که نیاز به خشنکاری را کاهش میدهد، هزینه کل نامطلوبتری ایجاد کند. این موضوع بهویژه زمانی مرتبط است که قطعات دارای دیوارههای نازک، بارهای پرداخت محدود یا الزامات هممرکزی سختگیرانه باشند.
مواد اولیه نزدیک به شکل نهایی را با هزینه پایین تضمینشده اشتباه نگیرید
اندازههای میلگرد نزدیک به شکل نهایی میتوانند بازده را بهبود دهند، اما فقط زمانی که اندازه بهطور پیوسته در دسترس باشد و فرایند بتواند بدون ایجاد ریسک جدید از آن استفاده کند. قطر غیر استاندارد ممکن است به زمان تحویل طولانیتر، حداقل خرید بیشتر یا یک بچ تولید اختصاصی نیاز داشته باشد. اگر تقاضای قطعه متناوب باشد، مقدار باقیمانده ممکن است به موجودی راکد تبدیل شود. ارزیاب باید مجموع مواد قابلاستفاده، ریسک موجودی، ریسک زمان تحویل و صرفهجویی ماشینکاری را با هم مقایسه کند.
رفتار ماده بر ارزش هر میلیمتر اضافی تأثیر میگذارد
همه آلیاژها به بار اضافی یکسان واکنش نشان نمیدهند. موادی با تمایل بالای کارسختی ممکن است به راهبردهای آگاهانه خشنکاری و درگیری برش پایدار نیاز داشته باشند. مواد اضافی میتواند به معنای فرصتهای بیشتر برای ایجاد سطوح کارسختشده، انحراف ابزار، تجمع حرارت و برشهای ناپیوسته در اطراف ویژگیهای پیچیده باشد. تیتانیوم و برخی آلیاژهای نیکل نیز ممکن است برای جلوگیری از آسیب سطحی یا فرسودگی سریع ابزار، به کنترل دقیق پارامترهای برش نیاز داشته باشند.
به همین دلیل، قطری که در یک محاسبه ساده وزن قابلقبول به نظر میرسد، ممکن است در کارگاه جذاب نباشد. هنگامی که یک قطعه دارای حفرههای عمیق، مقاطع نازک، طولهای بلند بدون تکیهگاه یا الزامات سختگیرانه یکپارچگی سطح است، برآوردکنندگان باید از کارکنان ماشینکاری نظر بگیرند. هدف، حداکثر بازده نظری مواد نیست؛ بلکه بازده قابلپیشبینی در زمان سیکل قابلدستیابی است.
شکل مواد اولیه نیز باید با هندسه مطابقت داشته باشد. میلگرد گرد برای قطعات تراشکاریشده، شفتها، اتصالات و قطعات چرخشی مناسب است. اما قطعهای که با یک ویژگی دقیق نازک و تخت آغاز میشود، ممکن است هنگام برش از مواد گرد، مقدار قابلتوجهی ماده را هدر دهد. در این وضعیت، ورق یا نوار میتواند شکل اولیه منطقیتری ارائه دهد. برای کاربردهای شامل قطعات الکترونیکی شکلدهیشده، حسگرها، ترانسفورماتورها یا مقاطع تخت پایدار، نوارهای فولادی آلیاژی دقیق در ضخامتهای 0.1 mm تا 3 mm موجود هستند و در صورتی که طراحی واقعاً با فرآوری نوار سازگار باشد، میتوانند برداشت غیرضروری مواد را کاهش دهند.
یک ترتیب بررسی عملی پیش از آزادسازی مواد
با نقشه تأییدشده شروع کنید و بزرگترین محدوده مواد اولیه را، شامل همه قطرهای نهایی، مبناهای ماشینکاری و نیازهای نگهداری قطعه، شناسایی کنید. سپس حداقل بار تمیزکاری را بر اساس وضعیت تأمین تعریف کنید، نه بر مبنای عادت. در صورت امکان از نظر موجودی، دستکم دو قطر میلگرد عملی را بررسی کرده و سپس وزن مورد انتظار بلنک و حجم برداشتهشده را برای هر گزینه محاسبه کنید.
پس از انتخاب قطر، با استفاده از طول واقعی میلگرد تأمینشده، چیدمان برش ایجاد کنید. عرض برش، بخش انتهایی غیرقابلاستفاده، کفتراشی و باقیماندههای قابلاستفاده مجدد را محاسبه کنید. تنها زمانی باید برای یک باقیمانده اعتبار در نظر گرفت که ابعاد، شناسایی ذوب، وضعیت و تقاضای محتمل آینده آن، استفاده مجدد را واقعبینانه سازد. درنظرگرفتن هر قطعه باقیمانده بهعنوان قابلاستفاده میتواند برنامه مواد را بهتر از آنچه در تولید خواهد بود نشان دهد.
در نهایت، پیامد ماشینکاری را به مقایسه اضافه کنید. اندازه کمی بزرگتر ممکن است زمانی توجیهپذیر باشد که گیرهگیری مطمئن فراهم کند یا امکان کنترل تغییرشکل را بدهد. یک میلگرد کوچکتر با تلرانس دقیقتر ممکن است زمانی قیمت خرید بالاتری را توجیه کند که یک پاس خشنکاری را حذف کرده یا مصرف ابزار را کاهش دهد. ثبت این فرضیات در قیمت پیشنهادی، بررسی انحرافات بعدی را معنادارتر میکند و مانع از آن میشود که بازده مواد صرفاً بر اساس قیمت خرید میلگرد قضاوت شود.
بنابراین، قابلاعتمادترین تصمیم خرید بر پایه محدوده قطعه نهایی، وضعیت مواد اولیه، الگوی برش و مسیر ماشینکاری بهعنوان یک مجموعه متغیر اتخاذ میشود. انتخاب اندازه میلگرد به این روش، از دو حالت افراطی پرهزینه جلوگیری میکند: خرید مواد استاندارد بزرگ صرفاً به دلیل آشنا بودن آن، یا دنبالکردن کوچکترین قطر ممکن بدون بار کافی برای ماشینکاری یکنواخت قطعه.
