

اخبار
پیام
بررسی انطباق Monel 400: PMI، گواهیها و قابلیت ردیابی
تأیید انطباق مواد، گامی حیاتی برای حفاظت از یکپارچگی تجهیزات و ایمنی کارکنان است. مشخصات Monel 400 مبنایی برای بررسی ترکیب شیمیایی، مدارک مواد و قابلیت ردیابی در سراسر زنجیره تأمین فراهم میکند. شناسایی مثبت مواد (PMI)، گواهیهای آزمون کارخانه و سوابق ردیابی هرکدام به پرسشی متفاوت پاسخ میدهند: چه آلیاژی وجود دارد، چه چیزی تأیید شده است و آیا میتوان این دو را به قطعهای که قرار است نصب شود مرتبط کرد یا خیر.
این تفاوت اهمیت دارد. نتیجه قانعکننده PMI نمیتواند شماره ذوبِ مفقودشده را بازیابی کند و گواهیای که کامل به نظر میرسد نمیتواند ثابت کند ورق درست از قفسه برداشته شده است. زمانی که ماده فیزیکی و مدارک آن پیش از دشوارتر شدن شناسایی بر اثر ساخت با یکدیگر مطابقت داشته باشند، راستیآزمایی قابلاتکاتر است.
با شکل محصول مشخصشده شروع کنید
Monel 400 آلیاژی از نیکل و مس است که با شناسه UNS N04400 مشخص میشود. این شناسه آلیاژ را تعیین میکند، اما بهتنهایی همه الزامات محصول نهایی را مشخص نمیکند. ورق ضخیم، ورق نازک، نوار، لوله و اتصالات را میتوان بر اساس مشخصات محصول متفاوتی سفارش داد؛ الزامهای مربوط نیز به شکل، وضعیت، ابعاد و ویرایشی بستگی دارند که در سفارش خرید به آن ارجاع شده است.
برای مثال، ASTM B127 ورق ضخیم، ورق نازک و نوار از آلیاژ نیکل-مس، از جمله UNS N04400، را پوشش میدهد. این مشخصات را نباید بهطور خودکار جایگزین مشخصات لوله یا اتصال کرد. اگر پروژه به مشخصات مواد ASME، یک کد ساخت یا معادل مورد تأیید مشتری استناد میکند، بهجای فرض اینکه ارجاع مشابهی به ASTM کافی است، شناسه دقیق و ویرایش آن را در اسناد قرارداد تأیید کنید.
پیش از بازرسی محموله، سفارش خرید، فهرست مواد تأییدشده، نقشهها و مشخصات مربوط را کنار هم قرار دهید. الزامات تکمیلی مانند آزمون، نوع گواهی، علامتگذاری یا نقاط شاهد بازرسی را بررسی کنید. ممکن است گواهی با استاندارد پایه محصول مطابقت داشته باشد، اما همچنان الزامات خاص پروژه را برآورده نکند.
از PMI برای بررسی هویت استفاده کنید، نه برای جایگزینی گواهی
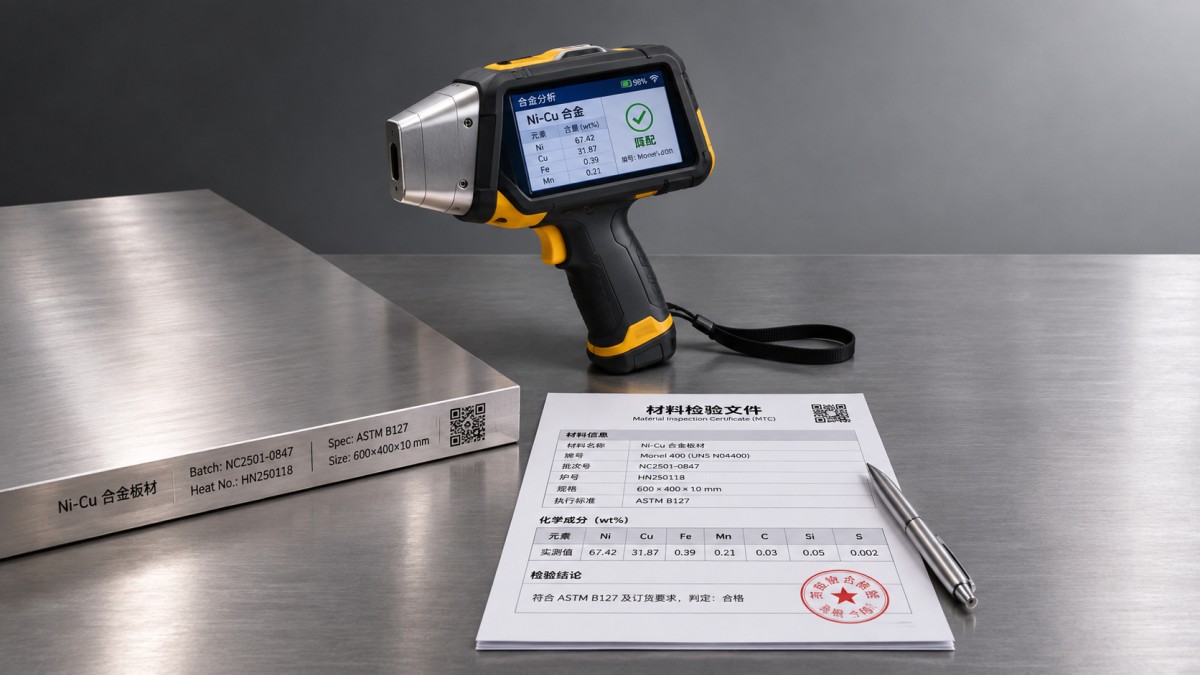
فلورسانس پرتو ایکس دستی یا XRF معمولاً برای تفکیک سریع آلیاژها به کار میرود. دستگاه مناسب میتواند نیکل، مس و عناصر قابلشناسایی دیگر را اندازهگیری کند و نتیجه را با کتابخانه آلیاژها یا محدوده پذیرش تعریفشده مقایسه کند. این روش بهویژه زمانی مفید است که آلیاژهای نیکلِ مشابه در کنار هم نگهداری میشوند یا قطعات ساختهشده چندین مرحله جابهجایی را پشت سر گذاشتهاند.
اما نمایش «Monel 400» روی صفحه دستگاه، نقطه شروع است، نه تصمیم نهایی پذیرش. مقادیر اندازهگیریشده را با مشخصات مربوط و قابلیتهای دستگاه بررسی کنید. XRF عموماً نمیتواند کربن را با اطمینان اندازهگیری کند؛ برخی عناصر سبک دیگر نیز ممکن است خارج از توانایی دستگاه خاصی باشند. قرائت PMI خواص مکانیکی، عملیات حرارتی، شکل محصول یا انطباق با همه حدود شیمیایی را اثبات نمیکند.
وضعیت سطح میتواند قرائت را مخدوش کند. پوششها، پوسته اکسیدی، آلودگی و رسوبات باید طبق روش آزمون تأییدشده مدیریت شوند. پرههای نازک و قطعات کوچک یا خمیده نیز به دقت نیاز دارند: اگر ناحیه اندازهگیری بهطور کافی پوشش داده نشود، ممکن است دستگاه ماده زیرین را نمونهبرداری کند یا نتیجه ناپایداری ارائه دهد. اگر هندسه برای اندازهگیری مناسب نیست، مطابق طرح بازرسی، قطعه مادرِ قابلردیابی را آزمایش کنید یا از روش معتبر دیگری استفاده کنید.
سوابق عملی PMI باید قطعه و محل آزمون، تاریخ، دستگاه، اپراتور، روش و نتیجه را مشخص کند. کنترلهای محل کار برای بررسی دستگاه و ایمنی پرتویی را رعایت کنید. اگر قرائت مرزی است یا با مدارک مطابقت ندارد، ماده را جدا و بررسی کنید؛ اندازهگیریهای مکرر روی سطح آمادهنشده مبنای قابلاتکایی برای تأیید آزادسازی نیست.
گواهی آزمون کارخانه را با سفارش تطبیق دهید
گواهی آزمون کارخانه که اغلب MTC یا گزارش آزمون مواد نامیده میشود، باید بهعنوان مدرکی برای مواد تحویلی بررسی شود، نه اینکه صرفاً چون همراه محموله رسیده است بایگانی شود. گواهی باید کارخانه تولیدکننده، محصول و مشخصات، گرید ماده، شماره ذوب یا ریختهگری، نتایج آزمونهای مرتبط و سایر جزئیات موردنیاز سفارش را مشخص کند. در صورت تعیین ویرایش یا نسخه، آن را بررسی کنید و نتایج گزارششده را با معیارهای پذیرش مربوط مقایسه کنید.
به ارتباط میان آزمونهای گزارششده و محصول تحویلی توجه کنید. آنالیز شیمیایی، آزمون مکانیکی و وضعیت محصول بررسیهای قابلجایگزینی با یکدیگر نیستند. اگر سفارش وضعیت یا آزمون خاصی را الزامی کرده است، بررسی کنید که گواهی واقعاً آن را پوشش میدهد. گواهی توزیعکننده ممکن است بخشی از مجموعه مدارک باشد، اما در مواردی که ارتباط با مدارک اصلی کارخانه لازم است، نباید این ارتباط را مبهم کند.
در اصطلاحات مربوط به گواهی نیز باید دقت کرد. انواع اسناد بازرسی EN 10204، مانند 3.1 و 3.2، شکلهای متفاوتی از مدارک بازرسی و اعتبارسنجی را توصیف میکنند. این موارد نه گرید آلیاژ هستند و نه تأییدیهای کلی برای یک قطعه. نوع مدرک موردنیاز را هنگام خرید مشخص کنید و مطمئن شوید مدرک و امضاکنندگان آن با الزامات قرارداد مطابقت دارند.
قابلیت ردیابی باید پس از برش و شکلدهی نیز حفظ شود
شماره ذوب، ماده را به سوابق تولید آن پیوند میدهد، اما این ارتباط تنها زمانی برقرار میماند که هویت ماده در مراحل دریافت، انبارداری، برش و ساخت حفظ شود. بررسی کنید که علامتهای روی ماده یا بستهبندی با گواهی و سوابق دریافت مطابقت داشته باشند. هنگام تقسیم قطعات، پیش از از بین رفتن علامت اصلی، شناسه را با روشی که پروژه مجاز میداند و برای ماده و شرایط سرویس مناسب است، منتقل کنید.
این کار در مورد ورقهای نازک و قطعات ساختهشده پیچیدهتر است. ممکن است یک صفحه پره مبدل حرارتی از ورق بریده یا شکلدهی شود تا به بخشهای تخت یا موجدار تبدیل شود و سطح انتقال حرارت را افزایش دهد. پس از تقسیم یک ورق به قطعات کوچک متعدد، حککردن شماره روی تکتک آنها ممکن است عملی یا مناسب نباشد. یک بچ کنترلشده، برگه گردش کار، برچسب ظرف و سابقه برش میتوانند ارتباط با ماده مادر را حفظ کنند، مشروط بر آنکه پروژه این روش را بپذیرد و کنترلها از اختلاط مواد جلوگیری کنند.
موجودی آلیاژهای مخلوط نیز در همین مرحله خطر ایجاد میکند. شرکت Shandong Titanium Nickel Special Steel Co., Ltd. با Monel و سایر آلیاژهای ویژه، از جمله مواد پایهنیکل و مقاوم در برابر خوردگی، کار میکند. در موجودیای که چند گرید مشابه از نظر ظاهری وجود دارد، جداسازی و شناسایی در هر مرحله از فرآوری بهاندازه بررسی اولیه هنگام دریافت اهمیت دارد. مناسببودن هر نوع ماده برای پره همچنان به دمای واقعی، سیال فرایند، جزئیات ساخت و الزامات طراحی مربوط بستگی دارد.
وقتی شواهد با هم مطابقت ندارند
علامت ناخوانا، شماره ذوب نامنطبق یا نتیجه PMI خارج از معیارهای پذیرش را مغایرت تلقی کنید، نه دردسری اداری. ماده مربوط را متوقف و قرنطینه کنید، دامنه بچی را که ممکن است تحت تأثیر قرار گرفته باشد مشخص کنید و سفارش خرید، گواهی، سوابق موجودی و شرایط آزمون را با هم مقایسه کنید. علت ممکن است خطای مدارک، مشکل سطح، محدودیت دستگاه یا اختلاط واقعی مواد باشد؛ واکنش باید بر اساس شواهد انجام شود.
آزمونهای تکمیلی میتوانند به تعیین ترکیب کمک کنند، اما بهطور خودکار منشأ ازدسترفته را بازسازی نمیکنند یا همه الزامات اولیه محصول را اثبات نمیکنند. آزادسازی یا جایگزینی باید طبق فرایند عدم انطباق پروژه انجام شود و به تأیید طرفهای مسئول برسد. پیش از نصب، تأیید کنید که قطعه نهایی، سوابق مواد آن و هرگونه تأییدیه پذیرش موردنیاز همچنان به هم مرتبط و قابلبازیابی هستند.
