


اخبار
- ▶ چگونه از آسیب دیدن کویل در هنگام تحویل از تأمینکننده Monel 400 جلوگیری کنیم
- ▶ نحوه مقایسه هزینههای حمل از یک تأمینکننده کویل مونل 400
- ▶ کیفیت لبه کلاف چگونه بر پرسکاری با Monel 400 تأثیر میگذارد
- ▶ چگونه الزامات تمپر را با تأمینکننده کویل مونل 400 تأیید کنیم
- ▶ تأمین دوگانه از یک تأمینکننده Inconel 625 چه زمانی ریسک را کاهش میدهد
پیام
راهنمای ماشینکاری، جوشکاری و ساخت آلیاژ نیکل
مقدمه: ماشینکاری، جوشکاری و ساخت آلیاژهای نیکل به کنترل دقیق فرایند نیاز دارند، زیرا ورودی حرارت نادرست، ابزار نامناسب یا آلودگی میتواند بهسرعت مقاومت به خوردگی و قابلیت اطمینان بلندمدت قطعه را به خطر اندازد.
برای تولیدکنندگان و خریداران پروژه، پرسش اصلی این نیست که آیا آلیاژهای نیکل میتوانند شرایط کاری سخت را تحمل کنند یا خیر، بلکه این است که آیا روش فرآوری انتخابشده، خواص طراحیشده ماده را حفظ میکند یا نه.
INCONEL، INCOLOY، Hastelloy، Monel و آلیاژهای مقاوم به حرارت پایه نیکل اغلب برای محیطهای عملیاتی شیمیایی تهاجمی، دریایی، انرژی، هوافضا و دما بالا انتخاب میشوند.
با این حال، این مواد نسبت به فولادهای زنگنزن معمولی نیازمند کنترل بیشتری هستند. کارسختی، رسانایی حرارتی پایین، حساسیت به جوشکاری و الزامات سختگیرانه پاکیزگی باید از مواد اولیه تا بازرسی مدیریت شوند.
پیش از ساخت آلیاژ نیکل چه مواردی باید تعیین شوند؟
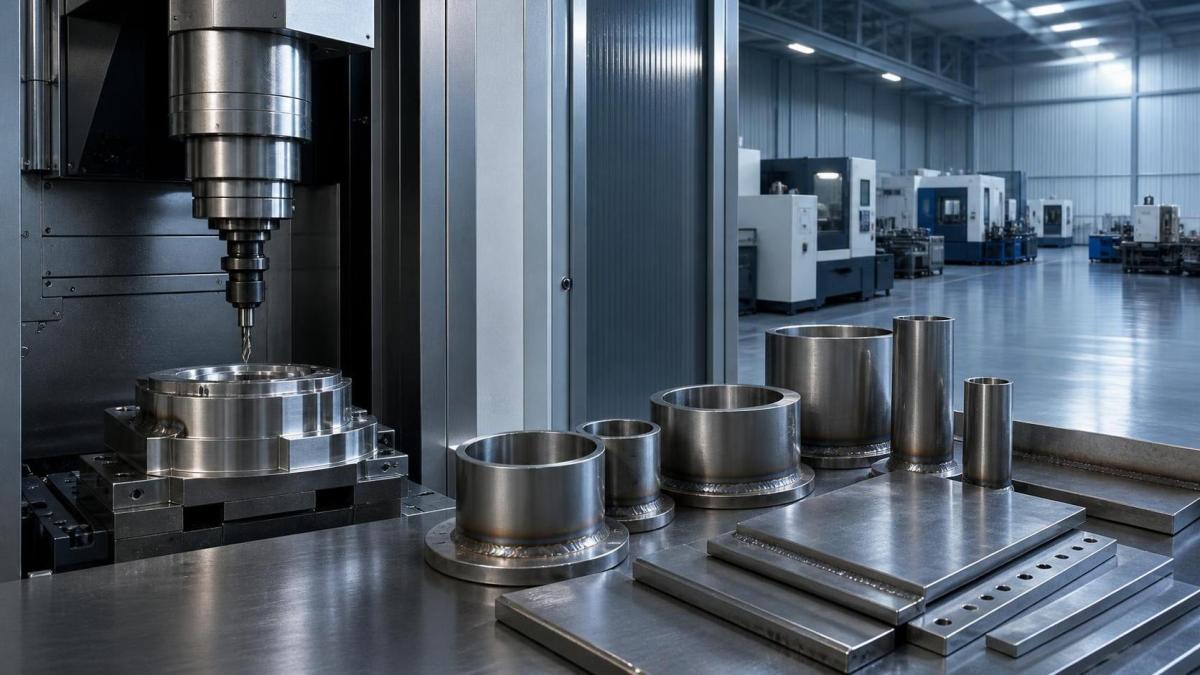
پیش از آغاز ماشینکاری یا جوشکاری، مهندسان باید محیط واقعی سرویس، دمای کارکرد، چرخه فشار، سازوکار خوردگی، عمر موردنیاز و تلرانسهای ابعادی قابلاعمال برای قطعه را تعریف کنند.
این ارزیابی اولیه مشخص میکند که پروژه به یک آلیاژ مقاوم به خوردگی، یک آلیاژ نیکل دما بالا، یک گرید رسوبسختشونده یا یک آلیاژ دقیق آهن-نیکل تخصصی نیاز دارد.
انتخاب ماده نباید فقط به دیتاشیت وابسته باشد. کلریدها، اسیدهای احیاکننده، اسیدهای اکسیدکننده، گازهای حاوی گوگرد، چرخههای حرارتی و شرایط شکافی میتوانند عملکردهای بسیار متفاوتی در آلیاژ ایجاد کنند.
برای مثال، Hastelloy C276 بهطور گسترده برای شرایط شدید اسیدهای مخلوط و محیطهای حاوی کلرید انتخاب میشود، در حالی که Monel 400 در محیطهای دریایی منتخب و اسید هیدروفلوئوریک عملکرد مطلوبی دارد.
Inconel 625 مقاومت عالی در برابر خوردگی و استحکام در دمای بالا ارائه میدهد، در حالی که Inconel 718 اغلب زمانی مشخص میشود که استحکام مکانیکی بالا و عملیات حرارتی کنترلشده ضروری است.
خریداران باید شکل محصول موردنیاز را نیز زودهنگام تعیین کنند. ورق ضخیم، ورق نازک، میله، لوله، تیوب، سیم، فورجینگ و مجموعههای ساختهشده، هر یک محدودیتهای شکلدهی و اولویتهای بازرسی متفاوتی دارند.
یک تأمینکننده قابلاعتماد باید پیش از نهاییشدن برنامههای تولید، مسیر ذوب، ترکیب شیمیایی، خواص مکانیکی، قابلیت ردیابی، وضعیت عملیات حرارتی و الزامات آزمون مرتبط را تأیید کند.
چگونه آلیاژهای نیکل را بدون سایش بیش از حد ابزار ماشینکاری کنیم
ماشینکاری آلیاژهای نیکل چالشبرانگیز است، زیرا این آلیاژها در دماهای بالا استحکام خود را حفظ میکنند و هنگامی که ابزار برش بهجای برش مؤثر روی سطح مالش پیدا کند، تمایل دارند بهسرعت کارسخت شوند.
هدف اصلی در ماشینکاری، حفظ بار براده ثابت است. برشهای سبک یا منقطع میتوانند سطح را سخت کرده و سایش ابزار را در پاسهای بعدی ماشینکاری افزایش دهند.
استقرارهای صلب ماشین ضروری هستند. ابزارگیرها، فیکسچرها، نگهدارندههای قطعه و وضعیت اسپیندل باید لرزش را به حداقل برسانند، زیرا چتر موجب آسیب به کیفیت سطح و تسریع خرابی لبه برنده میشود.
از ابزارهای کاربیدی تیز و باکیفیت طراحیشده برای آلیاژهای نیکل استفاده کنید. هندسه ابزار باید برش مثبت، تخلیه مطمئن براده و انتقال حرارت کنترلشده به دور از لبه برنده را فراهم کند.
پارامترهای برش باید محافظهکارانه اما بهرهور باشند. پیشرویهای بسیار کم اغلب باعث مالش میشوند، در حالی که سرعت برش بیش از حد گرما ایجاد میکند که عمر ابزار را کاهش داده و بر یکپارچگی قطعه اثر میگذارد.
سیال خنککننده پرفشار میتواند کنترل براده را بهبود داده و بار حرارتی را کاهش دهد. جریان خنککننده باید مستقیماً به ناحیه برش برسد، نه اینکه صرفاً سطح خارجی قطعه را غرق کند.
برای سوراخکاری، از مکث در انتهای سوراخ اجتناب کنید. چرخههای پِک باید برادهها را بهطور مؤثر خارج کنند، در حالی که همراستایی ابزار و رسانش خنککننده باید از داغشدن موضعی یا شکست مته جلوگیری کنند.
رزوهزنی و قلاویزکاری نیازمند توجه ویژه هستند. قلاویزهای فرمدهنده میتوانند در برخی آلیاژهای نیکل تنش بیش از حد ایجاد کنند؛ بنابراین، آزمونهای فرایندی باید گشتاور، کیفیت رزوه، روانکاری و دوام ابزار را تأیید کنند.
اضافهبارهای ماشینکاری نهایی باید اعوجاج ناشی از جوشکاری، عملیات حرارتی یا تنشزدایی بعدی را در نظر بگیرند. سطوح آببندی حساس اغلب بهتر است پس از اتمام عملیات حرارتی اصلی پرداخت نهایی شوند.
کدام روشهای جوشکاری از عملکرد آلیاژ نیکل محافظت میکنند؟
جوشکاری آلیاژ نیکل زمانی موفق است که روش کار، آلودگی، ورودی حرارت، سازگاری فلز پرکننده، کیفیت محافظت گازی و تنش پسماند را کنترل کند. این عوامل مستقیماً بر مقاومت به خوردگی و یکپارچگی جوش اثر میگذارند.
جوشکاری قوسی تنگستن با گاز بهطور گسترده برای مقاطع نازک و مجموعههای دقیق استفاده میشود، زیرا هنگام انجام توسط جوشکاران واجد صلاحیت، کنترل عالی حوضچه مذاب و پروفیلهای جوش تمیز را فراهم میکند.
جوشکاری قوسی فلزی با گاز و جوشکاری زیرپودری ممکن است برای مقاطع ضخیمتر یا نیاز به نرخ رسوب بالاتر مناسب باشند، مشروط بر اینکه پارامترها برای گرید آلیاژ و طراحی اتصال اعتبارسنجی شوند.
سطوح اتصال باید پیش از جوشکاری کاملاً تمیز شوند. روغن، رنگ، رطوبت، ترکیبات حاوی گوگرد، آلودگی کارگاه و ذرات آهنِ فرورفته میتوانند باعث تخلخل، ترکخوردگی یا خوردگی موضعی شوند.
باید از برسهای اختصاصی فولاد زنگنزن یا آلیاژ نیکل استفاده شود. ابزارهای سنگزنی فولاد کربنی و تجهیزات جابهجایی آلوده میتوانند ذرات آهن را منتقل کنند که بعدها موجب لکههای زنگزدگی یا نقاط خوردگی میشوند.
انتخاب فلز پرکننده باید با عملکرد موردنظر در برابر خوردگی و دما مطابقت داشته باشد، نه صرفاً با گرید اسمی فلز پایه. در برخی موارد، عمداً فلز پرکنندهای با مقاومت به خوردگی بالاتر تعیین میشود.
ورودی حرارت کم تا متوسط بهطور کلی به محدودکردن رشد بیش از حد دانه و اعوجاج کمک میکند. دمای بینپاس باید پایش شود، زیرا گرمایش بیش از حد میتواند بر ریزساختار و عملکرد در سرویس اثر بگذارد.
پرج از پشت برای بسیاری از کاربردهای لوله، تیوب و ورقهای نازک حیاتی است. پرج گاز بیاثر از سمت ریشه در برابر اکسیداسیون محافظت کرده و به حفظ سطح داخلی صاف و مقاوم به خوردگی کمک میکند.
تأیید صلاحیت روش جوشکاری باید شامل وضعیت واقعی ماده پایه، محدوده ضخامت، فلز پرکننده، موقعیت، گاز محافظ و عملیات پس از جوش مورد انتظار در تولید سریالی باشد.
شکلدهی و ساخت چگونه بر پایداری ابعادی اثر میگذارند
ساخت آلیاژ نیکل شامل برش، خمکاری، نورد، پرسکاری، شکلدهی، سوراخکاری، مونتاژ و پرداخت است. هر فرایند باید استحکام، شکلپذیری، برگشت فنری و رفتار کارسختی آلیاژ را در نظر بگیرد.
شکلدهی سرد ممکن است برای بسیاری از آلیاژهای نیکل مقاوم به خوردگی عملی باشد، اما شعاعهای تنگ و تغییرشکل زیاد میتواند برای بازیابی شکلپذیری و کاهش خطر ترکخوردگی به آنیل میانی نیاز داشته باشد.
برگشت فنری هنگام ساخت گریدهای با استحکام بالا اغلب بیشتر از حد انتظار است. بنابراین، محاسبات ابزار و شکلدهی باید شامل اعتبارسنجی آزمایشی باشند و صرفاً بر تجربه فولاد کربنی تکیه نکنند.
روشهای برش حرارتی را میتوان در موارد مناسب به کار برد، اما لبههای متأثر از حرارت ممکن است پیش از جوشکاریهای حساس به ماشینکاری یا سنگزنی نیاز داشته باشند. این کار پوسته اکسیدی و مواد سطحی بالقوه تغییریافته را حذف میکند.
تجهیزات انتقال حرارت ساختهشده به کنترل شکلدهی ویژهای نیاز دارند، زیرا تختی ورق، هندسه فین، همراستایی اتصال و وضعیت سطح مستقیماً بر راندمان حرارتی و عملکرد فشاری تأثیر میگذارند.
برای مجموعههای مبدل در سرویسهای سخت، یکصفحه فین مبدل حرارتی ساختهشده از Inconel، Incoloy، Monel یا Hastelloy میتواند ضمن حفظ پایداری سازهای، سطح انتقال حرارت را افزایش دهد.
طرحهای فین موجدار ممکن است انتقال حرارت را بیشتر بهبود دهند، اما پیچیدگی ساخت را نیز افزایش میدهند. هندسه یکنواخت موجها، دسترسیپذیری برای جوشکاری و مسیرهای جریان تمیز باید در طول بازبینی طراحی تأیید شوند.
سازندگان باید پیش از آغاز کار، حدود اعوجاج قابلقبول را تعریف کنند. صافکاری پس از جوشکاری یا شکلدهی باید با دقت کنترل شود تا از کار سرد موضعی بیش از حد یا آسیب سطحی جلوگیری شود.
کدام کنترلهای کیفیت برای قطعات حساس اهمیت بیشتری دارند؟
بازرسی ابعادی بهتنهایی برای قطعات آلیاژ نیکل مورد استفاده در سرویس خورنده یا دمای بالا کافی نیست. تأیید ماده، بازرسی جوش، وضعیت سطح و مستندسازی نیز به همان اندازه اهمیت دارند.
شناسایی مثبت مواد به تأیید استفاده از آلیاژ صحیح در تولید کمک میکند. این امر بهویژه در مواردی ارزشمند است که آلیاژهای نیکل با ظاهر مشابه با هم نگهداری یا فرآوری میشوند.
آزمونهای غیرمخرب، بسته به هندسه قطعه و الزامات سرویس، ممکن است شامل بازرسی چشمی، آزمون مایع نافذ، آزمون رادیوگرافی، آزمون فراصوت یا آزمون نشتی هلیوم باشند.
آزمون مایع نافذ معمولاً برای شناسایی عیوب جوش بازشونده به سطح استفاده میشود. رادیوگرافی میتواند ناپیوستگیهای داخلی را آشکار کند، در حالی که آزمون فراصوت برای مقاطع ضخیمتر منتخب و فورجینگها مفید است.
آزمون فشار باید با کد حاکم و وظیفه تجهیز مطابقت داشته باشد. روشهای آزمون هیدرواستاتیک، پنوماتیک یا نشتی باید با کنترلهای ایمنی و معیارهای پذیرش مناسب انتخاب شوند.
پرداخت سطح میتواند بر رفتار خوردگی تأثیر بگذارد. سطوح زبر، پاشش جوش، شکافها، آلایندههای فرورفته و تمیزکاری ناقص ممکن است در محیطهای تهاجمی، نقاط آغاز خوردگی موضعی ایجاد کنند.
تمیزکاری پس از ساخت ممکن است شامل چربیزدایی، تمیزکاری مکانیکی، اسیدشویی، پسیواسیون یا عملیات شیمیایی کنترلشده باشد. روش انتخابشده باید با آلیاژ و مشخصات مشتری سازگار باشد.
قابلیت ردیابی کامل باید قطعات نهایی را به گواهیهای مواد، سوابق جوشکاری، گزارشهای بازرسی، دادههای عملیات حرارتی و نتایج ابعادی مرتبط کند. این مستندات ریسک پروژه را کاهش داده و از تصمیمگیریهای نگهداری آتی پشتیبانی میکنند.
چگونه یک شریک فرآوری آلیاژ نیکل انتخاب کنیم
بهترین شریک فرآوری، دانش آلیاژ را با توانمندی عملی تولید ترکیب میکند. اگر پس از یک پیشنهاد قیمت اولیه پایین، تأخیر در ماشینکاری، تعمیر جوش یا خرابی زودهنگام در محل رخ دهد، ارزش آن محدود خواهد بود.
بپرسید که آیا تأمینکننده تجربه کار با گرید دقیق آلیاژ، شکل محصول، ضخامت و شرایط عملیاتی موردنظر را دارد یا خیر. توانمندی عمومی ساخت فولاد زنگنزن بهطور خودکار به آلیاژهای نیکل منتقل نمیشود.
تجهیزات موجود، صلاحیتهای جوشکاری، منابع بازرسی و کنترلهای مواد را بررسی کنید. تأمینکننده باید توضیح دهد که چگونه از اختلاط آلیاژها، آلودگی، اعوجاج و تعمیرات نامنطبق جلوگیری میکند.
برای قطعات سفارشی، سازنده را در طول توسعه طراحی درگیر کنید. مشارکت زودهنگام میتواند هندسه اتصال را ساده کند، قابلیت ماشینکاری را بهبود دهد، ضایعات را کاهش دهد و هزینه کل مالکیت را پایین آورد.
شرکت فولاد ویژه تیتانیوم نیکل شاندونگ، طیف گستردهای از نیازهای مواد آلیاژی ویژه پایه نیکل، پایه آهن، تیتانیوم، زیرکونیوم، مس-نیکل، پایه کبالت و مقاوم به خوردگی را پشتیبانی میکند.
نتیجهگیری
موفقیت در ماشینکاری، جوشکاری و ساخت آلیاژ نیکل به انتخاب آلیاژ صحیح و سپس حفظ خواص آن در تمام مراحل تولید، از برش و شکلدهی تا بازرسی، وابسته است.
پروژهها باید تأیید صلاحیت فرایند، کنترل آلودگی، ابزار مناسب، انضباط جوشکاری و تضمین کیفیت مستندسازیشده را در اولویت قرار دهند. این اقدامات از عملکرد در شرایطی که خوردگی، حرارت، فشار و قابلیت اطمینان حیاتی هستند محافظت میکنند.
هنگام ارزیابی یک قطعه آلیاژ نیکل، بهجای تمرکز صرف بر گرید ماده، بر کل مسیر تولید تمرکز کنید. فرآوری صحیح است که شیمی پیشرفته آلیاژ را به عمر کاری قابلاعتماد تبدیل میکند.
