

اخبار
- ▶ عیبیابی ترکهای لبهای در نوار آلیاژ نیکل برشخورده
- ▶ نوار آلیاژ نیکل برای مبدلهای حرارتی: مقاومت در برابر خوردگی و شکلپذیری
- ▶ تأثیر نورد سرد و تابکاری بر خواص نوار آلیاژ نیکل
- ▶ نوار آلیاژ پایه نیکل در برابر نوار فولاد ضدزنگ: تفاوتهای کلیدی
- ▶ نوارهای آلیاژی پایهنیکل: گریدهای مناسب برای کار در دمای بالا
پیام
عیبیابی ترکهای لبهای در نوار آلیاژ نیکل برشخورده
ترکهای لبه که هنگام شکلدهی یا بازپیچی شناسایی میشوند، میتوانند کویلی را که در غیر این صورت قابل استفاده است به ضایعات تبدیل کنند و درباره یکپارچگی قطعات نهاییشده نگرانی ایجاد کنند. نخست باید مشخص شود که آسیب هنگام برش طولی ایجاد شده، از ابتدا در ماده ورودی وجود داشته یا بعداً در اثر خمکاری یا جابهجایی کویل به وجود آمده است.
پردازش کویل آسیبدیده را متوقف کنید، یک نمونه نماینده نگه دارید و دو لبه برشخورده را با سطح نوار و لبه اصلی کویل مقایسه کنید. در نوارهای فولادی آلیاژی پایهنیکل، وضعیت ابزار، تنظیم تیغهها، تمپر ماده و آسیبهای ناشی از جابهجایی میتوانند عیوبی با ظاهر مشابه ایجاد کنند؛ بنابراین تغییر تنظیمات دستگاه پیش از ثبت شواهد میتواند یافتن علت را دشوارتر کند.
ترک را از ویژگیهای معمول لبه برشخورده تشخیص دهید
لبه برشخورده معمولاً ناحیهای صیقلیشده و ناحیهای شکستگی دارد که هنگام نفوذ تیغهها و جداشدن نوار ایجاد میشوند. وجود ناحیه شکستگی بهتنهایی نشاندهنده معیوب بودن نوار نیست. در عوض، به دنبال شکافهایی باشید که به داخل نوار امتداد مییابند، ناپیوستگیهایی که در امتداد لبه ادامه دارند یا آسیبهایی که هنگام شکلدهی گسترش مییابند.
در حالی که خط متوقف شده و مطابق دستورالعمل ایمنی محل ایزوله است، هر دو لبه را با نور و بزرگنمایی مناسب بررسی کنید. نمونهها را با دستکشهای مقاوم در برابر برش جابهجا کنید؛ پلیسه تیز حتی اگر لبه ترک نداشته باشد نیز میتواند باعث آسیب شود.
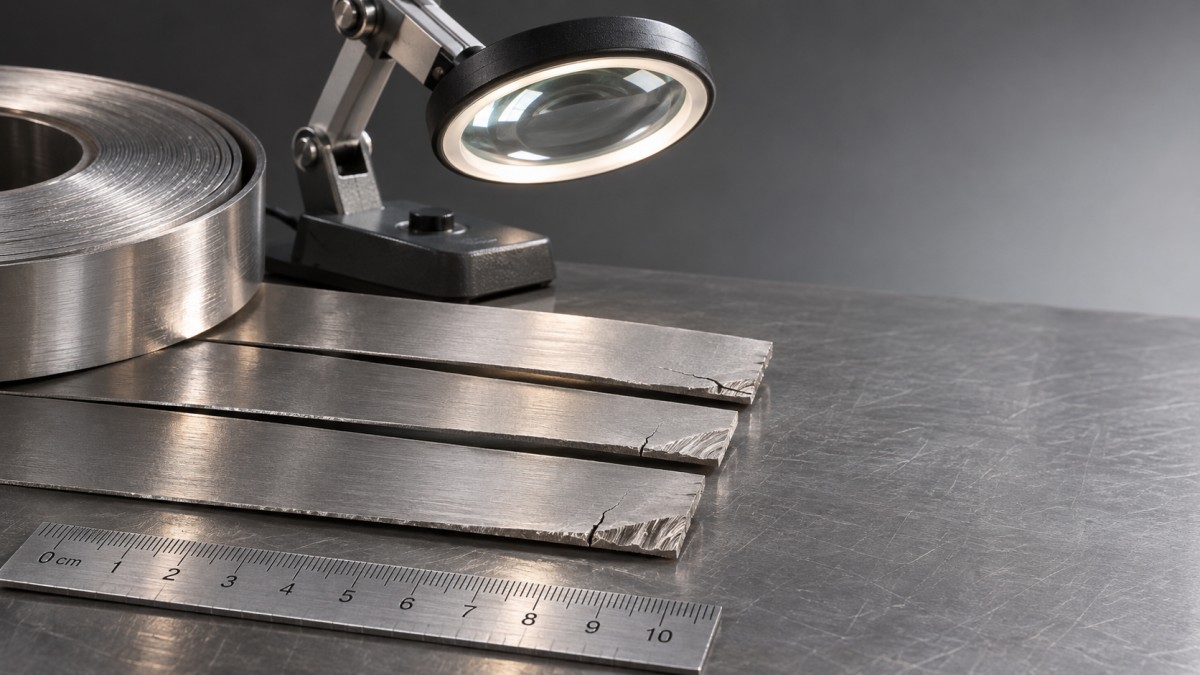
محل هر ناحیه مشکوک را نسبت به طول کویل، سمت نوار، سطوح بالا و پایین و جهت برش ثبت کنید. هنگام مقایسه ماده پیش و پس از تنظیم، عکس دارای مقیاس و نمونه علامتگذاریشده مفید هستند. تنها نمونه نگهداریشده را خم نکنید؛ تغییر شکل ممکن است شواهد را دگرگون کند.
برای محدود کردن علت، از الگوی آسیب استفاده کنید
این الگوها سرنخ هستند، نه مدرک قطعی. تیغه لبپرشده میتواند علاوه بر نشانهای شبیه ترک، پلیسه نیز ایجاد کند؛ همچنین نواری که بیش از حد سخت یا کمچقرمه است ممکن است با تنظیماتی آسیب ببیند که برای گرید دیگری کارآمد است. برای تعیین عمق ترک و مشخصکردن اینکه آیا ناپیوستگی از نواحی معمول برش و شکست فراتر میرود، ممکن است بررسی مقطع توسط آزمایشگاه واجد صلاحیت لازم باشد.
پیش از تغییر ماده، تنظیمات برش طولی را بررسی کنید
تیغهها، لقی و همراستایی
تیغههای بالا و پایین را از نظر کندی، لبپریدگی، سایش و تجمع مواد بررسی کنید. تمیز بودن فاصلهگذارها و سطوح ابزار و قرارگیری صحیح و همراستایی مجموعه تیغهها را بررسی کنید. آلودگی یا فاصلهگذار آسیبدیده میتواند لقی موردنظر را بههم بزند، حتی اگر ابعاد اسمی ابزار درست به نظر برسند.
لقی جانبی و میزان نفوذ تیغه را بر اساس توصیههای سازنده تجهیزات برش طولی و تأمینکننده ابزار، برای آلیاژ، ضخامت و وضعیت واقعی ماده بررسی کنید. لقی بیش از حد میتواند پارگی و تشکیل پلیسه را افزایش دهد؛ لقی ناکافی یا همپوشانی نامناسب نیز میتواند تغییر شکل و بارگذاری را افزایش دهد. برای همه نوارهای آلیاژ نیکل یک تنظیم واحد وجود ندارد؛ بنابراین بدون بررسی مناسببودن آن، مقدار استفادهشده برای گریدی دیگر را به کار نبرید.
در صورت لزوم، تیغههای آسیبدیده را تعویض یا بازسازی کنید و سپس با ماده تأییدشده، آزمونی کنترلشده انجام دهید. هر بار فقط یک متغیر را تغییر دهید و تنظیم، موقعیت کویل و نتیجه بهدستآمده روی لبه را ثبت کنید. اگر چند تنظیم همزمان تغییر کنند، تکرار نتیجه بهبودیافته ممکن است دشوار باشد.
هدایت نوار، کشش و تکیهگاه
به انحراف نوار از مسیر، کشش نامتوازن، تکیهگاه نامناسب یا ساییدهشدن نوار به راهنماها توجه کنید. این شرایط میتوانند بارگذاری یک جفت تیغه را نامتوازن کنند یا پس از خروج نوار از تیغهها به لبه آسیب برسانند. مسیر نوار تا دستگاه بازپیچ را نیز در کنار ایستگاه برش بررسی کنید: اگر لبهها با لایههای مجاور یا تجهیزات برخورد کنند، ممکن است هنگام پیچیدن به دور هسته به برشی که تمیز بوده آسیب برسد.
کشش و موقعیت راهنماها را در محدوده کاری تأییدشده تجهیزات تنظیم کنید. پیش از راهاندازی مجدد، مطمئن شوید حفاظها در جای خود قرار دارند و نمونههای آزاد، ابزارهای اندازهگیری و دستها از اجزای متحرک دور هستند.
وضعیت ماده و شکلدهی در مراحل بعدی را در نظر بگیرید
مشخصات کویل و مدارک ماده را با آلیاژ، ضخامت و وضعیت تحویل تعیینشده مقایسه کنید. سختی یا استحکام خارج از محدوده مورد انتظار میتواند نحوه برش نوار و میزان تغییر شکلی را که لبه تحمل میکند تغییر دهد. اندازهگیری سختی شواهد مفیدی فراهم میکند، اما بهتنهایی علت ترک را مشخص نمیکند و انطباق ماده با تمام الزامات را نیز اثبات نمیکند.
همچنین مشخص کنید عیب برای نخستین بار چه زمانی قابل مشاهده میشود. لبهای که بلافاصله پس از برش طولی سالم به نظر میرسد اما هنگام خمکاری با شعاع کم باز میشود، ممکن است نقص کوچکی از قبل داشته باشد؛ یا عملیات شکلدهی ممکن است کرنشی بیش از حد تحمل لبه وارد کند. شعاع خم، وضعیت ابزار و جهت خم نسبت به جهت نورد را بررسی کنید. هر آزمون شکلدهی باید مطابق مشخصات قطعه مربوطه انجام شود؛ از خمکاری ابتکاری بهعنوان تنها آزمون پذیرش استفاده نکنید.
در صورت مجاز بودن، آزمون کنترلشدهای برای آمادهسازی لبه میتواند پلیسه کمعمق یا ناهمواری سطحی را برطرف کند. نباید آن را راهکاری خودکار برای ترمیم ترک دانست: برداشتن آسیب قابل مشاهده ممکن است عرض نوار را تغییر دهد یا ناپیوستگی زیرسطحی بر جای بگذارد. پیش از آزادسازی ماده، مقدار مجاز برداشت و روش بازرسی را با مسئول کیفیت یا مرجع مهندسی مربوطه تعیین کنید.
کویل آسیبدیده را مهار کنید و اصلاح را تأیید کنید
- ماده مشکوک را جدا کنید. کویل آسیبدیده و قطعاتی را که از زمان آخرین بازرسی تأییدشده تولید شدهاند شناسایی کنید. قابلیت ردیابی تا کویل اصلی و مرحله برش طولی را حفظ کنید.
- محدوده را تعیین کنید. نمونههایی از موقعیتهای مختلف کویل را بازرسی کنید و هر دو لبه را مقایسه کنید. آسیب موضعی و عیب پیوسته به تصمیمهای متفاوتی برای مهار نیاز دارند.
- محتملترین علتِ پشتیبانیشده با شواهد را اصلاح کنید. به ابزار آسیبدیده، وضعیت تنظیمات، تماس هنگام جابهجایی یا نگرانی درباره ماده که شواهد نشان میدهند رسیدگی کنید. نمونه اصلی را برای مقایسه نگه دارید.
- آزمون اجرا و بازرسی کنید. لبه جدید را در همان شرایطی که برای نوار مشکوک به کار رفت بررسی کنید. هر مرحله شکلدهی یا بازرسی مرتبط را نیز، در صورت الزام مشخصات قطعه، لحاظ کنید.
- فقط بر اساس معیارهای توافقشده آزادسازی کنید. وضعیت مجاز لبه، ابعاد و هرگونه آزمون الزامی را با نقشه، مشخصات یا روش کیفیت مربوطه تأیید کنید.
اگر در یک قطعه حساس به ترک مشکوک هستید، تنها به ظاهر صافتر تکیه نکنید. ناپیوستگیهای امتدادیافته به داخل نوار، شکستهای تکراری پس از اصلاح ابزار یا نامشخصبودن عمق ترک، بررسی بیشتر را پیش از ادامه پردازش ضروری میکنند. تا زمان تصمیمگیری، قابلیت ردیابی را حفظ کنید.
برای ساخت جداگانه قطعات دمابالا یا کارهای محافظت سطحی، پودرهای فلزات دیرگداز برای کاربرد در دماهای فوقالعاده بالا شامل موادی هستند که برای فرایندهایی مانند ساخت افزایشی، روکشدهی لیزری، پاشش حرارتی و متالورژی پودر در نظر گرفته شدهاند. این پودرها راهحلی برای ترکهای نوار برشخورده نیستند؛ انتخاب آنها به تصمیمی جداگانه در زمینه ساخت یا پوششدهی مربوط میشود.
