


اخبار
- ▶ چرا میله آلیاژی ممکن است در حین آهنگری گرم دچار ترک شود
- ▶ پیش از خرید میله آلیاژی برای تجهیزات تحت فشار چه مواردی را باید بررسی کرد
- ▶ ساختار دانهای میله آلیاژی چگونه بر مقاومت در برابر خستگی تأثیر میگذارد
- ▶ زمانی که میله آلیاژی در سرویس کلریدی از فولاد زنگنزن عملکرد بهتری دارد
- ▶ چه سوابق ردیابی برای میله آلیاژی مورد استفاده در کاربردهای ایمنیبحرانی لازم است
پیام
چرا میله آلیاژی ممکن است در حین آهنگری گرم دچار ترک شود
ترکخوردگی در حین آهنگری گرم بهندرت ناشی از یک خطای واحد است. ممکن است یک میله آلیاژی با ترکیب شیمیایی قابلقبول وارد شود و با این حال ترک بخورد، زیرا سابقه دمایی، پاکیزگی داخلی، برنامه کاهش مقطع، وضعیت قالب یا روش خنککاری آن، کرنش موضعی را فراتر از حد شکلپذیری گرم ماده قرار میدهد. بنابراین ترک قابلمشاهده یک نشانه در مرحله پایانی است؛ نقطه کنترل مؤثر معمولاً در مراحل پیشین فرایند قرار دارد.
پیامد فوری تنها به رد شدن یک قطعه آهنگری محدود نمیشود. ترکهای سطحی میتوانند در نورد، ماشینکاری، جوشکاری، آزمون فشار یا قرارگیری در شرایط بهرهبرداری بعدی گسترش یابند. در سامانههای آلیاژی پایه نیکل، پایه آهن، تیتانیوم و دیگر آلیاژهای با ارزش بالا، عیبی که بهصورت سطحی برداشته میشود ممکن است نشاندهنده آسیب زیرسطحی یا پنجره فرایندی نامناسب نیز باشد. در مواردی که قطعات آهنگریشده در تجهیزات تحت فشار، دما بالا یا باربر استفاده میشوند، تصمیمگیری درباره ترک باید بر پایه منشأ عیب و یکپارچگی بخش باقیمانده باشد، نه صرفاً ظاهر آن.
شکلپذیری گرم محدود است، نه ثابت
یک میله آلیاژی صرفاً به دلیل گرم شدن، بهطور یکنواخت قابلآهنگری نمیشود. هر آلیاژ دارای یک محدوده عملی برای کار گرم است که در آن شکلپذیری کافی داشته و مقاومت در برابر تغییر شکل قابلکنترل است. خارج از این محدوده، ترکخوردگی به دلایل متفاوت محتملتر میشود.
در دمای بسیار پایین، تنش سیلان بهشدت افزایش مییابد. پرس یا چکش باید نیروی بیشتری اعمال کند، در حالی که ماده توانایی کمتری برای تحمل کرنش دارد. این وضعیت اغلب باعث ترکهای سطحی طولی، شکافتگی گوشهها یا ترکخوردگی در نواحی تماس میله با قالب سردتر میشود. ترکخوردگی در دمای پایین بهویژه در انتهای توالی آهنگری محتمل است، زمانی که قطعه کار گرما از دست داده اما کاهش مقطع برنامهریزیشده همچنان اعمال میشود.
در دمای بیشازحد، ریسک بهجای حذف شدن تغییر میکند. مرزهای دانه ممکن است تضعیف شوند، در ترکیبهای مستعد ذوب موضعی رخ دهد و اکسیداسیون یا کربنزدایی به سطح آسیب برساند. برخی آلیاژهای پایه نیکل بهویژه نسبت به اجزای کمذوب یا فازهای جدایشیافته در مرز دانه حساس هستند. هنگامی که پیوستگی مرز دانه کاهش یابد، تغییر شکل میتواند ترکهای بیندانهای را باز کند، حتی اگر دمای کلی میله قابلقبول به نظر برسد.
بنابراین بازه دمای قابلاستفاده باید برای گرید مشخص، وضعیت عملیات حرارتی، قطر میله و روش شکلدهی تعریف شود. نقطه تنظیم عمومی کوره جایگزین مناسبی برای دمای هسته شمشِ تأییدشده و دمای نهایی آهنگریِ راستیآزماییشده نیست.
گرادیانهای حرارتی پیش از آغاز آهنگری کرنش پنهان ایجاد میکنند
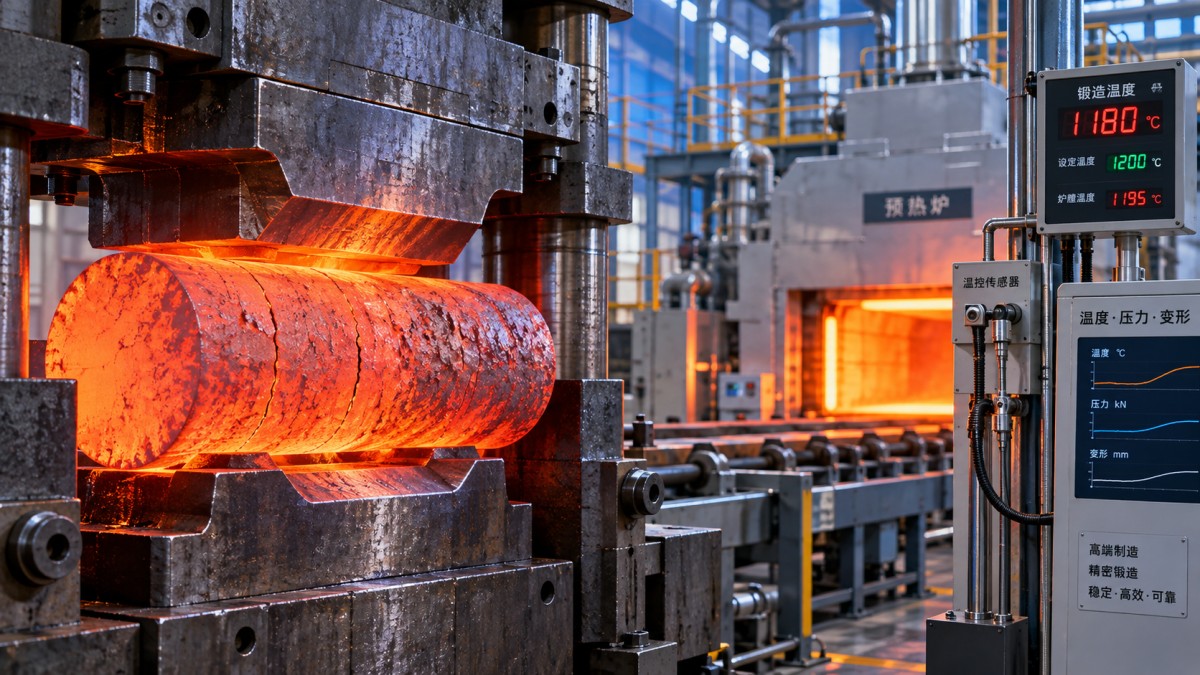
میلههای آلیاژی بزرگ در مرکز بهآرامی گرم میشوند، در حالی که سطح بهسرعت به شرایط کوره واکنش نشان میدهد. اگر زمان نگهداری کافی نباشد، ناحیه بیرونی ممکن است در محدوده موردنظر آهنگری قرار گیرد، در حالی که هسته همچنان بیشازحد سرد است. سطح داغ آسانتر تغییر شکل میدهد تا هسته مقاوم، و این امر تنشهای برشی داخلی و کششی سطحی ایجاد میکند. در نتیجه، حتی اگر دمای ثبتشده کوره صحیح باشد، ممکن است در حین کلهزنی، سوراخکاری یا کاهشهای سنگین ترک ظاهر شود.
گرادیانهای حرارتی پس از خروج از کوره نیز ایجاد میشوند. تأخیر میان گرمکردن و آهنگری، جابهجایی مکرر، ابزار سرد و تماس نامنظم با قالب همگی میتوانند نواحی موضعی را بهسرعت سرد کنند. گوشهها، شانهها، مقاطع نازک و نواحی مجاور پلیسه قالب، محلهای رایج چنین افت دمایی هستند. در عمل، کنترل دما باید کل مسیر را پوشش دهد: دمای بارگیری، نرخ افزایش دما، زمان نگهداری، زمان انتقال، دمای قالب، گرمکردن مجدد بین پاسها و دمای نهایی آهنگری.
اندازهگیری مادونقرمز میتواند به کنترل فرایند کمک کند، اما قرائت آن به گسیلندگی سطح، وضعیت پوسته اکسیدی، زاویه دید و تنظیمات دستگاه وابسته است. این روش باید در طول تأیید صلاحیت فرایند با اندازهگیری تماسی یا مدلهای حرارتی معتبر همبستگی داده شود. یک قرائت منفرد از سطح نباید بهعنوان اثبات آماده بودن مرکز یک میله سنگین برای تغییر شکل تلقی شود.
وضعیت ماده میتواند یک فرایند سالم را ناپایدار کند
ترکهای آهنگری گرم اغلب به عملکرد اپراتور نسبت داده میشوند، در حالی که خود میله از قبل دارای یک آسیبپذیری است. جدایش ناشی از انجماد، آخالهای غیرفلزی، ناپیوستگیهای مرتبط با انقباض، اندازه دانه بیشازحد بزرگ، نواریشدگی و تنشهای پسماند ناشی از فرایندهای پیشین میتوانند بهعنوان محل شروع ترک عمل کنند. تحت کرنش آهنگری، این ویژگیها تنش را متمرکز کرده و ممکن است به عیوب قابلمشاهده متصل شوند.
ترکیب شیمیایی نیز باید فراتر از نامگذاری گرید اسمی در گواهینامه در نظر گرفته شود. عناصر کممقدار، جدایش عناصر آلیاژی و تغییرات میان ذوبها میتوانند واکنش به کار گرم را تغییر دهند. برای آلیاژهای نیکل رسوبسختشونده یا پیچیده، وضعیت حرارتی پیش از آهنگری میتواند بر فازهای موجود در هنگام تغییر شکل اثر بگذارد. میلهای که بهدرستی آنیل نشده، بیشازحد گرم شده یا پس از یک چرخه حرارتی پیشین نامناسب نگهداری شده باشد، ممکن است مانند ماده حاصل از یک مسیر تأییدشده رفتار نکند.
بنابراین بازرسی ورودی باید مستندات را به ریسک مرتبط کند. شماره ذوب، مسیر ذوب، سابقه کاهش مقطع، ابعاد، عملیات حرارتی پیشین، الزامات آزمون فراصوت و قابلیت ردیابی در طول برش باید به هر شارژ آهنگری متصل باقی بماند. هنگامی که یک الگوی ترک ایجاد میشود، این اطلاعات امکان تفکیک یک مسئله مرتبط با ماده از مسئله کوره، ابزار یا تغییر شکل را فراهم میکند. بدون این ارتباط، آزمونهای مکرر میتوانند مواد را مصرف کنند، در حالی که علت ریشهای همچنان برطرفنشده باقی میماند.
کاهش مقطع بیشازحد و توزیع نامناسب تغییر شکل باعث باز شدن ترکها میشوند
حتی در محدوده دمای صحیح نیز عملیات آهنگری میتواند از ظرفیت کرنش آلیاژ فراتر رود. کاهشهای بزرگ در یک ضربه یا کورس پرس، بسته به هندسه قالب و اصطکاک، ممکن است تنشهای کششی در سطح یا مرکز ایجاد کنند. تغییر شکل ناهمگون بهویژه در کلهزنی آسیبزا است، زیرا بشکهای شدن و جریان محدودشده ماده میتواند ترکخوردگی محیطی نزدیک قطر خارجی ایجاد کند.
شعاعهای تیز قالب، ابزار با همراستایی نامناسب، محدودیت بیشازحد پلیسه و گذارهای ناگهانی مقطع، کرنش موضعی را تشدید میکنند. یک میله ممکن است در عملیات کشش مستقیم سالم باشد اما هنگامی که به هندسهای وادار شود که تنش کششی موضعی ایجاد میکند، ترک بخورد. به همین دلیل، پیشگیری از ترک نمیتواند تنها بر کنترل دمای کوره تکیه کند؛ طراحی قالب و توالی تغییر شکل باید با هم ارزیابی شوند.
برای آلیاژهای دشوار، توالی کاهشهای کوچکتر همراه با گرمکردن مجدد کنترلشده ممکن است از تلاش برای حداکثر توان تولید در هر شارژ قابلاعتمادتر باشد. رویکرد مناسب به گرید و هندسه بستگی دارد، اما اصل حاکم ثابت است: تا حد امکان تنش فشاری را حفظ کنید، از تمرکز کرنش در گوشهها و شانهها اجتناب کنید و پیش از آنکه دمای موضعی به زیر حد نهایی تأییدشده برسد، تغییر شکل را متوقف کنید.
سرعت تغییر شکل و وضعیت تجهیزات اهمیت دارند
نرخ کرنش نحوه جریان آلیاژ در دمای بالا را تغییر میدهد. سرعت تغییر شکلی که برای فولاد کربنی قابلقبول است، ممکن است برای یک میله پرآلیاژ یا پایه نیکل با پنجره کار گرم محدودتر نامناسب باشد. ضربه سریع میتواند گرمایش آدیاباتیک موضعی و جریان ناهمگون ایجاد کند، در حالی که عملیات کند ممکن است موجب سردشدن بیشازحد سطح شود. نتیجه اغلب ترکخوردگی نامنظم است، نه یک رابطه ساده قبولی یا رد با سرعت پرس.
وضعیت تجهیزات میتواند این تغییرپذیری را تشدید کند. قالبهای ناهمراستا، حرکت نامنظم رام، سطوح راهنمای فرسوده، روانکاری ضعیف و پیشگرمایش ناکافی قالب میتوانند بارگذاری نامتقارن اعمال کنند. هنگامی که عیوب در یک سمت شکل آهنگریشده یا در یک موقعیت یکسان از چرخه تکرار میشوند، پیش از تغییر مشخصات ماده باید همراستایی تجهیزات و تعادل حرارتی قالب با دقت بررسی شوند.
پوسته اکسیدی عامل عملیاتی دیگری است. پوسته اکسیدی سنگین میتواند اصطکاک را تغییر دهد، در حین تغییر شکل به سطوح آسیب برساند و ترکخوردگی اولیه را پنهان کند. حذف پوسته اکسیدی اضافی پیش از مراحل حساس آهنگری، هم جریان ماده و هم قابلیت اطمینان بازرسی را بهبود میدهد. همچنین احتمال اشتباه گرفتن آثار سطحی بیضرر با ترکهای ناشی از فرایند را کاهش میدهد.
خنککاری میتواند یک وضعیت نزدیک به خرابی را به عیب تأییدشده تبدیل کند
قطعه آهنگریشدهای که بدون ترک قابلمشاهده از قالب خارج میشود، لزوماً پایدار نیست. خنککاری کنترلنشده میتواند تنش حرارتی، محصولات تبدیلی نامطلوب در برخی آلیاژها یا تنشهای پسماندی ایجاد کند که آسیب پیشین را در حین صافکاری یا ماشینکاری آشکار میسازند. نواحی ضخیم و نازک با نرخهای متفاوت سرد میشوند و تماس با سطوح سرد میتواند اثرات کوئنچ موضعی ایجاد کند.
روش خنککاری باید با گرید آلیاژ و عملیات حرارتی بعدی موردنیاز مطابقت داشته باشد. خنککاری در هوا، خنککاری در کوره، خنککاری عایقشده یا عملیات محلولی مستقیم، گزینههای قابلجایگزینی نیستند. مسیر باید در برگه مسیر یا دستورالعمل کار تعریف شود، از جمله فاصله زمانی مجاز انتقال و شرایطی که نیازمند گرمکردن مجدد یا نگهداری هستند. هنگامی که ترک پس از خنککاری کشف میشود، بررسی شکست میتواند به تعیین این موضوع کمک کند که آیا ترک در حین تغییر شکل در حالت گرم آغاز شده یا بعداً تحت تنش حرارتی یا پسماند باز شده است.
بررسی الگوی ترک، تصمیمهای مهار را بهبود میدهد
جهتگیری و محل ترک سرنخهای مفیدی ارائه میدهند، اگرچه جایگزین بررسی متالوگرافی نیستند. ترکهای طولی اغلب به عیوب سطحی، تنش کششی بیشازحد در حین کشش یا تعامل نامناسب قالب و میله اشاره دارند. ترکهای محیطی پس از کلهزنی ممکن است نشاندهنده دمای ناکافی، کاهش مقطع بیشازحد یا اصطکاک بالا باشند. ترکخوردگی بیندانهای نگرانی درباره گرمایش بیشازحد، جدایش در مرز دانه یا ذوب موضعی را مطرح میکند. ترکخوردگی داخلی ممکن است به بازرسی فراصوت، مقطعبرداری یا ارزیابی ماکرو اچ نیاز داشته باشد، زیرا سطح خارجی میتواند بهطور گمراهکنندهای سالم باقی بماند.
هنگام فرآوری آلیاژهای نیکل مقاوم به خوردگی برای راکتور، شیرآلات، لولهکشی یا تجهیزات دما بالا، هزینه پذیرش یک عیب نامطمئن میتواند از هزینه اسقاط قطعه آهنگری بیشتر باشد. همین احتیاط درباره موادی که بعداً به ورق یا قطعات ساختهشده تبدیل میشوند نیز صدق میکند. برای مثال، مقاومت به خوردگی و جوشپذیری مرتبط باورق آلیاژ Hastelloy به حفظ وضعیت کنترلشده ماده وابسته است؛ ناپیوستگیهای مرتبط با آهنگری نباید صرفاً به این دلیل که قطعه نهایی تحت ماشینکاری یا جوشکاری قرار میگیرد، بیاهمیت تلقی شوند.
واکنشی منظم پس از یافتن ترک
مهار باید با جداسازی ذوب آسیبدیده، دسته آهنگری و هر مادهای که تحت شرایط یکسان کوره و قالب فرآوری شده است آغاز شود. سوابق باید دماهای واقعی، مدت زمان نگهداری، زمان انتقال، توالی کاهش مقطع، تنظیمات پرس، شناسه قالب، وضعیت روانکاری، مشاهدات اپراتور و مسیر خنککاری را حفظ کنند. بازسازی فرایند از روی حافظه پس از انتقال ماده به مراحل پاییندستی قابلاعتماد نیست.
آزمون غیرمخرب باید بر اساس نوع عیب مورد انتظار انتخاب شود. بازرسی چشمی و آزمون ذرات مغناطیسی برای آلیاژهای غیر فرومغناطیسی محدودیت دارند؛ بازرسی با مایع نافذ برای ناپیوستگیهای باز سطحی مفید است، در حالی که روشهای فراصوت در صورت اجازه هندسه و ساختار ماده میتوانند به شناسایی عیوب داخلی کمک کنند. روش بازرسی، معیارهای پذیرش و دامنه آزمون مجدد باید در مشخصات خرید قابلاجرا، استاندارد محصول یا برنامه کیفیت مشتری تعریف شوند، نه اینکه پس از یک خرابی بهصورت بداهه تعیین گردند.
اقدام اصلاحی باید سازوکاری را هدف قرار دهد که با شواهد اثبات شده است. افزایش دمای کوره بدون تأیید کمگرمایی میتواند آسیب مرز دانه را تشدید کند. کاهش سرعت پرس بدون بررسی تأخیر انتقال ممکن است مشکل سردشدن موضعی را برطرف نکند. افزایش اضافهبار ماشینکاری نهایی ممکن است یک نشانه کمعمق را پنهان کند، در حالی که تغییرات فرایندی زیربنایی بدون تغییر باقی میمانند. آهنگری گرم پایدار از کنترل رابطه میان وضعیت آلیاژ، یکنواختی حرارتی، مسیر تغییر شکل، ابزار و خنککاری حاصل میشود، نه از برخورد با ترکها بهعنوان یک مشکل پرداخت سطحی.
