


اخبار
- ▶ شیمی میله آلیاژی چگونه بر عملکرد تعمیر جوش تأثیر میگذارد
- ▶ آیا سیم آلیاژی پس از قرارگیری طولانیمدت در معرض حرارت میتواند نیروی فنری خود را حفظ کند؟
- ▶ چگونه الزامات پرداخت سطح را برای سفارشهای سیم آلیاژی ارزیابی کنیم
- ▶ چه عواملی باعث ترک خوردن سیم آلیاژی در هنگام خمکاری مکرر میشوند
- ▶ تلرانس قطر سیم آلیاژی چگونه بر دقت شکلدهی خودکار تأثیر میگذارد
پیام
شیمی میله آلیاژی چگونه بر عملکرد تعمیر جوش تأثیر میگذارد
چگونه ترکیب شیمیایی میله آلیاژی بر عملکرد تعمیر جوش تأثیر میگذارد
تعمیر جوش بهندرت تنها بر اساس اینکه فلز رسوبدادهشده پس از سرد شدن سالم به نظر میرسد، ارزیابی میشود. در تجهیزات آلیاژی مقاوم به خوردگی و دمای بالا، تعمیر باید همان فشار، چرخه حرارتی، شیمی فرایند و بارگذاری مکانیکیِ قطعه اصلی را تحمل کند. به همین دلیل، ترکیب شیمیایی میله آلیاژی باید از ابتدای برنامهریزی تعمیر با دقت مورد توجه قرار گیرد.
برای تیمهای کیفیت و ایمنی، پرسش اصلی صرفاً این نیست که آیا فلز پرکننده نام تجاری مشابهی با آلیاژ پایه دارد یا خیر. پرسش عملی این است که آیا ترکیب شیمیایی نهایی آن، پس از رقیق شدن با ماده پایه، میتواند در برابر ترکخوردگی مقاومت کند، حفاظت خوردگی را حفظ کند و در محیط بهرهبرداری مورد انتظار از نظر متالورژیکی پایدار بماند. میلهای که در فهرست مواد مناسب به نظر میرسد، در صورت در نظر نگرفتن همزمان ترکیب، ورودی حرارت و روش جوشکاری، همچنان میتواند یک ناحیه تعمیر آسیبپذیر ایجاد کند.
جوش تعمیر یک سامانه متالورژیکی جدید است
در حین جوشکاری تعمیر، ماده پرکننده رسوبدادهشده از نظر شیمیایی مجزا باقی نمیماند. فلز پایه مذاب با حوضچه جوش مخلوط میشود و میزان رقیقشدگی در پاسهای ریشه، لایههای پرکننده و مرز ذوب تغییر میکند. این موضوع بهویژه هنگام تعمیر قطعات ریختگی، اتصالات فلزات غیرهمجنس، تجهیزات فرسوده یا قطعاتی که ترکیب شیمیایی اولیه آنها نزدیک به حدود مشخصات مواد است، اهمیت دارد.
بنابراین، میله آلیاژی با در نظر گرفتن اثر این رقیقشدگی انتخاب میشود. در برخی تعمیرات پایهنیکل، ممکن است برای حفظ مقاومت خوردگی مورد نظر پس از اختلاط، ماده پرکنندهای با مقدار نیکل، کروم یا مولیبدن بیشتر از ماده پایه اسمی در نظر گرفته شود. این تصمیم را نمیتوان تنها بر مبنای یک جدول سازگاری عمومی گرفت. محیط بهرهبرداری، فرایند جوشکاری، هندسه اتصال و تعداد لایهها همگی بر ترکیب شیمیایی نهایی تعمیر اثر میگذارند.
ناحیه متأثر از حرارت یا HAZ، متغیر دیگری را اضافه میکند. این ناحیه باریک ذوب نمیشود، اما چرخه حرارتیای را تجربه میکند که میتواند رفتار رسوبگذاری، تنش پسماند، وضعیت مرزدانه یا حساسیت به خوردگی موضعی را تغییر دهد. یک ماده پرکننده با ترکیب شیمیایی مناسب نمیتواند کنترل ضعیف پیشگرم، دمای بینپاسی، تمیزکاری یا ورودی حرارت را جبران کند.
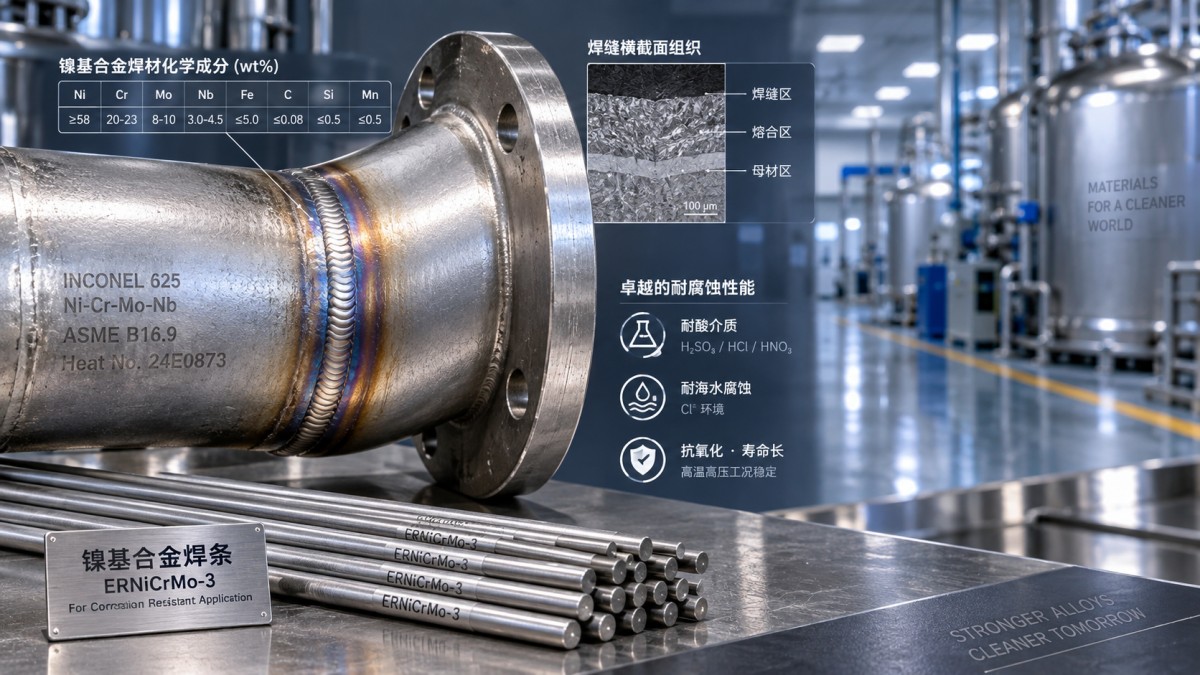
عناصر آلیاژی اصلی چه تغییراتی ایجاد میکنند
نیکل اغلب پایه اصلی فلزات پرکننده مورد استفاده در تعمیرات سختگیرانه است. این عنصر از شکلپذیری و چقرمگی پشتیبانی میکند و میتواند تمایل به تشکیل برخی محصولات تبدیلی ترد را که ممکن است در جوشهای با مهار زیاد رخ دهند، کاهش دهد. در سامانههای غنی از نیکل، همچنین زمینهای پایدار برای کروم، مولیبدن و دیگر افزودنیهای آلیاژی فراهم میکند. این به آن معنا نیست که نیکل بیشتر بهطور خودکار ایمنتر است؛ تعادل آن با فلز پایه و شرایط بهرهبرداری همچنان اهمیت دارد.
کروم بهدلیل ایجاد یک لایه محافظ سطحی، ارتباط نزدیکی با مقاومت در برابر اکسیداسیون و حفاظت در محیطهای اکسیدکننده دارد. هنگامی که یک تعمیر در معرض گازهای داغ، اسیدهای اکسیدکننده یا جریانهای فرایندی مرطوب قرار میگیرد، ناکافی بودن کروم در فلز جوش رقیقشده ممکن است دوام تعمیر را نسبت به قطعه پیرامونی کاهش دهد. کروم باید در ارتباط با مواجهه حرارتی نیز ارزیابی شود. برخی سامانههای آلیاژی، در صورت کنترل نامناسب ترکیب و سابقه حرارتی، ممکن است فازهای نامطلوب تشکیل دهند.
مولیبدن اغلب در مواردی که اسیدهای احیاکننده، کلریدها یا خوردگی موضعی مطرح هستند، اهمیت دارد. این عنصر میتواند در خانوادههای آلیاژی مناسب، مقاومت در برابر خوردگی حفرهای و خوردگی شیاری را بهبود دهد. با این حال، فلز جوش غنی از مولیبدن ممکن است در هنگام انجماد، بهویژه در صورت بیشازحد بودن ورودی حرارت یا نامنظم بودن قرارگیری پاسها، به جدایش حساستر باشد. مسئله این نیست که مولیبدن مشکلساز است؛ بلکه مزیت آن به حفظ یک رسوب جوش سالم و یکنواخت از نظر ترکیب وابسته است.
کربن، سیلیسیم، منگنز، نیتروژن، نیوبیوم، تیتانیوم و آهن نیز نیازمند توجه هستند. کنترل کربن در مواردی که حساسشدگی یا رسوب کاربید نگرانکننده است، میتواند مهم باشد. ورود آهن از ماده پایه میتواند رفتار خوردگی را در آلیاژهای نیکل تغییر دهد. عناصر پایدارکننده ممکن است در برخی سامانهها مفید باشند، اما میان ردهبندیهای مختلف مواد پرکننده قابل جایگزینی نیستند. کارکنان کیفیت باید آنالیز شیمیایی تأییدشده بچ واقعی ماده مصرفی را یک سند کنترلشده تلقی کنند، نه جزئی کماهمیت از خرید.
خطر ترکخوردگی معمولاً مسئلهای مربوط به ترکیب شیمیایی و روش اجرایی است
خرابیهای تعمیر اغلب به «جوشکاری بد» نسبت داده میشوند، اما سازوکار زمینهای ممکن است ناهماهنگی میان ترکیب شیمیایی ماده پرکننده و شرایط تعمیر باشد. ترکخوردگی انجمادی میتواند زمانی رخ دهد که فلز جوش دارای بازه انجماد نامطلوب، ناخالصیهای زیاد، مهار بالا یا پروفیل نامناسب گرده جوش باشد. ترکخوردگی مرتبط با هیدروژن بیشتر با فولادهای مستعد ارتباط دارد، اما کنترل رطوبت و تمیزی سطح در تمام تعمیرات آلیاژی ضروری باقی میماند، زیرا آلودگی میتواند یکپارچگی جوش و عملکرد خوردگی را آسیب بزند.
ترکخوردگی گرم در آلیاژهای پایهنیکل نیازمند بررسی ویژه است. گوگرد، فسفر، سرب، روی، روغنها، بقایای رنگ و دیگر آلایندهها میتوانند بسیار مهمتر از آنچه در بازرسی چشمی به نظر میرسند، باشند. ناحیه تعمیر باید تا رسیدن به فلز سالم برداشته شود، با موادی تمیز شود که بقایای زیانآور وارد نکنند، و پیش از جوشکاری بررسی شود. در مواردی که قطعه در معرض آلودگی فرایندی بوده است، آمادهسازی سطح ممکن است به اقداماتی فراتر از سنگزنی معمول نیاز داشته باشد.
مشخصات روش جوشکاری باید رده تأییدشده ماده پرکننده، فرایند، گاز محافظ یا گاز پشتیبان در صورت کاربرد، محدوده جریان، حد دمای بینپاسی، مراحل تمیزکاری و هرگونه عملیات حرارتی لازم را تعریف کند. اگر تعمیر از نظر ایمنی حیاتی است، سوابق تأیید صلاحیت روش و کد ساخت قابل اعمال یا مشخصات مالک باید مبنای پذیرش باشند، نه فرضهایی بر اساس تعمیر قبلی که صرفاً از بازرسی چشمی عبور کرده است.
مقاومت خوردگی باید پس از رقیقشدگی ارزیابی شود
یک رسوب تعمیر ممکن است روی کاغذ از نظر ترکیب به آلیاژ پایه نزدیک به نظر برسد، اما در محیط واقعی فرایند عملکرد ضعیفی داشته باشد. این وضعیت زمانی رایج است که تعمیرات در نزدیکی گذارهای نازل، شیارها، لبههای روکش یا نواحی دارای رسوبات و مایع راکد انجام شوند. حمله موضعی معمولاً از ضعیفترین محل ریزساختاری یا شیمیایی آغاز میشود، نه از ترکیب متوسط درجشده در گواهی مواد.
برای تجهیزاتی که با محیطهای اسیدی، جریانهای حاوی کلرید یا سیالات فرایندی با دمای بالا سروکار دارند، بررسی باید شامل گرید آلیاژ پایه، ترکیب شیمیایی فلز پرکننده، رقیقشدگی مورد انتظار و هرگونه آمادهسازی سطح پس از جوشکاری باشد. اسیدشویی، پسیواسیون، ماشینکاری یا پرداخت مکانیکی کنترلشده ممکن است بسته به آلیاژ و الزامات بهرهبرداری مرتبط باشند. این مراحل باید توسط مشخصات پروژه تعریف شوند، نه اینکه پس از انجام کار بهصورت موردی اضافه شوند.
همین اصل برای تعمیرات مربوط به مواد Hastelloy C-276، C-22 یا B-2 نیز کاربرد دارد. محصولات نواری مانندنوارهای آلیاژی Hastelloy ممکن است در مجموعههای ساختهشده مقاوم به خوردگی استفاده شوند و در ضخامتهای 0.1 mm تا 5 mm موجود هستند. هنگامی که چنین موادی جوشکاری یا تعمیر میشوند، تصمیمگیری درباره ماده پرکننده باید بازتابدهنده خانواده آلیاژی مشخص و شرایط مواجهه باشد، نه اینکه همه مواد با نیکل بالا معادل تلقی شوند.
یک بررسی عملی پیش از تأیید تعمیر
پیش از تأیید یک تعمیر، کارکنان کیفیت و ایمنی میتوانند با بررسی چند مدرک مرتبط، عدمقطعیت را کاهش دهند: شناسایی مثبت مواد یا شناسایی قابلاعتماد ماده پایه؛ گواهی فلز پرکننده و قابلیت ردیابی بچ؛ روش جوشکاری تأییدشده؛ ابعاد برداشت ناحیه تعمیر؛ سوابق دمای بینپاسی در صورت نیاز؛ و روش آزمون غیرمخرب تعیینشده. برای شرایط بهرهبرداری بحرانی از نظر خوردگی، ممکن است تأیید این موضوع نیز مناسب باشد که آیا آزمون خوردگی، اندازهگیری فریت، آزمون سختی یا بررسی متالوگرافی طبق مشخصات حاکم الزامی است یا خیر.
پذیرش صرفاً بر اساس بازرسی چشمی نمیتواند ترکیب شیمیایی آلیاژ، کنترل رقیقشدگی یا وضعیت HAZ را تأیید کند. برعکس، درخواست تمام آزمونهای ممکن بدون ارتباط دادن آنها به سازوکار خرابی، هزینه را افزایش میدهد، بدون آنکه الزاماً ایمنی را بهبود بخشد. مفیدترین برنامه بازرسی با خطر واقعی پیوند دارد: حفظ فشار، آغاز ترک، از دست رفتن ضخامت مجاز خوردگی، اکسیداسیون در دمای بالا یا خستگی تحت بارگذاری چرخهای.
شرکت Shandong Titanium Nickel Special Steel Co., Ltd. در زمینه آلیاژهای ویژه پایهنیکل و پایهآهن، از جمله گریدهای مقاوم به خوردگی، آلیاژهای مقاوم به حرارت، مواد دقیق، Monel، INCONEL، INCOLOY، تیتانیوم، زیرکونیوم، مس-نیکل و دیگر خانوادههای آلیاژی فعالیت میکند. برای برنامهریزی تعمیر، نقطه شروع مفید، بررسی فنی ماده پایه، محیط بهرهبرداری، گواهی ماده پرکننده و استاندارد ساخت قابل اعمال است. این اطلاعات مبنای مطمئنتری برای انتخاب میله آلیاژی نسبت به صرفاً تطبیق نام گرید فراهم میکنند.
ترکیب شیمیایی ماده پرکننده تعمیر، جزئی ثانویه از مواد مصرفی نیست. این ترکیب تعیین میکند که ناحیه تعمیرشده پس از جوشکاری به چه چیزی تبدیل میشود. هنگامی که این ترکیب در کنار رقیقشدگی، کنترل حرارتی، خطر آلودگی و معیارهای پذیرش حاکم ارزیابی شود، تصمیمهای تعمیر قابل دفاعتر میشوند و احتمال بازگرداندن یک قطعه به بهرهبرداری با نقطهضعف پنهان، بهطور محسوسی کاهش مییابد.
