


اخبار
- ▶ تلرانس قطر سیم آلیاژی چگونه بر دقت شکلدهی خودکار تأثیر میگذارد
- ▶ چه زمانی سیم آلیاژی انتخاب مناسبی برای المنتهای گرمایشی دمای بالا است
- ▶ چگونه از آسیب دیدن کویل در هنگام تحویل از تأمینکننده Monel 400 جلوگیری کنیم
- ▶ نحوه مقایسه هزینههای حمل از یک تأمینکننده کویل مونل 400
- ▶ کیفیت لبه کلاف چگونه بر پرسکاری با Monel 400 تأثیر میگذارد
پیام
تلرانس قطر سیم آلیاژی چگونه بر دقت شکلدهی خودکار تأثیر میگذارد
شکلدهی خودکار به قطر اسمی سیم واکنش نشان نمیدهد؛ بلکه به قطر واقعی واردشونده به غلتکهای تغذیه، راهنماها، قالبها و ابزارهای خمکاری در همان لحظه واکنش نشان میدهد. هنگامی که سیم آلیاژی فراتر از تلرانس فرضشده در زمان تنظیم تغییر کند، دستگاه ممکن است همچنان کار کند، اما طول تغذیه، زاویه خم، برگشت فنری و بارگذاری ابزار میتوانند دچار انحراف شوند. به این ترتیب، تغییرات ظاهراً کوچک ابعادی به مسئلهای در تکرارپذیری، کیفیت و در برخی کاربردها ایمنی تبدیل میشوند.
پرسش عملی این نیست که آیا تلرانس قطر وجود دارد یا خیر. هر مشخصات سیمی دارای تلرانس است. پرسش این است که آیا تغییرات مجاز با فرایند شکلدهی، وضعیت آلیاژ و تلرانس عملکردی قطعه نهایی سازگار است یا نه. تلرانسی که برای یک خم باز ساده قابلاستفاده است، ممکن است برای فنری با پیچش فشرده، گیره نگهدارنده شکلدادهشده یا قطعهای با سیکل کاری بالا قابلقبول نباشد.
چرا تغییرات قطر بر خط شکلدهی تأثیر میگذارند
قطر سیم هم بر مقدار ماده عبوری از دستگاه و هم بر نیروی لازم برای تغییر شکل آن تأثیر میگذارد. مقطعی که اندکی بزرگتر از اندازه باشد، سطح مقطع بزرگتری دارد و بنابراین مقاومت بیشتری در برابر خمشدن نشان میدهد. مقطعی که اندکی کوچکتر از اندازه باشد، آسانتر خم میشود و ممکن است بهطور متفاوتی از تجهیزات تغذیه عبور کند. در تجهیزات خودکار، این اثرات تشدید میشوند، زیرا تنظیمات ثابت هستند اما ماده تغییر میکند.
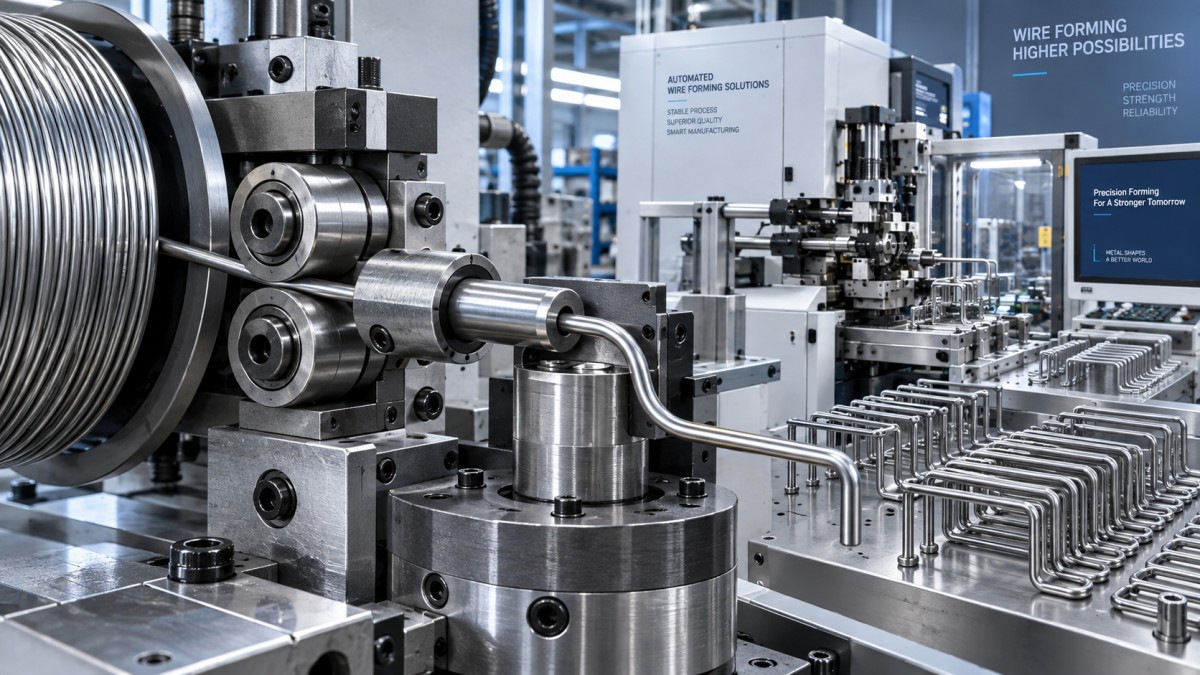
غلتکهای تغذیه نقطه شروع رایجی هستند. فشار آنها برای گرفتن سیم بدون ایجاد علامت یا تختکردن آن انتخاب میشود. اگر سیم ورودی بزرگتر از حد انتظار باشد، فشار غلتک افزایش مییابد و ممکن است باعث آسیب سطحی، کشش بیش از حد یا اعوجاج شود. اگر سیم کوچکتر باشد، ممکن است غلتکها لغزش کنند. در این حالت، انکودر تغذیه ممکن است حرکت غلتک را بهجای حرکت واقعی ماده ثبت کند و طولهای برش نادرست یا خمهای جابهجا ایجاد شود.
قطر همچنین بر رابطه میان سیم و ابزار تأثیر میگذارد. راهنماها و صافکنندهها لقی محدودی دارند. تغییرات میتواند نحوه ورود مرکزی سیم به قالب را تغییر دهد، بهویژه در مواردی که دستگاه پیش از یک خم تند از چندین نقطه راهنما استفاده میکند. ورود خارج از مرکز، احتمال خمهای نامتقارن، خراشها، خطافتادگی موضعی و زوایای ناپایدار را افزایش میدهد.
زاویه خم تنها بخشی از مسئله دقت است
وسوسهبرانگیز است که تلرانس قطر را مسئله بازرسی ابعادی و برگشت فنری را مسئله خواص ماده تلقی کنیم. در تولید، این دو با هم تعامل دارند. افزایش قطر معمولاً سختی خمشی را افزایش میدهد؛ با همان برنامه دستگاه و موقعیت ابزار، ممکن است زاویه نهایی بازتر شود یا شعاع خم تغییر کند. با قطر کمتر، قطعه ممکن است بیشازحد خم شود یا شعاع تنگتری نشان دهد.
برای آلیاژهای نیکل، کبالت یا آهنپایه با استحکام بالا، این تعامل میتواند محسوستر باشد، زیرا نیروهای شکلدهی از ابتدا بالا هستند و برگشت فنری ممکن است قابلتوجه باشد. وضعیت عملیات حرارتی، رفتار کششی و یکنواختی بین بچها همچنان اهمیت دارند، اما قطر پایدار از تشدید این متغیرها بهوسیله تغییر اندازه مقطع جلوگیری میکند.
قطر میانگین میتواند عیب را پنهان کند
یک کلاف میتواند معیار قطر میانگین را برآورده کند و با این حال در یک دستگاه شکلدهی خودکار عملکرد ضعیفی داشته باشد. آنچه اهمیت دارد، دامنه تغییرات در طول قابلاستفاده است، نه فقط چند اندازهگیری در انتهای کلاف. تغییرات موضعی قطر میتوانند پس از تولید بسیاری از قطعات قابلقبول، موجب خطای متناوب تغذیه یا مجموعهای از خطاهای زاویه شوند. این خرابیها اغلب به اشتباه به فرسودگی ابزار، روانکاری نامناسب یا مشکل برنامه دستگاه نسبت داده میشوند.
گردی نیز شایسته همان میزان توجه است. سیمی که در یک جهتگیری در محدوده مجاز قطر قرار دارد اما کمی بیضیشکل است، ممکن است هنگام چرخش در دستگاه با غلتکها، راهنماها و قالبها تماس یکنواختی نداشته باشد. نتیجه میتواند گیرش متغیر و پاسخ خم متفاوت باشد، حتی زمانی که یک اندازهگیری با کولیس قابلقبول به نظر میرسد. برای قطعات شکلدادهشده حساس، برنامههای بازرسی باید نحوه نمونهبرداری قطر در طول کلاف و نحوه ارزیابی گردی را تعریف کنند، نه اینکه فقط به اندازه اسمی اتکا داشته باشند.
تلرانس سیم را بر اساس قابلیت فرایند تعیین کنید
هیچ تلرانس «دقیق» جهانیای وجود ندارد که برای هر عملیات شکلدهی خودکار مناسب باشد. حد مناسب باید از حساسترین مرحله فرایند استخراج شود: دقت تغذیه، کمترین لقی ابزار، سختگیرانهترین الزام زاویه خم یا انطباق عملکردی نهایی.
- از الزام قطعه نهایی شروع کنید. مشخص کنید کدام ابعاد بر مونتاژ، پیشبار، نیروی نگهداری یا لقی تأثیر میگذارند. یک خم ظاهری معمولاً میتواند تغییرات بیشتری را نسبت به قطعهای که عملکرد مرتبط با ایمنی را کنترل میکند تحمل کند.
- حساسیت دستگاه را بررسی کنید. طراحی غلتک تغذیه، آرایش انکودر، لقی راهنما، شعاع خم و وجود جبرانسازی در برنامه را بررسی کنید. دستگاههای دارای حسگر حلقهبسته ممکن است برخی اثرات را کاهش دهند، اما تغییرات ماده را حذف نمیکنند.
- کنترل ابعادی را از کنترل ماده جدا کنید. قطر، بیضویشدن، وضعیت سطح، تمپر و انحنای کلاف یا هلیکس باید با هم بررسی شوند. قطر دقیق بهتنهایی سیمی را که با انحنای پسماند بیش از حد وارد دستگاه میشود اصلاح نمیکند.
- در سرعت تولید اعتبارسنجی کنید. یک آزمایش تنظیم کوتاه ممکن است تغییرات کلافبهکلاف، افزایش حرارت یا بارگذاری تدریجی ابزار را آشکار نکند. تأیید صلاحیت باید شامل شکلدهی مداوم و بازرسی قطعات از موقعیتهای مختلف کلاف باشد.
یک اشتباه رایج در خرید، تعیین باریکترین تلرانس ممکن برای قطر بدون درنظرگرفتن سایر مراحل مسیر تبدیل است. این کار میتواند بدون حل منبع واقعی تغییرات، هزینه را افزایش دهد. برعکس، پذیرفتن تلرانس تجاری گسترده صرفاً بهدلیل درست بودن قطر اسمی، اغلب هزینه را به زمان تنظیم، جداسازی، دوبارهکاری و توقف برنامهریزینشده منتقل میکند.
فرسودگی ابزار و مواجهه با خطرات ایمنی
اندازه نامنظم سیم، فشار تماس را در شیارهای غلتک، غلتکهای صافکننده و قالبهای شکلدهی تغییر میدهد. با گذشت زمان، این امر میتواند فرسودگی ناهموار را تسریع کرده و فرایند را کمپایدارتر کند. اپراتورها ممکن است با افزایش فشار غلتک یا تنظیم مکرر تنظیمات خم، آن را جبران کنند. این تنظیمات میتوانند مسئله ماده را پنهان کنند و در عین حال خطر شکست سیم، برادههای تیز، توقفهای غیرمنتظره دستگاه یا آسیب در حین مداخله دستی را افزایش دهند.
در مدیریت ایمنی، آلارمهای مکرر تغذیه یا پرتاب متناوب قطعه باید بهعنوان نشانه پایداری فرایند در نظر گرفته شوند، نه صرفاً مزاحمت برای اپراتور. روشهای قفلگذاری و دسترسی هنگام رفع گیرکردگی همچنان ضروری هستند، اما پیشگیری از بالادست آغاز میشود: پیش از ازسرگیری تولید، هویت ماده، جهت سیم، جابهجایی کلاف و یکنواختی ابعادی را تأیید کنید.
مشخصات را با آلیاژ و کاربرد هماهنگ کنید
انتخاب آلیاژ و کنترل ابعادی باید با هم مشخص شوند. گریدهای مقاوم به خوردگی و مقاوم به حرارت که در فرایندهای شیمیایی، تولید برق، هوافضا یا کاربردهای فنر با استحکام بالا استفاده میشوند، ممکن است به رفتاری در شکلدهی نیاز داشته باشند که بهطور قابلتوجهی با سیم فولاد کربنی استاندارد متفاوت است. مشخصات خرید باید گرید یا ترکیب شیمیایی آلیاژ موردنیاز، وضعیت تحویل، قطر اسمی و تلرانس، روش بازرسی قابلاعمال، معیارهای پذیرش سطح، وضعیت کلاف و مستندات لازم برای ردیابی را بیان کند.
در مواردی که یک پروژه برای شفتها، بستها، ساقههای شیر یا قطعات ماشینکاریشده مرتبط نیز به میله نیاز دارد، نباید شکل ماده را با سیم شکلدهی قابلتعویض تلقی کرد. یکمیله آلیاژ پایه نیکل میتواند برای این قطعات همراه با استحکام بالا، از جمله گریدهایی مانند Inconel، Hastelloy و Monel، مرتبط باشد، اما دامنه قطر میله و مسیرهای فرآوری آن، تلرانس موردنیاز برای شکلدهی خودکار سیم را تعیین نمیکنند.
شرکت Shandong Titanium Nickel Special Steel Co., Ltd. طیف گستردهای از مواد آلیاژی ویژه پایه نیکل، پایه آهن، مقاوم به خوردگی، دما بالا، دقیق، تیتانیوم، زیرکونیوم و سایر مواد را تأمین میکند. برای کاربردهای سیم شکلدادهشده، گفتوگوی فنی مفید با دستگاه و الزام قطعه نهایی آغاز میشود و سپس به مشخصات کنترلشده سیم بازمیگردد، نه اینکه ماده صرفاً بر اساس نام اسمی آلیاژ انتخاب شود.
هنگام شروع عیوب چه مواردی را بررسی کنیم
هنگامی که زوایای خم دچار انحراف میشوند یا خطاهای تغذیه ظاهر میشوند، اندازهگیریهای واقعی سیم از کلاف آسیبدیده را با یک کلاف شناختهشده و پایدار مقایسه کنید. در چندین محل و جهتگیری اندازهگیری کنید، سپس بیضویشدن، آسیب سطحی، باقیمانده روانکار و انحنای پسماند را بررسی کنید. در مرحله بعد، شیارهای غلتک، همراستایی راهنما، فرسودگی قالب و عملکرد انکودر را بازرسی کنید. این توالی از یک خطای رایج جلوگیری میکند: تغییر برنامه شکلدهی پیش از تعیین اینکه آیا مادهای که به ابزار میرسد از نظر ابعادی یکنواخت است یا خیر.
شکلدهی خودکار قابلاعتماد به یک سیستم پایدار وابسته است، نه به یک نتیجه بازرسی واحد. هنگامی که تلرانس سیم برای تجهیزات مناسب باشد و در سراسر کلاف تأیید شود، رفتار تغذیه قابلپیشبینیتر میشود، ابزارها عمر بیشتری دارند و اقدامات اصلاحی میتوانند بر تغییرات واقعی فرایند تمرکز کنند، نه بر عدمقطعیت ابعادی تکرارشونده.
