


اخبار
- ▶ چه عواملی باعث ترک خوردن سیم آلیاژی در هنگام خمکاری مکرر میشوند
- ▶ تلرانس قطر سیم آلیاژی چگونه بر دقت شکلدهی خودکار تأثیر میگذارد
- ▶ چه زمانی سیم آلیاژی انتخاب مناسبی برای المنتهای گرمایشی دمای بالا است
- ▶ چگونه از آسیب دیدن کویل در هنگام تحویل از تأمینکننده Monel 400 جلوگیری کنیم
- ▶ نحوه مقایسه هزینههای حمل از یک تأمینکننده کویل مونل 400
پیام
چه عواملی باعث ترک خوردن سیم آلیاژی در هنگام خمکاری مکرر میشوند
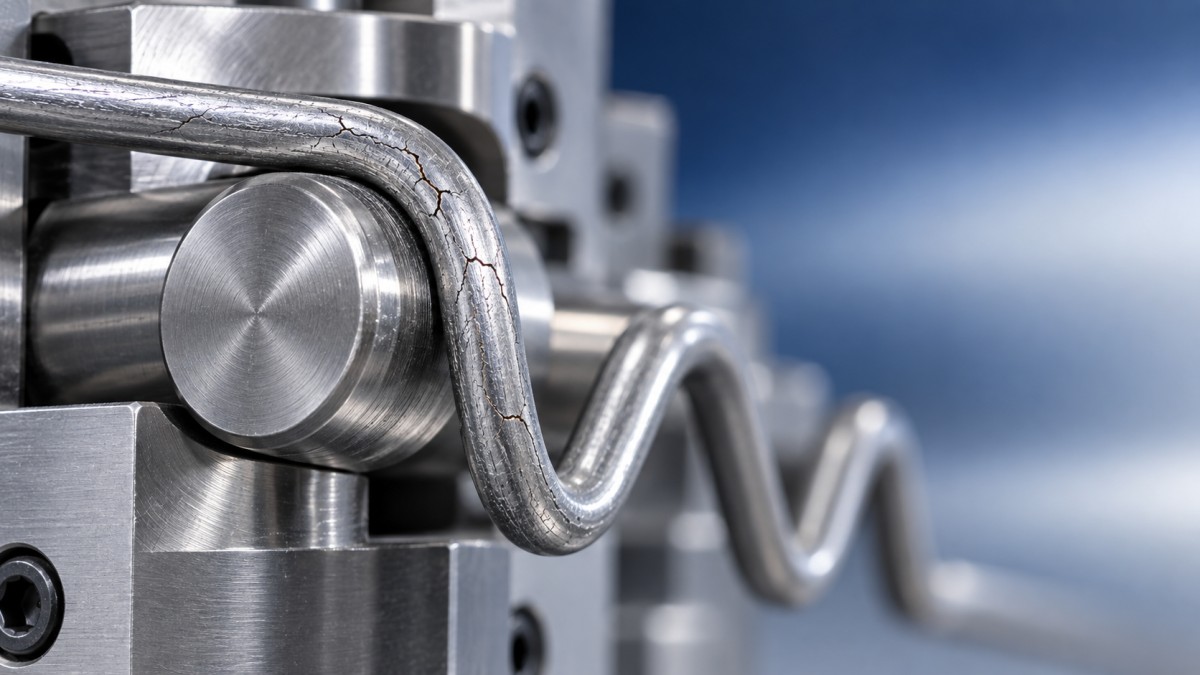
چه عواملی باعث ترک خوردن سیم آلیاژی در هنگام خمکاری مکرر میشوند؟
وقتی سیم آلیاژی پس از خم شدن رفتوبرگشتی میشکند، ترک قابل مشاهده معمولاً مرحله نهایی یک فرایند خرابی طولانیتر است. ممکن است وسوسه شوید که سیم را «بیش از حد شکننده» بدانید یا فرض کنید ماده دارای عیب بوده است. گاهی این درست است. با این حال، در اغلب موارد خمکاری مکرر، عدم تطابق میان سیم، روش شکلدهی و محیط کارکرد را آشکار کرده است.
این موضوع در فنرهای کوچک، کنتاکتهای الکتریکی، گیرههای بست، ابزارهای دقیق، قطعات پزشکی و قطعات شکلدادهشدهای که هنگام مونتاژ یا استفاده خم میشوند اهمیت دارد. ممکن است یک سیم یک خم شدید را بدون مشکل تحمل کند، اما پس از دهها یا هزاران چرخه ترک بخورد، زیرا آسیب خستگی در یک نقطه با تنش بالا انباشته شده است. پرسش درست فقط این نیست که «چرا ترک خورد؟»، بلکه این است که «ترک از کجا آغاز شد و چه چیزی کرنش را در آن نقطه متمرکز کرد؟»
خمکاری مکرر خستگی ایجاد میکند، نه صرفاً تغییر شکل
هر بار که سیم خم میشود، بخش بیرونی قوس کشیده و بخش داخلی فشرده میشود. اگر جهت خم برعکس شود، این تنشها نیز معکوس میشوند. این بارگذاری چرخهای میتواند یک ترک میکروسکوپی را در سطح ایجاد کند. پس از شروع، ترک با هر چرخه اندکی بیشتر پیشروی میکند تا زمانی که سطح مقطع باقیمانده دیگر نتواند بار را تحمل کند.
محل شکست اغلب سرنخ مفیدی ارائه میدهد. شکست تمیز در نزدیکی تنگترین بخش خم معمولاً نشاندهنده کرنش بیش از حد، کارسختی یا تمپر نامناسب است. ترکی که از یک حفره تیره، خراش یا شیار منفرد آغاز میشود، نشاندهنده خرابی خستگی با منشأ سطحی است. اگر چندین سیم از یک کلاف تقریباً در یک موقعیت خم دچار شکست شوند، پیش از مقصر دانستن خود ماده باید به ابزار شکلدهی و شعاع خم توجه شود.
یک پیچیدگی عملی این است که استحکام و عمر خمکاری یکسان نیستند. سیم آلیاژی با استحکام بالا میتواند برای قطعهای با تحمل بار استاتیک ایدهآل باشد، اما در صورت خم شدن مکرر روی شعاعی بسیار کوچک، انعطافپذیری کمتری دارد. وضعیت نرمتر یا بهدرستی آنیلشده ممکن است با اطمینان بیشتری خم شود، اما شاید نیروی فنری نهایی یا پایداری ابعادی موردنیاز کاربرد را فراهم نکند. همواره یک مصالحه وجود دارد.
رایجترین علل ترکخوردگی
نخستین علت، شعاع خم بیش از حد کوچک است. هنگامی که سیم دور یک پین کوچک پیچیده میشود، از قالب شکلدهی تیز عبور میکند یا در برابر لبه ابزاری که فرسوده نیست اما بیش از حد کوچک است خم میشود، کرنش در سطح بیرونی بهشدت افزایش مییابد. شعاعی که برای یک قطر یا گرید آلیاژی مناسب است، ممکن است برای دیگری ایمن نباشد. افزایش شعاع خم اغلب سریعترین آزمون تشخیصی است: اگر ترکخوردگی فوراً کاهش یابد، احتمالاً هندسه عامل خرابی بوده است.
کارسختی نیز یکی دیگر از مسائل متداول است. کشش سرد، استحکام مفید و پرداخت ابعادی صاف به سیم میبخشد، اما همچنین توانایی فلز را برای تحمل تغییر شکل پلاستیک بیشتر کاهش میدهد. در طول ساخت، خمهای متعدد، عملیات صافکاری یا بازکاری میتوانند همان ناحیه را بیشتر سخت کنند. ممکن است سیم پس از نخستین عملیات عادی به نظر برسد، اما در تنظیم بعدی شکافته شود. به همین دلیل، برای بسیاری از آلیاژهای با عملکرد بالا، دستور «فقط یک بار دیگر آن را برگردانید» بیخطر نیست.
وضعیت سطح بیش از آنچه بسیاری از کاربران انتظار دارند اهمیت دارد. آثار کوچک کشش، خراشهای ناشی از جابهجایی، پوسته باقیمانده، ذرات جاسازیشده و حفرههای خوردگی همگی بهعنوان تمرکزدهنده تنش عمل میکنند. ترکیب شیمیایی حجمی ممکن است درست باشد، اما ترکهای خستگی ترجیح میدهند از جایی آغاز شوند که سطح دچار ناپیوستگی است. راهنماهای پرداخت آسیبدیده، غلتکهای زبر، کشیده شدن فلز روی فلز یا جابهجایی نامناسب کلاف میتواند پس از خروج سیم از کارخانه نورد، عیوبی ایجاد کند.
عملیات حرارتی نیز باید با کاربرد مطابقت داشته باشد. آنیلکاری میتواند شکلپذیری را پس از کار سرد بازیابی کند، اما یک چرخه حرارتی نامناسب ممکن است آلیاژ را بیش از حد سخت، بیش از حد نرم، بهطور ناهمگون عملیاتشده یا تحت تأثیر تغییرات ریزساختاری نامطلوب قرار دهد. برای آلیاژهای نیکل رسوبسختشونده، وضعیت فرآوری اهمیت ویژهای دارد: وضعیتی که برای یک قطعه سازهای دمای بالا مناسب است، ممکن است بهترین وضعیت برای شکلدهی موضعی مکرر نباشد. هیچ «بهترین عملیات حرارتی» عمومی و مستقلی از اندازه سیم، ترکیب، استحکام نهایی و دمای کارکرد وجود ندارد.
انتخاب ماده ممکن است روی کاغذ درست اما در کارکرد نادرست باشد
ترکیب شیمیایی بر استحکام، مقاومت به خوردگی، قابلیت کار در دما و شکلپذیری تأثیر میگذارد، اما انتخاب آلیاژ صرفاً بر اساس نام آن پرریسک است. آلیاژهای پایه نیکل، پایه آهن، مس-نیکل، تیتانیوم و آلیاژهای حاوی کبالت تحت کرنش چرخهای رفتار متفاوتی دارند. حتی در یک خانواده، وضعیت سیم، سابقه کاهش، تلرانس قطر و خواص مکانیکی درخواستی میتوانند رفتار شکلدهی کاملاً متفاوتی ایجاد کنند.
سیمی که در یک کانکتور داخل محفظه خشک استفاده میشود، با سیم مورد استفاده در یک مجموعه فرآوری شیمیایی با مسئله متفاوتی روبهرو است. در محیط خورنده، یک حفره سطحی کوچک میتواند به محل آغاز خستگی تبدیل شود. در دمای بالا، رهایی تنش، اکسیداسیون و تغییرات در پاسخ ماده ممکن است عمر خمکاری را تغییر دهند. اگر یک قطعه بهجای خمکاری دستی عمدی، تحت ارتعاش قرار میگیرد، باید تعداد و دامنه واقعی چرخهها در نظر گرفته شود، نه اینکه تنها به یک آزمون خم ساده اتکا شود.
همین دانش آلیاژ فراتر از سیم نیز کاربرد دارد. تولیدکنندگانی که در زمینه مواد ویژه پایه نیکل و پایه آهن فعالیت میکنند، اغلب ترکیب شیمیایی، مسیر فرآوری و کاربرد نهایی را بهصورت همزمان ارزیابی میکنند. شرکت Shandong Titanium Nickel Special Steel Co., Ltd. طیف گستردهای از آلیاژهای ویژه را توسعه داده و عرضه میکند که شامل آلیاژهای مقاوم به خوردگی، آلیاژهای دمای بالا، آلیاژهای دقیق، Hastelloy، Monel، INCONEL، INCOLOY، تیتانیوم، زیرکونیوم و گریدهای پایه نیکل است. این دیدگاه گستردهتر نسبت به مواد زمانی مفید است که خرابی سیم نشان دهد خانواده آلیاژی اولیه—و نه صرفاً کلاف—برای محیط نامناسب است.
چگونه بدون حدس زدن، یک سیم ترکخورده را بررسی کنیم
با حفظ قطعات معیوب شروع کنید. پس از شکست، سطح شکست را بهطور مکرر خم نکنید، زیرا این کار میتواند شواهد را مخدوش کند. یک نمونه خمنشده، یک نمونه تازه شکلدادهشده و یک نمونه معیوب از همان فرایند را مقایسه کنید. مشخص کنید که خرابی در حین نخستین شکلدهی، پس از خمکاری مجدد یا فقط پس از مدتی کارکرد رخ میدهد. اینها سه الگوی خرابی متفاوت هستند و نباید بهصورت یکسان بررسی شوند.
- قطر واقعی سیم و حداقل شعاع خم مورد استفاده در تولید را بررسی کنید.
- راهنماها، قالبها، ماندرلها و فکها را از نظر لبههای تیز، سایش، آلودگی و ناهمراستایی بازرسی کنید.
- پیش از ورود سیم به ایستگاه شکلدهی، به دنبال خراش، تختشدگی، تغییر رنگ، حفره یا ترک باشید.
- بهجای سفارش صرفاً بر اساس نام آلیاژ، تمپر یا وضعیت عملیات حرارتی مشخصشده را تأیید کنید.
- ثبت کنید که سیم یک بار خم میشود، بهصورت معکوس خم میشود، ارتعاش دارد یا پس از شکلدهی تحت بار نگه داشته میشود.
- در صورت امکان خوردگی، رطوبت، مواد شیمیایی یا تماس با نمک، شرایط نگهداری را بررسی کنید.
اگر خرابی پرهزینه یا ایمنیحساس است، بررسی توسط آزمایشگاه واجد صلاحیت میتواند به تمایز میان خستگی سطحی، اضافهبار، آخالها، ترکخوردگی ناشی از خوردگی و شکنندگی مرتبط با فرآوری کمک کند. زمانی که علت ریشهای بر بازطراحی تولید تأثیر میگذارد، انجام این کار ارزشمند است. برای یک مونتاژ ساده با حجم کم، یک آزمون کنترلشده با شعاع بزرگتر و وضعیت سیم شکلپذیرتر ممکن است سریعتر پاسخ را فراهم کند.
رابطه میان سیم و مجموعه بزرگتر را نادیده نگیرید
در برخی طراحیها، سیم تنها یکی از اجزای یک مجموعه دمای بالا یا خورنده است. عملکرد چرخهای آن ممکن است تحت تأثیر بخشهای جوشکاریشده مجاور، نقاط نصب صلب، تفاوتهای انبساط حرارتی یا قطعه نگهدارندهای قرار گیرد که ارتعاش را به یک خم تنگ منتقل میکند. بازبینی طراحی باید کل مسیر بار را در نظر بگیرد، نه فقط گرید اسمی سیم را.
برای قطعات سازهای بزرگتر، توربین، هوافضا یا فرآوری شیمیایی، آلیاژهای نیکل اغلب بهدلیل استحکام، چقرمگی، مقاومت به خوردگی و پایداری حرارتی انتخاب میشوند. موادی مانند Inconel 718، Inconel 625 و Nimonic 75 نیز در اشکال ضخیمتر مانندورقهای فولادی آلیاژی پایه نیکل موجود هستند. البته ورق و سیم بهصورت متفاوتی فرآوری میشوند، اما اصل انتخاب یکسان است: وضعیت آلیاژ و مسیر ساخت را با دما، محیط و تغییر شکل واقعی که قطعه با آن مواجه خواهد شد مطابقت دهید.
مطمئنترین راهحل برای ترکهای ناشی از خمکاری مکرر بهندرت یک تغییر واحد است. ممکن است شامل شعاعی اندکی بزرگتر، پرداخت بهتر ابزار، خمکاری مجدد کمتر، تمپر متفاوت یا آلیاژی مناسبتر برای محیط باشد. پیش از تغییر گسترده تأمینکنندگان یا مشخصات، مشخص کنید که آیا ترک از آن جهت آغاز شده که سیم فاقد شکلپذیری بوده است—یا به این دلیل که کاربرد، تغییر شکل چرخهای بیشتری از آنچه انتظار میرود هر سیمی در آن وضعیت بهطور معقول جذب کند، طلب کرده است.
