


اخبار
- ▶ برای ماشینکاری CNC به چه تلرانس صافی برای میله آلیاژی نیاز است
- ▶ زمانی که میله آلیاژی برای اجزای شیرآلات مقاوم در برابر خوردگی مناسب است
- ▶ شیمی میله آلیاژی چگونه بر عملکرد تعمیر جوش تأثیر میگذارد
- ▶ آیا سیم آلیاژی پس از قرارگیری طولانیمدت در معرض حرارت میتواند نیروی فنری خود را حفظ کند؟
- ▶ چگونه الزامات پرداخت سطح را برای سفارشهای سیم آلیاژی ارزیابی کنیم
پیام
برای ماشینکاری CNC به چه تلرانس صافی برای میله آلیاژی نیاز است
هیچ تلرانس راستی واحدی برای هر کار CNC مناسب نیست. برای بیشتر عملیات عمومی تراشکاری و فرزکاری، یک میله آلیاژی که از نظر تجاری راست بوده و هنگام چرخش پایدار باشد، کافی است. راستی دقیقتر زمانی ضروری میشود که میله بلند، دارای قطر نسبتاً کوچک، بین مرغکها نگهداریشده، با اضافهبار محدود ماشینکاریشده، یا برای تولید قطعات با الزامات سختگیرانه لنگی یا هممرکزی استفاده شود.
پرسش عملی در خرید صرفاً این نیست که «میله باید چقدر راست باشد؟» بلکه این است:آرایش برنامهریزیشده چه میزان انحنای میله را میتواند بدون ایجاد لرزش، برداشت بیش از حد ماده، عمر نامطلوب ابزار یا مردود شدن قطعه تحمل کند؟ پاسخ به قطعه نهایی، روش ماشینکاری و وضعیت تحویل ماده بستگی دارد.
از ریسک ماشینکاری شروع کنید، نه از سختگیرانهترین تلرانس
الزام راستی که از نیاز فرایند دقیقتر باشد، میتواند هزینه را افزایش دهد، گزینههای تأمین موجود را کاهش دهد و زمان تحویل را طولانی کند. یک الزام سهلگیرانه نیز ممکن است اقتصادی به نظر برسد تا زمانی که کارگاه ماشینکاری زمان اضافی برای تنظیم هر میله با ساعت اندازهگیری، برش انتهای غیرقابلاستفاده، اصلاح لنگی یا برداشت ماده بیشتر از برنامه صرف کند.
در ماشینکاری CNC، راستی زمانی بیشترین اهمیت را دارد که میله آلیاژی ورودی در قطری نزدیک به قطر تحویلی خود استفاده شود. یک بیلت با ماشینکاری خشن سنگین میتواند انحراف بیشتری را تحمل کند، زیرا قطر خارجی آن بهطور قابلتوجهی برداشته خواهد شد. در مقابل، میلهای که برای پاسهای پرداخت سبک، کارهای شفت، پینهای دقیق، قطعات کوچک به سبک پزشکی یا قطعات بلند و باریک در نظر گرفته شده است، پیش از آغاز ماشینکاری به هندسه بسیار کنترلشدهتری نیاز دارد.
یک قاعده مفید این است که راستی را بر اساسطول ماشینکاری بدون تکیهگاه و اضافهبار ماشینکاری موجود مشخص کنید، نه اینکه کل سفارش خرید را بهعنوان یک الزام عمومی برای مواد میلهای در نظر بگیرید.
راستی چگونه بر فرایند CNC تأثیر میگذارد
راستی اغلب با تلرانس قطر اشتباه گرفته میشود، اما این دو مسائل متفاوتی را حل میکنند. تلرانس قطر میزان ماده موجود پیرامون میله را کنترل میکند. راستی نحوه حرکت خط مرکزی میله در امتداد طول آن را کنترل میکند. یک میله میتواند قطری قابلقبول داشته باشد، اما همچنان به دلیل خمیدگی، خارج از مرکز بچرخد.
هنگامی که یک میله خمیده در سهنظام بسته میشود، دستگاه ممکن است لنگی را در نزدیکی نقطه گیرش، در انتهای آزاد، یا در هر دو محل نشان دهد. اپراتور گاهی میتواند با تنظیم میله با ساعت اندازهگیری، آرایش را اصلاح کند، اما این کار خمیدگی اصلی را از بین نمیبرد. با دور شدن ماشینکاری از سهنظام، ابزار برش با شرایط درگیری متغیر مواجه میشود. در یک آلیاژ دشوار، این تغییر میتواند سایش لبه را تسریع کرده و پرداخت سطح را کمقابلپیشبینیتر کند.
آلیاژهای پایه نیکل، آلیاژهای تیتانیوم، مواد مقاوم به حرارت حاوی کبالت و برخی گریدهای مقاوم به خوردگی با استحکام بالا، نسبت به فولادهای خوشتراش تحمل کمتری دارند. نیروهای برشی و تولید حرارت آنها میتواند بیشتر باشد، در حالی که کارسختی یا واکنش الاستیک آنها میتواند یک آرایش ناپایدار را مشکلسازتر کند. میلهای که فقط اندکی خمیده است ممکن است همچنان برای یک قطعه کوتاه قابلقبول باشد، اما با افزایش نسبت طول به قطر، به ریسک بزرگتری تبدیل میشود.
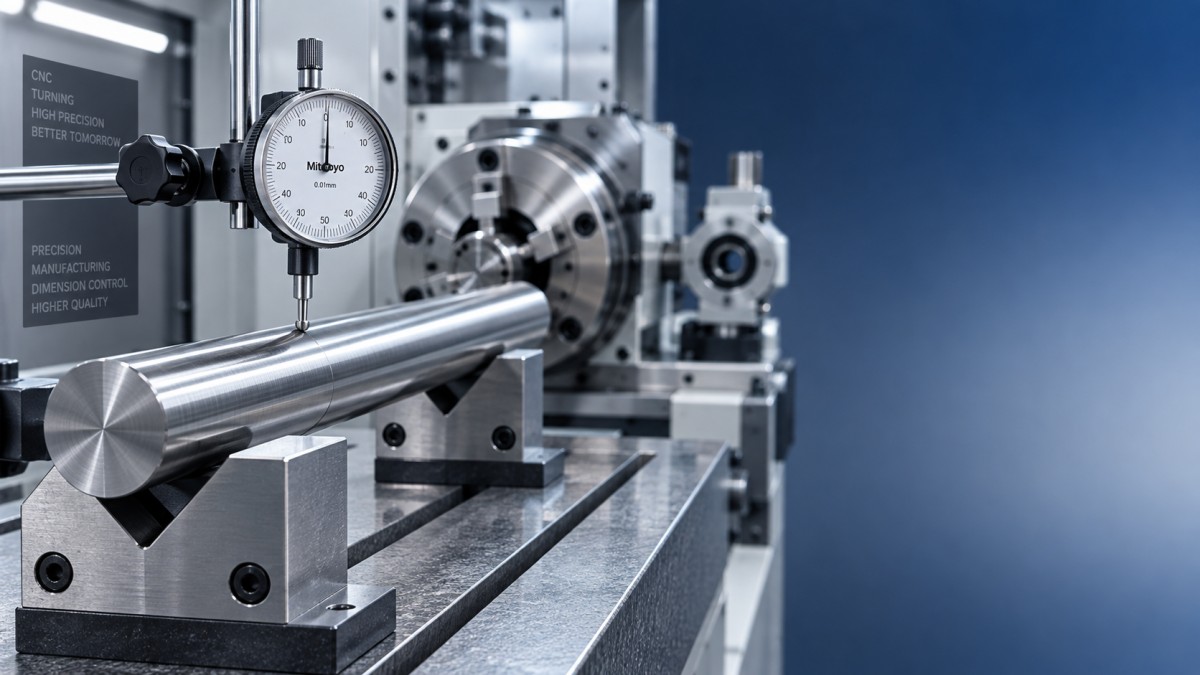
یک الزام قابلاندازهگیری در سفارش خرید درج کنید
«میله راست» دستور خرید کافی نیست. تأمینکنندگان و کارگاههای ماشینکاری ممکن است این اصطلاح را بهطور متفاوتی تفسیر کنند. سفارش باید انحراف مجاز، طول مرجع، شرایط بازرسی و اینکه الزام پیش یا پس از برش اعمال میشود را تعریف کند.
راستی معمولاً بهصورت حداکثر انحراف در یک طول مشخص، مانند میلیمتر بر متر یا انحراف کل در طول میله تحویلی بیان میشود. یک الزام عددی یکسان میتواند در یک خامه برشخورده کوتاه و یک میله تولیدی بلند معانی بسیار متفاوتی داشته باشد. هنگامی که کاربرد حساس است، هم حداکثر انحراف موضعی و هم حداکثر انحراف در کل طول تحویل را بیان کنید.
برای نقشه ماشینکاری که از پیش لنگی، هممرکزی یا استوانهایبودن قطعه نهایی را کنترل میکند، این مقادیر قطعه نهایی را بهطور خودکار در مشخصات ماده خام کپی نکنید. ماده خام لازم نیست هندسه قطعه نهایی را برآورده کند. در عوض، از برنامه ماشینکاری به عقب کار کنید: اضافهبار قابلاستفاده، نحوه گیرش میله، حداکثر طول بدون تکیهگاه و مجاز بودن یا نبودن صافکاری را تعیین کنید.
اطلاعاتی که باید همراه درخواست راستی ارائه شوند
- گرید آلیاژ و وضعیت تحویل، مانند آنیلشده، محلولسازیشده، کشش سرد، پوستبرداریشده یا سنگزنیشده.
- قطر اسمی، تلرانس قطر و طول میله تحویلی.
- حداکثر انحراف راستی مجاز و طول اندازهگیری آن.
- اینکه میلهها در طول کامل ماشینکاری میشوند یا به خامههای کوتاهتر برش میخورند.
- روش مورد انتظار ماشینکاری، بهویژه تراشکاری بلند، سنگزنی بدون مرکز، ماشینکاری سوئیسی یا کار با بوش راهنما.
- الزامات سطح، زیرا خمیدگی، آثار جابهجایی و سطوح کربنزداییشده یا آسیبدیده میتوانند بر ماده قابلاستفاده تأثیر بگذارند.
- اینکه رکورد بازرسی راستی برای هر بچ لازم است یا فقط برای نمونههای تأیید صلاحیت.
قطر و طول تصمیم را تغییر میدهند
یک میله با قطر بزرگ، نسبت به میلهای با قطر کوچک و طول یکسان، سختی بیشتری دارد. این به آن معنا نیست که میلههای بزرگ را همیشه میتوان با تلرانس سهلگیرانه مشخص کرد، اما بدان معناست که مقدار کمی خمیدگی در یک آرایش کوتاه و صلب، احتمال کمتری دارد که انحراف شدید ایجاد کند. میله نازک رفتار متفاوتی دارد. همان انحنا میتواند اپراتور را وادار کند پارامترهای برش را کاهش دهد، تکیهگاه اضافه کند یا بخش نزدیک به انتهای میله را مردود کند.
ماده بلند همچنین ریسک جابهجایی و حملونقل را ایجاد میکند. ممکن است یک میله در محدوده تلرانس اعلامشده از تأمینکننده خارج شود، اما اگر بستهبندی از حرکت، ضربه یا بلند کردن بدون تکیهگاه جلوگیری نکند، آسیب ببیند. برای مواد دقیق بلند، بستهبندی محافظ، جداسازی میلهها در صورت لزوم و فرایند روشنی برای گزارش آسیب پیش از برش یا فرآوری میلهها مشخص کنید.
طول برش متغیر دیگری است که اغلب نادیده گرفته میشود. اگر تأمینکننده بتواند بهجای میلههای تمامطول، خامههای کوتاهتر و کنترلشده ارائه کند، فرایند ماشینکاری ممکن است آسانتر شود؛ حتی زمانی که میله مادر اولیه الزام راستی تمامطول کمسختگیرانهتری دارد. این کار میتواند نیاز به خرید تلرانس غیرضروری سختگیرانه در موادی را کاهش دهد که هرگز در طول کامل استفاده نخواهند شد.
صافکاری را یک اصلاح بدون هزینه تلقی نکنید
صافکاری میتواند مفید باشد، اما باید بخشی از انتخاب ماده در نظر گرفته شود، نه یک راهحل خودکار. صافکاری مکانیکی ممکن است تنشهای پسماند موضعی ایجاد کند. در آلیاژهایی که پرداخت ظریف، سنگزنی، عملیات حرارتی یا قرارگیری در شرایط کاری سخت را دریافت خواهند کرد، این تنشها میتوانند پس از برداشت ماده به تغییر شکل کمک کنند. اثر آن به گرید آلیاژ، فرآوری پیشین، میزان اصلاح و چرخه حرارتی بعدی بستگی دارد.
یک مسئله تجاری نیز وجود دارد: هر آلیاژ، قطر، وضعیت سطح یا مسیر گواهینامهای برای یک روش صافکاری یکسان مناسب نیست. اگر ماده صافکاریشده قابلقبول است، آن را صریحاً بیان کنید. اگر کاربرد به مادهای تحویلشده در وضعیت خاص با تنش پسماند محدود نیاز دارد، این الزام را پیش از قیمتگذاری شرح دهید، نه پس از دریافت.
برای کاربردهای شامل گریدهای آلیاژی مقاوم به خوردگی، دما بالا یا دقیق، منطقی است که مشخصات میله با تولیدکننده ماده و کارگاه ماشینکاری هماهنگ شود. شرکت فولاد ویژه تیتانیوم نیکل شاندونگ، با مسئولیت محدود، طیف گستردهای از مواد آلیاژی ویژه پایه نیکل، پایه آهن، تیتانیوم، زیرکونیوم، مس-نیکل و سایر مواد را تأمین میکند؛ بنابراین انتخاب گرید و وضعیت تحویل میتواند در کنار الزامات ابعادی بررسی شود، نه اینکه بهعنوان تصمیمهای جداگانه تلقی گردد.
میله را به همان روشی بازرسی کنید که ریسک در تولید ظاهر میشود
یک آزمون غلتش ساده روی سطح بازرسی تخت میتواند خمیدگی آشکار را نمایان کند، اما روش بازرسی باید با کار مطابقت داشته باشد. برای کارهای چرخشی، بررسی حرکت کل ساعت اندازهگیری در حالی که میله به شکلی مشابه شرایط واقعی تکیه داده شده است، ممکن است از ارزیابی چشمی مفیدتر باشد. برای کارهای میلهخور با حجم بالا، کارگاه ماشینکاری ممکن است نیاز داشته باشد رفتار تغذیه و لنگی نزدیک نقطه راهنما را بررسی کند، نه اینکه فقط به اندازهگیری خطکش راست در طول کامل تکیه کند.
نمونهبرداری نیز شایسته توجه است. بررسی یک میله از یک دسته ممکن است نماینده کل بچ نباشد، بهویژه هنگامی که ماده از دستههای تولید متفاوت میآید یا در طولهای ترکیبی عرضه میشود. در جایی که تکرارپذیری اهمیت دارد، شناسایی بچ را تعریف کرده و بر سر یک تناوب بازرسی عملی توافق کنید. این کار ارزشمندتر از درخواست تلرانس بسیار سختگیرانه بدون روشی برای تأیید آن است.
زمانی که میله آلیاژی بهترین شکل اولیه نیست
میله، شکل منطقی ماده اولیه برای قطعات تراشخورده، پینها، پیچها، اجزای شیر، شفتها، اتصالات و قطعات چرخشی مشابه است. زمانی که هندسه نهایی به برداشت گسترده از قطر بزرگ نیاز دارد، پروفیل غیرگرد دارد، یا با روشهای تولید افزایشی، روکشکاری یا متالورژی پودر تولید خواهد شد، استفاده از آن کارایی کمتری دارد.
برای اجزای دما بالا که مسیر ساخت آنها هنوز باز است، پودر ممکن است ماده ورودی مناسبتری از میله با راستی بسیار کنترلشده باشد. مواد مورد استفاده برای روکشکاری لیزری، پاشش حرارتی، شکلدهی HIP یا فرایندهای افزایشی، بر اساس ترکیب شیمیایی، ویژگیهای ذرات و سازگاری فرایند ارزیابی میشوند، نه راستی میله. در این موارد،پودرهای فلزات دیرگداز برای کاربردهای دمای فوقالعاده بالا ممکن است برای مسیر ساخت مرتبط باشد، در حالی که مشخصات میله آلیاژی مرتبط نیست.
تصمیم نهایی تلرانس را با سه پرسش بگیرید
پیش از ثبت سفارش، از کارگاه ماشینکاری بپرسید چه میزان لنگی در عملیات اول قابلقبول است، چه مقدار ماده شعاعی پیش از ماشینکاری نهایی برداشته خواهد شد و چه طولی در حین برش بدون تکیهگاه خواهد بود. این پاسخها معمولاً مشخص میکنند که آیا راستی تجاری استاندارد کافی است یا ماده با راستی کنترلشده و دقیق توجیه دارد.
پرهزینهترین اشتباه، انتخاب تلرانسی نیست که بهتنهایی اندکی بیش از حد سهلگیرانه یا اندکی بیش از حد سختگیرانه باشد. اشتباه این است که میله آلیاژی با وضعیت راستی تعریفنشده خریداری شود و سپس پس از تحویل مشخص گردد که ماده با آرایش CNC انتخابشده سازگار نیست. یک الزام شفاف و قابلاندازهگیری که به مسیر واقعی ماشینکاری مرتبط باشد، از بازده ماده، زمان تنظیم و یکنواختی قطعه نهایی محافظت میکند.
