


اخبار
- ▶ چرا میله آلیاژی ممکن است پس از عملیات حرارتی دچار تغییرشکل شود
- ▶ برای ماشینکاری CNC به چه تلرانس صافی برای میله آلیاژی نیاز است
- ▶ زمانی که میله آلیاژی برای اجزای شیرآلات مقاوم در برابر خوردگی مناسب است
- ▶ شیمی میله آلیاژی چگونه بر عملکرد تعمیر جوش تأثیر میگذارد
- ▶ آیا سیم آلیاژی پس از قرارگیری طولانیمدت در معرض حرارت میتواند نیروی فنری خود را حفظ کند؟
پیام
چرا میله آلیاژی ممکن است پس از عملیات حرارتی دچار تغییرشکل شود
یک میله آلیاژی بهندرت تنها به یک دلیل پس از عملیات حرارتی دچار تغییر شکل میشود. علت معمول، عدم تعادل است: یک ناحیه نسبت به ناحیه دیگر بهطور متفاوتی منبسط میشود، تغییر ساختار میدهد، تنش را آزاد میکند یا سرد میشود. خمیدگی، کمانش، پیچش یا از دست رفتن صافیِ حاصل ممکن است در ابتدا جزئی به نظر برسد، اما میتواند میله را برای ماشینکاری، مونتاژ، تجهیزات دوار، سطوح آببندی یا کاربردهای حساس به ایمنی نامناسب کند.
برای کنترل فرایند، نخستین پرسش نباید این باشد که «آیا دمای کوره درست بود؟» نقطه تنظیم منطبقِ کوره تضمین نمیکند که قطعه کار یک چرخه حرارتی یکنواخت را تجربه کرده باشد. وضعیت ماده، الگوی بارگذاری، روش تکیهگاه، تغییرات مقطع و روش خنککاری همگی بر شکل نهایی تأثیر میگذارند.
منشأ واقعی تغییر شکل چیست
فلز هنگام گرم شدن منبسط و هنگام سرد شدن منقبض میشود. اگر هر بخش از یک میله مستقیم با سرعت یکسان گرم و سرد شود، این حرکات عموماً متعادل هستند. دستیابی به این وضعیت در تولید دشوار است. میلهای که نزدیک دیواره کوره قرار گرفته، بخشی از آن توسط بار دیگری پوشانده شده یا بهصورت ناهموار تکیهگاهگذاری شده است، ممکن است در طول خود یا پیرامون قطرش اختلاف دما ایجاد کند. یک سمت پیش از سمت دیگر تغییر ابعاد میدهد و میله ممکن است دچار تغییر شکل دائمی شود.
این اثر زمانی آشکارتر میشود که عملیات حرارتی ساختار آلیاژ را تغییر دهد. برخی آلیاژها دچار تغییرات فازی یا واکنشهای رسوبی میشوند که حجم و استحکام موضعی را تغییر میدهند. اگر این تغییرات یکنواخت نباشند، حتی زمانی که قطعه در ابتدا مستقیم به نظر میرسد، تنشهای داخلی ایجاد میشوند. بنابراین، آلیاژهای پایه نیکل، پایه آهن و سایر آلیاژهای با عملکرد بالا باید بر اساس گرید مشخصشده و وضعیت محصول عملیات شوند، نه با اعمال یک چرخه عمومی که برای فولاد کربنی معمولی استفاده میشود.
تنش پسماند ناشی از فرآوری پیشین
کشش سرد، صافکاری، سنگزنی، تراشکاری، برش و جوشکاری میتوانند تنش پسماند را درون یک میله آلیاژی باقی بگذارند. میله ممکن است پیش از عملیات حرارتی از نظر ابعادی قابل قبول باشد، زیرا این تنشها متعادل هستند. گرمایش این تعادل را آزاد میکند. هنگامی که ماده نسبت به تنشزدایی واکنشپذیرتر میشود، میله میتواند به سمت بخشی که تنش ذخیرهشده بیشتری دارد خم شود.
به همین دلیل، مشکل تغییر شکل ممکن است تنها پس از یک بازپخت یا عملیات محلولسازی ظاهراً ملایم ظاهر شود. کوره لزوماً مشکل را ایجاد نکرده است؛ ممکن است وضعیتی از تنش را که پیشتر در مسیر تولید ایجاد شده بود آشکار کرده باشد. بنابراین، یک بازرسی ورودی منسجم باید شامل صافی، وضعیت سطح، قابلیت ردیابی بچ و هرگونه سابقه شناختهشده کار سرد باشد. میلهای که پیش از عملیات بهطور شدید صافکاری شده است، نیازمند توجه ویژه است.
تکیهگاه و بارگذاری میتوانند یک میله مستقیم را به میلهای کماندار تبدیل کنند
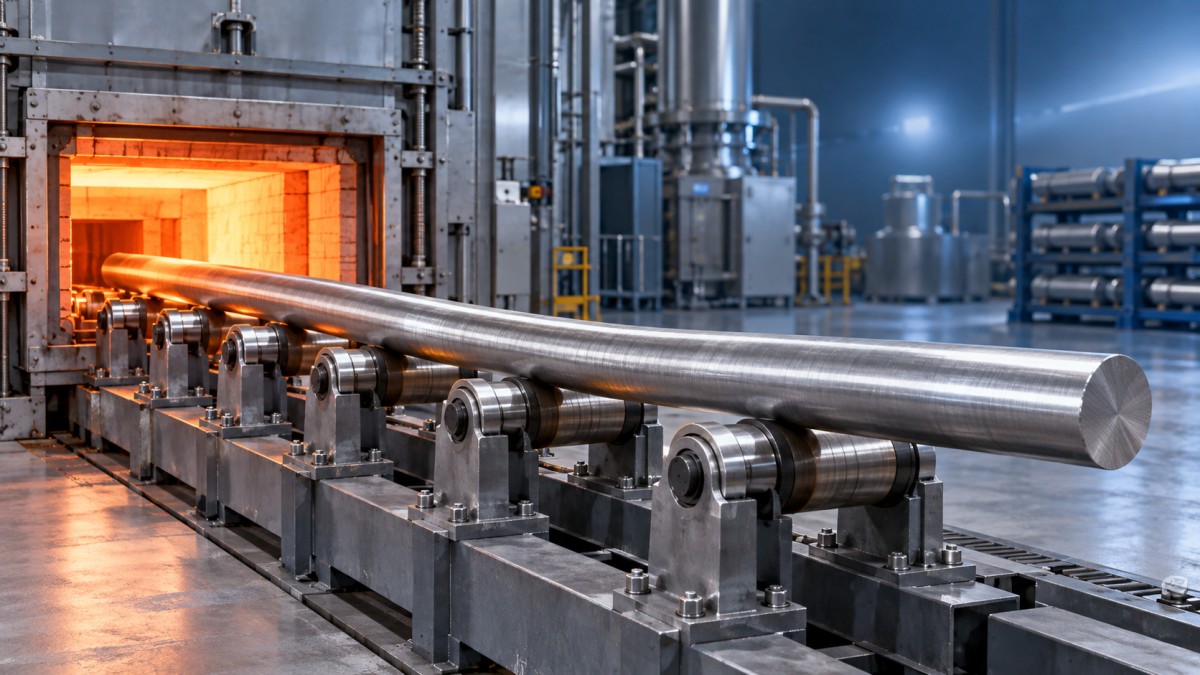
میلههای بلند و باریک در دمای بالا در برابر افتادگی آسیبپذیرند، زیرا سختی آنها با گرم شدن کاهش مییابد. تکیهگاهگذاری میله فقط از دو انتها ممکن است باعث شود وزن خود میله کمانش ایجاد کند. تکیهگاههای با فاصله کم نیز در صورتی که همتراز نباشند، مانع انبساط میله شوند یا نقاط تماس اختلاف دمای موضعی ایجاد کنند، میتوانند مشکلساز باشند.
فیکسچرها باید قطعه را بدون مهار صلب نگه دارند، مگر آنکه فرایند بهطور مشخص به مهار نیاز داشته باشد. میله به فضایی برای انبساط حرارتی نیاز دارد. فیکسچری که یک انتها را نگه میدارد، در حالی که اصطکاک انتهای دیگر را قفل میکند، میتواند با افزایش دما بار فشاری ایجاد کند؛ هنگامی که میله نرم میشود، کمانش یا انحنای دائمی ممکن است رخ دهد. برای بچهای حساس، طراحی فیکسچر باید بخشی از فرایند عملیات حرارتی بازبینی شود، نه اینکه صرفاً یک تجهیز جانبی برای جابهجایی تلقی گردد.
خنککاری اغلب مرحله تعیینکننده است
خنککاری سریع بهطور خودکار نادرست نیست، اما باید برای آلیاژ، اندازه مقطع و خواص موردنیاز، یکنواخت و مناسب باشد. اگر یک سمت میله داغ زودتر وارد محیط کوئنچ شود یا همزدن یکنواخت نباشد، آن سمت زودتر منقبض میشود. گرادیان دما میتواند میله را از راستا خارج کند. در خنککاری با هوا، میلههایی که بیش از حد نزدیک به هم قرار گرفتهاند، بسته به جریان هوای موضعی و گرمای نگهداشتهشده توسط قطعات مجاور، ممکن است با سرعتهای متفاوتی سرد شوند.
یک اشتباه رایج این است که صافی فقط پس از سرد شدن کامل میله اندازهگیری شود و سپس آخرین عملیات مقصر دانسته شود. بررسی مفیدتر، شکل را پیش از بارگذاری، در صورت عملی بودن پس از گرمایش، بلافاصله پس از خنککاری و پس از هرگونه صافکاری یا ماشینکاری بعدی ثبت میکند. این توالی مرحلهای را که شکل نخستینبار در آن تغییر میکند مشخص میسازد.
ماده و فرایند را با هم بررسی کنید
تنها نامگذاری آلیاژ برای انتخاب چرخه عملیات حرارتی کافی نیست. قطر میله، نسبت طول به قطر، میزان کار سرد پیشین، اضافهبار ماشینکاری، تعمیرات جوشکاری و وضعیت نهایی موردنیاز همگی میتوانند خطر تغییر شکل را تغییر دهند. یک میله ضخیم و یک میله نازک از یک گرید یکسان، لزوماً با سرعت یکسان گرم یا سرد نمیشوند. ترکیب مقاطع با تفاوت قابلتوجه در یک بار، یکنواختی فرایند را دشوارتر میکند.
اختلاط مواد خطری جداگانه ایجاد میکند. آلیاژهای ویژه با ظاهر مشابه ممکن است محدودههای متفاوتی برای عملیات محلولسازی، الزامات خنککاری و حساسیت به کار سرد داشته باشند. شماره ذوب و سوابق فرایند را به هر بار مرتبط نگه دارید و از بچهای با گریدهای مخلوط اجتناب کنید، مگر آنکه سازگاری چرخه و روش خنککاری بهطور قابل اثبات تأیید شده باشد. این موضوع بهویژه در مواردی اهمیت دارد که یک میله تغییرشکلیافته ممکن است بعداً در تجهیزات فرآوری شیمیایی، تولید برق، دریایی یا دما بالا نصب شود.
همین انضباط برای اشکال محصول مرتبط نیز اعمال میشود. لولهها و میلهها دقیقاً به یک شکل تغییر فرم نمیدهند، اما هر دو به گرمایش غیریکنواخت، مهار و خنککاری واکنش نشان میدهند. هنگام بازبینی الزامات عملیات حرارتی برای آلیاژهای نیکل مقاوم به خوردگی و حرارت که در سامانههای ساختهشده استفاده میشوند، لولههای آلیاژی پایه نیکل میتوانند مرجع مفیدی برای مقایسه خانوادههای آلیاژی مانند Inconel، Hastelloy و Monel با محیط کاری موردنظر فراهم کنند. با این حال، شکل محصول باید همچنان بخشی از تصمیم فرایند باقی بماند.
یک روال عملی برای مهار و پیشگیری
هنگامی که یک بچ تغییر شکل غیرقابلقبول نشان میدهد، با صافکاری مکرر همه میلهها شروع نکنید. اصلاح مکانیکی ممکن است برای برخی کاربردها عملی باشد، اما میتواند تنش اضافه کند، به سطح آسیب برساند یا یک فرایند ناپایدار را پنهان کند. بچ تحت تأثیر را مهار کنید، نقشه یا مشخصات خرید مربوط به صافی مجاز را تأیید کنید و قطعات را بر اساس شدت و محل تغییر شکل تفکیک نمایید.
- خط مبنا را تأیید کنید. صافی را پیش از عملیات حرارتی اندازهگیری کرده و نتیجه را برای هر بچ نگه دارید. بررسی کنید که آیا میلههای ورودی از قبل یک روند جهتدار نشان میدهند یا خیر.
- نقشه واقعی بار را بازبینی کنید. موقعیت، جهتگیری، فاصلهگذاری، نقاط تکیهگاه، ناحیه کوره و نزدیکی میله به قطعات سنگینتر را ثبت کنید. یک عکس از بار میتواند از یک دستورالعمل کاری عمومی مفیدتر باشد.
- سوابق حرارتی را با چرخه تأییدشده مقایسه کنید. بهجای تمرکز صرف بر دمای نهایی کوره، بر نرخ افزایش دما، یکنواختی زمان نگهداری، زمان انتقال و روش خنککاری تمرکز کنید.
- فیکسچرها را بازرسی کنید. بهدنبال فرسودگی، تکیهگاههای ناهموار، تجمع پوسته، ریلهای خمشده و نقاطی باشید که مانع انبساط آزاد میشوند.
- عملیات پیشین را ردیابی کنید. تغییر شکل را بر اساس بچ تأمینکننده، مرحله کشش، مسیر ماشینکاری، وضعیت جوش و هرگونه عملیات صافکاری پیشین مقایسه کنید.
- یک بار تأییدی کنترلشده اجرا کنید. در هر بار فقط یک عامل مؤثر، مانند جهتگیری یا آرایش تکیهگاه، را تغییر دهید تا نتیجه بتواند علت را شناسایی کند، نه اینکه متغیر دیگری اضافه شود.
برای قطعات حساس به ایمنی، تصمیم پذیرش نباید تنها به صافی ظاهری متکی باشد. همراستایی ابعادی را در برابر الزامات عملکردی بررسی کنید و ارزیابی نمایید که آیا تغییر شکل بر اضافهبار ماشینکاری، مونتاژ، مسیر بار یا لقی در حین کار تأثیر میگذارد. میلهای که بتوان آن را با فشار در جای خود قرار داد، ممکن است همچنان تنش ناخواسته مونتاژ ایجاد کند یا نقطهای برای خرابی بعدی به وجود آورد.
شرکت فولاد ویژه تیتانیوم نیکل شاندونگ، با مسئولیت محدود، با طیف گستردهای از آلیاژهای ویژه، از جمله مواد مقاوم به خوردگی، دما بالا، دقیق، پایه نیکل، پایه آهن، تیتانیوم، زیرکونیوم، Hastelloy، Monel، INCONEL و INCOLOY کار میکند. برای هر یک از این مواد، رویکرد صحیح آن است که چرخه عملیات حرارتی، روش جابهجایی و طرح کنترل صافی بهعنوان یک فرایند واحد تعیین شوند. برخورد با آنها بهعنوان مراحل جداگانه، معمولاً نقطه آغاز مشکلات تکراری تغییر شکل است.
